



A manufatura discreta esconde uma enorme perda de lucratividade no chão de fábrica: o tempo ocioso do fuso. Cada minuto que uma máquina espera que um operador carregue uma peça, disque um acessório ou inspecione um recurso é um minuto de perda de receita. A usinagem de peças complexas tradicionalmente requer a movimentação de peças entre diferentes máquinas. Essa abordagem fragmentada cria graves gargalos de fixação, introduz erros de empilhamento de tolerância e inflaciona os custos de mão de obra. Lojistas e gerentes de produção enfrentam uma avaliação técnica. Investir em uma arquitetura de máquina combinada gera um maior retorno sobre o investimento por meio da redução imediata de setup? Ou um layout tradicional que utiliza máquinas separadas oferece melhor escalabilidade e mitigação de riscos? Precisamos avaliar se a combinação desses processos otimiza melhor a utilização do fuso do que mantê-los separados. A escolha certa depende do volume de produção, da complexidade da peça e das restrições das instalações.
Principais conclusões
Discrepância de utilização: As linhas de base do setor mostram que os VMCs tradicionais utilizam em média 25% de utilização do fuso devido ao tempo de inatividade da configuração, enquanto os HMCs podem atingir até 85% de utilização. Traduzido para um turno padrão de 8 horas, um HMC corta por 6,8 horas, enquanto um VMC corta por apenas 2 horas.
A vantagem híbrida: uma máquina CNC horizontal vertical combinada permite a usinagem de cinco lados em uma única configuração, reduzindo drasticamente os custos de fixação e o tempo de manuseio das peças.
Capital versus despesas operacionais: embora VMCs separados ofereçam custos iniciais mais baixos, os custos operacionais de longo prazo de múltiplas configurações muitas vezes eclipsam o CapEx inicial de um sistema HMC híbrido ou dedicado.
Restrições de instalações: O espaço físico, a experiência em programação do operador e a física de evacuação de cavacos determinam a viabilidade de combinar ou separar processos de usinagem.
O dilema do tempo de configuração: definindo critérios de sucesso para centros de usinagem
Compreender o verdadeiro custo de uma configuração requer olhar além do simples ato de fixar uma peça. Uma configuração completa abrange a desmontagem do trabalho anterior, alinhamento de acessórios, carregamento de ferramentas e inspeção do primeiro artigo. Considere a mecânica de uma configuração de torno padrão. O operador limpa a mesa, lixa a superfície para remover rebarbas, aparafusa a morsa e varre a mandíbula sólida com um relógio comparador para garantir que esteja perfeitamente paralela ao eixo da máquina. Este processo por si só consome um tempo valioso. Se o trabalho exigir mandíbulas macias personalizadas, adicione mais uma hora para fresar o perfil. Durante toda esta sequência o spindle permanece ocioso. Fusos ociosos geram receita zero. Quando os operadores passam horas discando em tornos ou indicando mesas rotativas, a produção para. O objetivo é maximizar o tempo que a ferramenta de corte realmente envolve o material. Alcançando significativo A redução da configuração do CNC está diretamente correlacionada com maior lucratividade e entrega mais rápida de peças.
Mover uma peça de uma máquina para outra introduz erros geométricos compostos conhecidos como empilhamento de tolerância. Cada vez que você solta uma peça de trabalho, você perde a referência original. A nova fixação da peça em uma máquina secundária requer o estabelecimento de um novo ponto zero. Mesmo os ciclos de medição mais precisos e os sistemas de fixação de ponto zero de alta qualidade apresentam desvios microscópicos. Quando uma peça requer três ou quatro operações separadas em diversas máquinas, esses pequenos desvios se acumulam. Eventualmente, o recurso final pode sair da tolerância em relação ao primeiro recurso. Manter a peça fixada em um único acessório elimina totalmente esse risco.
Avaliar o sucesso da máquina-ferramenta requer métricas rigorosas. Você não pode medir o sucesso apenas observando o preço inicial de compra da máquina. Em vez disso, estabeleça linhas de base usando a porcentagem de tempo de execução do fuso, o custo por peça e o tempo de ciclo entre andares. O tempo de chão a andar mede a duração total desde a coleta do material bruto até a colocação da peça acabada. Essa métrica expõe os atrasos ocultos no manuseio e preparação de peças. Ao focar na utilização do fuso e nos tempos de ciclo, você obtém uma imagem realista do desempenho de diferentes arquiteturas de máquinas em um ambiente de produção real.
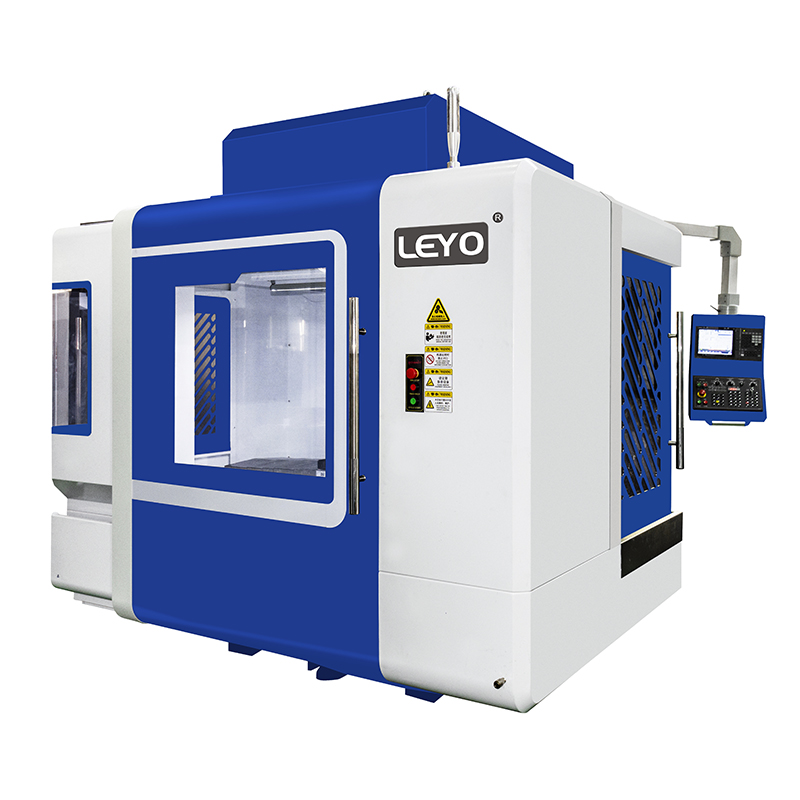
Avaliando o Centro de Usinagem Vertical Vertical Combinado
Um combinado centro de usinagem horizontal vertical mescla duas orientações de corte distintas em uma única plataforma. Esta arquitetura normalmente utiliza uma cabeça de fuso articulada ou uma mesa munhão universal. A cabeça articulada gira fisicamente para se aproximar da peça de trabalho por cima ou pela lateral. Alternativamente, uma mesa munhão inclina e gira a peça de trabalho para apresentar diferentes faces a um fuso fixo. Ambos os projetos visam consolidar as operações. Eles permitem que a máquina execute desbaste pesado e acabamentos complexos sem exigir que o operador abra as portas e manuseie a peça.
O principal recurso que impulsiona esta arquitetura é usinagem de cinco lados . O acesso aos cinco lados de uma peça prismática em uma única fixação elimina configurações secundárias e terciárias. Você carrega o bloco bruto uma vez. A máquina fresa a parte superior e depois gira o cabeçote ou mesa para perfurar e rosquear os quatro lados. Essa abordagem integrada reduz drasticamente a consolidação do equipamento. Em vez de comprar ou construir três soluções de fixação separadas, você só precisa de uma. Esse recurso reduz o espaço físico do seu estoque de ferramentas e simplifica o agendamento de trabalhos.
Vejamos a mecânica de uma cabeça articulada. Essas cabeças geralmente usam um pivô que gira 90 graus ou mais. Quando travado na posição vertical, funciona como um moinho padrão. Quando girado horizontalmente, ele pode fazer furos profundos nas laterais da caixa de transmissão. Essa flexibilidade é incomparável. No entanto, as realidades de implementação requerem uma consideração cuidadosa. Estas máquinas híbridas acarretam um elevado gasto de capital inicial. A mecânica interna é altamente complexa. A complexidade cinemática introduz potenciais compensações de rigidez em comparação com máquinas dedicadas com orientação de fuso único.
Uma cabeça articulada contém vários pontos de articulação, rolamentos e engrenagens. Embora altamente preciso, ele pode não absorver cortes interrompidos pesados de forma tão eficaz quanto uma fundição de fuso horizontal fixo e maciço. Se você estiver escavando aço 4140 pré-endurecido ou Inconel, a vibração pode ser transferida através das juntas articuladas, podendo causar trepidação ou desgaste prematuro da ferramenta. Você deve pesar os enormes ganhos na redução de setup em relação às limitações potenciais nas taxas de remoção de matéria-prima para ligas exóticas. Para alumínio e aço-carbono, a rigidez raramente é um problema.
Avaliação de centros de usinagem verticais e horizontais separados
Muitas instalações contam com uma estratégia tradicional de piso dividido. Eles encaminham trabalhos de desbaste ou simples para máquinas verticais e enviam trabalhos complexos ou de alta produção para máquinas horizontais. Essa abordagem aproveita os pontos fortes específicos de cada plataforma. Ele mantém os custos de capital gerenciáveis, ao mesmo tempo em que mantém um fluxo constante de trabalho. No entanto, também cria atritos logísticos. Gerenciar dois tipos distintos de máquinas exige equilibrar cargas de trabalho, preparar estoques e garantir que os operadores estejam disponíveis para movimentar peças entre departamentos.
O tradicional o centro de usinagem vertical continua sendo um produto básico nas oficinas. Ele oferece alta acessibilidade, facilidade de manutenção e ocupa menos espaço. Os VMCs são excelentes na usinagem de geometrias mais simples e placas planas. Os operadores consideram-nos acessíveis e fáceis de configurar para trabalhos rápidos e únicos. A área de trabalho fica bem na frente do operador, facilitando a indicação de uma morsa ou a varredura de um furo. As trocas de ferramentas são simples e as ferramentas padrão são onipresentes e baratas.
No entanto, as limitações são severas para peças complexas. O fuso desce de cima. Lascas se acumulam dentro de bolsos e cavidades profundas. Os operadores devem intervir manualmente para inverter as peças para operações secundárias. Se você estiver cortando um bolsão profundo em um bloco de alumínio, os cavacos não terão para onde ir. Eles ficam no bolso. A fresa recorta esses cavacos, o que destrói o acabamento superficial e rompe as fresas de topo. Você tem que soprar refrigerante de alta pressão ou ar para limpar a zona, o que é confuso e ineficiente. Esta intervenção manual constante leva diretamente ao benchmark da indústria de aproximadamente 25% de utilização do fuso.
Por outro lado, o o centro de usinagem horizontal domina a produção de alto volume. Os HMCs utilizam fixação de lápide, permitindo que os operadores montem diversas peças em uma única coluna. Os conjuntos de paletes integrados permitem que os operadores carreguem o material bruto fora da máquina enquanto o fuso corta as peças no interior. Esse processamento paralelo eleva o tempo de atividade do fuso para 85%. Você pode carregar uma lápide com dezesseis partes diferentes, clicar em iniciar o ciclo e ir embora.
Além disso, a física do escoamento de cavacos favorece fortemente o corte horizontal. A gravidade afasta os cavacos da peça de trabalho naturalmente. Quando você faz um furo horizontalmente, os cavacos caem. Isso evita o recorte de cavacos, prolonga a vida útil da ferramenta e permite que a máquina funcione mais rápido e por mais tempo do que uma contraparte vertical. Você pode aumentar as taxas de avanço porque não está preocupado com o empacotamento de cavacos.
Gargalos no fluxo de trabalho surgem inevitavelmente ao rotear peças entre máquinas separadas. Você deve mapear o atrito logístico de agendamento, preparação e movimentação do estoque de trabalho em andamento. Uma peça acabada em uma máquina vertical não pode entrar imediatamente na máquina horizontal se essa máquina estiver executando outro trabalho. A peça fica em um carrinho. Isso espera. Esse tempo de espera aumenta os prazos de entrega e compromete o dinheiro em produtos inacabados. Gerenciar esse fluxo requer sistemas ERP robustos e coordenação precisa do chão de fábrica.
Avaliação frente a frente: recursos para resultados
Comparar essas arquiteturas requer observar como os recursos da máquina se traduzem em resultados de produção tangíveis. A decisão afeta todos os aspectos do chão de fábrica, desde o treinamento dos operadores até o layout das instalações.
| Métrica de Avaliação | Combinada Máquina Híbrida | Separada VMC + HMC Combo |
|---|---|---|
| Investimento Inicial | Altos gastos de capital com uma única máquina. | Divida o investimento em dois ativos separados. |
| Utilização do fuso | Muito alto devido ao processamento de configuração única. | VMC baixo (~25%), HMC alto (~85%). |
| Tempo de configuração | Mínimo. Capacidade feita em um. | Alto. Requer múltiplas desmontagens e alinhamentos. |
| Complexidade de manutenção | Alto. Cabeças ou munhões articulados complexos. | Moderado. Componentes padronizados em duas máquinas. |
| Manuseio de peças | Baixo. O operador carrega uma vez e descarrega uma vez. | Alto. Movimentação constante de WIP entre estações. |
| Evacuação de chips | Variável dependendo da orientação da cabeça. | Fraco no VMC, excelente no HMC. |
O tempo de configuração e o manuseio das peças representam as diferenças operacionais mais significativas. UM A máquina CNC horizontal vertical prospera com base na filosofia do feito em um. Você elimina a intervenção manual necessária para desapertar, limpar, virar e fixar novamente a peça de trabalho. Num cenário de encaminhamento separado, o operador deve mover fisicamente a peça do VMC para a HMC. Eles devem limpar o acessório, carregar a peça, indicá-la e realizar novamente uma inspeção de primeiro artigo. Esta intervenção manual introduz erro humano e interrompe a produção.
Os requisitos de espaço e instalações também determinam a seleção da máquina. Uma máquina combinada requer uma área maior do que uma única máquina vertical. No entanto, geralmente consome menos espaço total do que abrigar uma máquina vertical e uma horizontal simultaneamente. Você também deve considerar as áreas de preparação necessárias para máquinas separadas. Carrinhos com estoque de trabalho em andamento ocupam uma valiosa metragem quadrada. A consolidação das operações em uma única máquina limpa os corredores e melhora o fluxo geral da instalação.
A escalabilidade e a integração da automação diferem entre as duas abordagens. Máquinas horizontais dedicadas integram-se perfeitamente com sistemas de fabricação massivos e flexíveis e conjuntos de vários paletes. Eles são construídos para fabricação com luzes apagadas. Máquinas híbridas combinadas também podem utilizar trocadores de paletes, mas sua cinemática complexa às vezes torna o atendimento robótico de máquinas mais desafiador. Você deve avaliar a facilidade com que cada configuração se adapta à sua estratégia de automação de longo prazo.
Riscos e mitigação de implementação
A adoção de arquiteturas de usinagem avançadas apresenta riscos específicos. A complexidade da programação representa um grande obstáculo. Programar com segurança uma máquina com cabeçotes articulados ou munhões complexos requer software CAM avançado e pós-processadores perfeitos. As técnicas padrão de programação de 3 eixos não se aplicam. Os programadores devem gerenciar vetores de ferramentas, limites de eixos rotativos e planos de folga complexos. A experiência do operador necessária para executar estes programas é significativamente maior. Uma falha em uma máquina híbrida multieixos é catastrófica e incrivelmente cara para reparar. Você não pode simplesmente deslocar a máquina se uma ferramenta estiver enterrada em uma peça em um ângulo composto.
Os riscos de manutenção e de ponto único de falha devem ser avaliados. Se uma máquina híbrida combinada falhar, toda a produção daquela peça específica será interrompida imediatamente. Você perde suas capacidades de desbaste e acabamento simultaneamente. Compare isso com a redundância de ter máquinas separadas. Se uma máquina vertical quebrar, muitas vezes você poderá encaminhar o trabalho para outra máquina vertical no chão. Além disso, a manutenção de máquinas verticais padrão é simples. A manutenção de cabeçotes híbridos articulados requer técnicos especializados e cartuchos de reposição caros.
As estratégias de mitigação garantem uma implementação tranquila. Operadores de treinamento cruzado não são negociáveis. Não confie em um único técnico de configuração para entender a cinemática complexa da sua nova máquina. Invista pesadamente em software avançado de simulação de percurso. A simulação detecta colisões no ambiente digital antes que elas destruam os fusos físicos. Estabeleça cronogramas robustos de manutenção preventiva. Verifique regularmente os alinhamentos do munhão e a folga do eixo rotativo para manter a precisão geométrica necessária para usinagem multifacetada.
Estrutura de Decisão: Alinhando Arquitetura de Máquina com Modelos de Produção
Ambientes e oficinas de alto mix e baixo volume enfrentam desafios únicos. Eles raramente executam a mesma peça durante semanas seguidas. Eles trocam de emprego diariamente ou mesmo de hora em hora. Nestes ambientes, a flexibilidade e a rápida mudança são fundamentais. A capacidade de colocar um bloco de material em uma máquina e atingir os cinco lados sem construir acessórios personalizados justifica o custo de uma máquina híbrida combinada. A redução da configuração se traduz diretamente na disponibilização de trabalhos mais diversificados a cada semana.
A produção de alto volume e baixo mix requer uma abordagem diferente. Quando você fabrica milhares de componentes idênticos, as taxas de remoção de matéria-prima e a confiabilidade absoluta determinam o sucesso. Máquinas horizontais dedicadas continuam sendo o padrão para produção contínua. Suas peças fundidas maciças proporcionam rigidez superior. Seu gerenciamento de cavacos assistido por gravidade evita o recorte durante desbaste pesado. Nestes cenários, as máquinas verticais suportam perfeitamente as linhas horizontais, lidando com operações secundárias simples ou preparando o material bruto antes de entrar no conjunto automatizado de paletes.
Conclusão
Realize um estudo de tempo nas dez peças usinadas com mais frequência para calcular os custos atuais de configuração versus os tempos de ciclo híbrido projetados.
Solicite cortes de teste físico aos fabricantes de máquinas-ferramenta usando o material e a geometria da peça específica para verificar a rigidez.
Exija simulações CAM detalhadas do fabricante para confirmar a folga, o alcance e os tempos reais de ciclo antes da compra.
Realize uma auditoria de utilização do fuso em seu chão de fábrica atual para identificar locais exatos de gargalos.
Avalie seus recursos atuais de software CAM e os níveis de habilidade do programador para garantir a prontidão para percursos de ferramentas multieixos.
Perguntas frequentes
P: Qual é a principal diferença entre um centro de usinagem vertical e horizontal?
R: A diferença fundamental é a orientação do fuso. Uma máquina vertical mergulha a ferramenta de corte de cima para baixo, enquanto uma máquina horizontal corta lateralmente. Essa orientação impacta fortemente o escoamento dos cavacos, pois a gravidade afasta os cavacos dos cortes horizontais. Ele também determina os estilos de fixação, com máquinas horizontais utilizando lápides multifacetadas para maior rendimento.
P: Como uma máquina CNC horizontal vertical consegue usinagem de cinco lados?
R: Essas máquinas utilizam cabeçotes articulados, mesas rotativas ou munhões universais. Esses mecanismos manipulam a peça ou o próprio fuso. Ao girar a peça ou inclinar a ferramenta de corte, a máquina pode acessar a parte superior e todos os quatro lados de um bloco prismático sem exigir que o operador solte e reposicione o material.
P: Por que a utilização do fuso VMC normalmente é menor do que a utilização do HMC?
R: As máquinas verticais requerem um tempo significativo de configuração manual e intervenção do operador. Os operadores devem parar a máquina para limpar cavacos, soltar a peça, virá-la e indicar novamente o dispositivo para operações secundárias. Eles também não possuem trocadores de paletes integrados padrão. Essa parada constante resulta em aproximadamente duas horas de tempo real de corte por turno de oito horas.
P: Um centro de usinagem horizontal vertical economiza espaço?
R: Sim, em um fluxo de trabalho consolidado. Embora uma única máquina híbrida seja geralmente maior do que uma máquina vertical padrão, ela requer menos espaço total do que abrigar uma máquina vertical e uma horizontal. Também elimina a necessidade de grandes áreas de preparação e carrinhos usados para manter o estoque de trabalho em andamento entre máquinas separadas.
P: Qual configuração de máquina oferece a melhor redução de setup CNC?
R: As máquinas híbridas combinadas oferecem a maior redução de configuração por peça complexa individual, permitindo o processamento feito em um. No entanto, as máquinas horizontais dedicadas oferecem a melhor redução de configuração em lotes grandes e de alto volume, porque os operadores podem carregar dezenas de peças em dispositivos de fixação fora da máquina enquanto o fuso continua cortando.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


