



A má evacuação de cavacos acarreta custos operacionais ocultos que corroem silenciosamente as margens de lucro em usinagens de alto volume e em grande escala. Quando cavacos de metal se acumulam na zona de corte, eles causam quebra prematura da ferramenta, sucata de peças devido a acabamentos superficiais arruinados e forçam tempo de inatividade excessivo da máquina para limpeza manual. Os operadores frequentemente enfrentam esses problemas em configurações verticais, onde a gravidade prende os cavacos em bolsões profundos e cavidades complexas. Depender fortemente de refrigerante de alta pressão ou jatos de ar contínuos atenua apenas parcialmente o problema. Estas medidas reativas muitas vezes comprometem a estabilidade do corte e não conseguem limpar completamente os furos cegos.
A orientação estrutural de um A fresadora horizontal fornece uma solução fundamental baseada na física para o gerenciamento de cavacos. Ao girar o fuso de lado, este equipamento muda o foco operacional da limpeza reativa para a evacuação proativa. A gravidade se torna um trunfo e não um obstáculo. Os cavacos caem naturalmente da peça de trabalho e da ferramenta de corte. Essa vantagem estrutural constitui a base para avaliar atualizações de produção, oferecendo aos gerentes de produção um caminho claro para usinagem ininterrupta, vida útil prolongada das ferramentas e qualidade superior das peças.
Principais conclusões
Folga assistida por gravidade: A orientação horizontal do fuso permite que os cavacos caiam naturalmente e se afastem facilmente da peça de trabalho, reduzindo drasticamente o risco de recorte de cavacos e danos à peça.
Vida útil prolongada da ferramenta: A evacuação eficiente remove o calor da zona de corte e evita danos mecânicos às arestas de corte, reduzindo diretamente os custos de ferramentas consumíveis para ferramentas redondas intercambiáveis e sólidas.
Estabilidade de corte aprimorada: A remoção consistente de cavacos evita picos repentinos na carga do fuso, reduzindo a vibração e garantindo qualidade consistente em execuções de produção de alto volume.
Acabamento superficial superior: Evitar o acúmulo de cavacos elimina arranhões e arranhões na superfície da peça, garantindo aderência rigorosa à tolerância e minimizando o acabamento secundário.
Produção Contínua: O emparelhamento de configurações horizontais com sistemas de paletes automatizados maximiza o tempo de atividade do fuso, tornando o maior investimento de capital inicial justificável através de ganhos de rendimento a longo prazo.
A mecânica de evacuação de cavacos em uma fresadora horizontal
Enquadramento do problema (critérios de sucesso)
O escoamento de cavacos bem-sucedido requer mais do que apenas mover as aparas de metal para fora do caminho de corte imediato. O verdadeiro sucesso na evacuação significa alcançar zero intervenções manuais por ciclo. Os operadores nunca deveriam ter que pausar um programa, abrir as portas e soprar cavidades com uma mangueira de ar. O sucesso também exige uma linha de base térmica consistente. Quando os cavacos saem imediatamente da zona de corte, eles carregam o calor com eles, evitando que a peça se expanda e deforme fora da tolerância.
A evacuação eficaz garante zero rectificação e estabilidade de corte ininterrupta. Você pode monitorar isso diretamente através do controle da máquina. A carga do fuso deve permanecer constante, livre dos picos repentinos que ocorrem quando uma ferramenta esmaga o material previamente cortado. Quando os cavacos são compactados em um compartimento, a carga do fuso pode saltar de 20% para 80% em uma fração de segundo, causando microparadas que degradam os rolamentos do fuso com o tempo. Estabelecer uma linha de base de corte contínuo e ininterrupto, sem picos de carga, é o principal indicador do sucesso do gerenciamento de cavacos.
Para avaliar se a sua configuração atual atende aos critérios para uma evacuação de cavacos bem-sucedida, os operadores devem monitorar os seguintes parâmetros durante uma execução de produção padrão:
Acompanhe o número de vezes que um operador deve intervir manualmente com uma mangueira de ar ou lavagem de líquido refrigerante por turno.
Monitore o medidor de carga do fuso durante rotinas de bolsões profundos para identificar picos de carga erráticos.
Meça a variação dimensional das peças usinadas no início de um turno versus o final de um turno para detectar problemas de expansão térmica.
Inspecione o fundo dos furos cegos e cavidades profundas imediatamente após o término do ciclo para verificar se há resíduos de cavacos compactados.
Gravidade como vantagem estrutural
As fresadoras verticais operam com um fuso do eixo Z mergulhando para baixo na peça de trabalho. Esta configuração cria um efeito de tigela natural. À medida que a ferramenta esculpe bolsões, canais e furos cegos, a gravidade mantém os cavacos na parte inferior desses recursos. Quanto mais profundo o corte, mais difícil será extrair os detritos. Usinar um bolsão profundo em uma base de molde em uma máquina vertical geralmente resulta em um denso agrupamento de cavacos diretamente no caminho da ferramenta. A configuração horizontal altera completamente essas dinâmicas X/Y/Z. Ao orientar o fuso horizontalmente, a ação de corte ocorre na lateral da peça.
Essa orientação permite que os cavacos caiam diretamente no sem-fim ou no transportador de cavacos. Eles não se acumulam no envelope de usinagem. Eles não se acumulam em cima do aparelho. O caminho de saída natural fornecido pela gravidade significa que a máquina não precisa lutar contra a física para manter a zona de corte limpa. Essa vantagem estrutural torna-se especialmente crítica na usinagem de materiais pesados, como ferro fundido, que produz pó abrasivo, ou materiais fibrosos, como aço com baixo teor de carbono, que tendem a se acumular firmemente em espaços confinados e envolver o porta-ferramenta.
Dinâmica de fluidos e fornecimento de refrigerante
O refrigerante serve dois propósitos principais no chão de fábrica: lubrificação e gerenciamento térmico. Em uma máquina vertical, o líquido refrigerante muitas vezes tem dificuldade para empurrar os cavacos para cima contra a gravidade. Ele pode criar um vórtice giratório dentro de um bolsão, mantendo os cavacos suspensos no fluido exatamente onde a ferramenta está tentando cortar. As configurações horizontais otimizam o fluxo do líquido refrigerante de maneira totalmente diferente. Seja usando refrigeração padrão ou fornecimento de alta pressão através do fuso, a dinâmica dos fluidos funciona em conjunto com a gravidade.
O líquido refrigerante em uma máquina horizontal atua como um mecanismo de lavagem altamente eficiente. Ele empurra os cavacos horizontalmente para fora do buraco e a gravidade os puxa imediatamente para dentro da calha. O fluido não precisa retirar os cavacos de um furo cego. Essa sinergia entre a pressão do fluido e a gravidade garante que mesmo as operações de perfuração de furos profundos permaneçam livres de detritos compactados, reduzindo drasticamente o risco de quebra da broca e de marcas na superfície. Quando você aplica refrigeração através do fuso de 1000 PSI em uma configuração horizontal, os cavacos são ejetados violentamente horizontalmente e caem imediatamente, deixando um furo perfeitamente limpo.
Tabela: Métodos de fornecimento de refrigerante e eficiência de evacuação
| Estratégia de refrigerante | Desempenho vertical da máquina | Desempenho horizontal da máquina |
|---|---|---|
| Líquido refrigerante de inundação padrão | Cria um vórtice; as fichas permanecem suspensas em bolsos fundos. | Remove cavacos da face da peça; a gravidade os puxa para baixo instantaneamente. |
| Refrigeração Através do Fuso (TSC) | Combate a gravidade para levantar cavacos; muitas vezes requer perfuração picareta. | Explode cavacos horizontalmente para fora do furo; permite perfuração contínua. |
| Jato de ar programável | Sopra lascas ao redor do gabinete; muitas vezes os redeposita por parte. | Limpa cavacos secos de forma eficaz; os detritos caem diretamente na broca. |
| Quantidade Mínima de Lubrificação (MQL) | As lascas aderem ao fundo das cavidades devido ao óleo residual. | Os cavacos caem livremente à medida que a gravidade supera a adesão do óleo leve. |
Como a remoção eficiente de cavacos afeta o desempenho da usinagem
Prevenção de corte de cavacos e deflexão da ferramenta
O recortamento de cavacos destrói as ferramentas de corte mais rapidamente do que qualquer outra variável de usinagem. Quando os cavacos não conseguem evacuar, a ferramenta atinge-os novamente na próxima rotação. Esses cavacos geralmente são endurecidos desde o corte inicial, tornando-os significativamente mais duros do que o material original. Golpear esses fragmentos endurecidos causa microlascamento severo nas pastilhas intercambiáveis de metal duro. Para ferramentas redondas sólidas, o empacotamento de cavacos nos canais aumenta a pressão de corte até que a ferramenta sofra um rompimento catastrófico.
A evacuação horizontal minimiza esses riscos, garantindo que a ferramenta sempre envolva material fresco. Ao manter os canais desobstruídos, a máquina mantém forças de corte consistentes. Esta consistência reduz diretamente a deflexão da ferramenta. Quando uma ferramenta desvia, ela se curva ligeiramente para fora do corte, causando imprecisões dimensionais e paredes cônicas. A remoção eficiente de cavacos mantém a pressão de corte estável, permitindo que a ferramenta corte exatamente ao longo de seu caminho programado sem ser desviada do curso por detritos acumulados. Você notará um aumento dramático na precisão dimensional de componentes de paredes finas quando a deflexão for eliminada através da remoção adequada de cavacos.
Gestão Térmica na Zona de Corte
A usinagem gera imenso atrito e calor. A regra fundamental do gerenciamento térmico no fresamento é que o calor deve sair junto com o cavaco. Se os cavacos permanecerem presos na zona de corte, eles transferem o calor retido de volta para a peça de trabalho e para o fuso. Esta transferência térmica faz com que a peça se expanda. Depois que a peça esfria fora da máquina, ela encolhe, muitas vezes saindo das tolerâncias dimensionais estritas. Este é um grande problema ao executar furos de rolamento ou superfícies de contato com tolerâncias restritas.
A remoção rápida e natural de cavacos evita essa transferência térmica. Como a gravidade afasta os cavacos quentes instantaneamente, a peça de trabalho mantém uma temperatura ambiente estável. Esta consistência térmica é absolutamente obrigatória para usinagem de ligas aeroespaciais, titânio ou componentes pesados em grande escala. O titânio, por exemplo, é um mau condutor de calor. O calor não se dissipa na peça; ele permanece na aresta de corte e no chip. Se esse cavaco não for evacuado imediatamente, o calor destruirá o revestimento da ferramenta em segundos. A usinagem horizontal garante que o calor caia no transportador de cavacos, protegendo tanto a metalurgia da peça quanto os rolamentos do fuso.
Acabamento superficial e controle de qualidade
As métricas de rugosidade da superfície, comumente medidas como Ra (média de rugosidade), correlacionam-se diretamente à eficiência de evacuação de cavacos. Quando os cavacos se acumulam em um bolso, a ferramenta os arrasta pelo piso e paredes recém-usinados. Essa ação de arrasto causa marcas profundas, arranhões e um acabamento superficial geralmente ruim. As peças que não passam nas inspeções Ra exigem operações dispendiosas de acabamento secundário, como polimento ou retificação manual, o que gargala a produção e aumenta as horas de trabalho.
A limpeza consistente dos cavacos evita totalmente esse dano superficial. A ferramenta deixa um acabamento limpo e espelhado porque nenhum resíduo interfere nas passadas de acabamento final. Este nível de controle de qualidade garante uma consistência rigorosa entre peças. Ao produzir milhares de componentes idênticos, saber que o acabamento superficial não se degradará devido ao acúmulo de cavacos proporciona imensa confiança no processo de fabricação e reduz drasticamente as taxas de refugo. Você pode executar passes de acabamento com confiança em taxas de avanço mais altas, sabendo que o caminho está livre de obstruções.
Tabela: Defeitos de acabamento superficial causados por má evacuação
| Tipo de defeito | Causa raiz na usinagem | Solução de fresamento horizontal |
|---|---|---|
| Pontuação de parede | Lascas presas entre o flanco da ferramenta e a parede da peça. | Os cavacos caem antes que o flanco da ferramenta passe pela superfície. |
| Goivagem de piso | A ferramenta arrasta os chips agrupados pela parte inferior de um bolsão. | A gravidade evita que os cavacos se acumulem em pisos horizontais. |
| Irritante | O acúmulo de calor faz com que os cavacos se soldem à superfície da peça. | A evacuação rápida remove o calor, evitando a soldagem do material. |
| Marcas de conversa | Picos de carga do fuso devido ao recorte causam vibração da ferramenta. | Forças de corte consistentes eliminam vibrações e trepidações. |
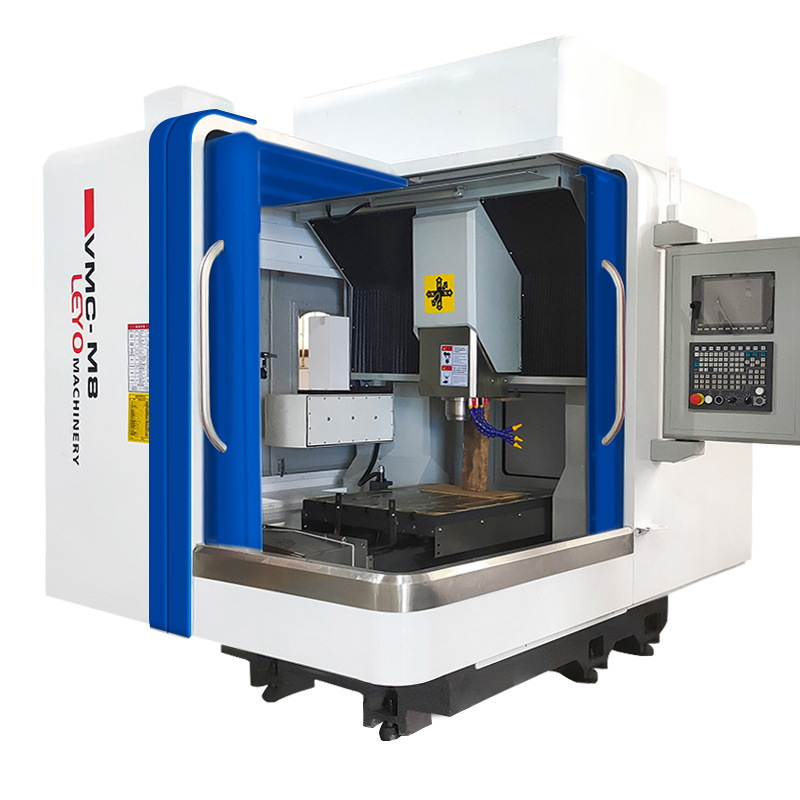
Avaliando o centro de usinagem horizontal para sua área de produção
Categorias/abordagens de solução: geometria e complexidade da peça
Certas geometrias de peças exigem inerentemente usinagem horizontal. Os acessórios de lápide multifacetados permitem que os operadores montem múltiplas peças em uma única coluna, apresentando três ou quatro lados de cada peça ao fuso sem necessidade de refixação. Componentes aeroespaciais de cavidade profunda, que agem como baldes coletando cavacos em uma configuração vertical, drenam perfeitamente na orientação horizontal. Projetos de usinagem em larga escala e blocos de motores pesados também se beneficiam enormemente dessa abordagem.
Implementando um O centro de usinagem horizontal transforma a forma como essas peças complexas são processadas. Em vez de parar constantemente a máquina para limpar furos profundos no bloco do motor, o fuso horizontal perfura o material enquanto a gravidade trata os resíduos. Esse recurso torna as configurações horizontais a escolha definitiva para geometrias complexas e multifacetadas, onde o aprisionamento de cavacos ditaria toda a estratégia de usinagem. Você pode programar passes de desbaste agressivos sem medo de compactar uma cavidade com tanta força que paralisará a máquina.
Considerações sobre ferramentas para configurações horizontais
As escolhas de ferramentas mudam quando a gravidade trabalha a seu favor. As fresas de topo de hélice alta apresentam ângulos de canal agressivos projetados para puxar os cavacos para cima e para fora de um corte rapidamente. Promovem um escoamento de cavacos altamente eficiente e deixam um excelente acabamento da peça. No entanto, esta ação de tração agressiva aumenta inerentemente as forças axiais, o que pode levar a uma deflexão severa da ferramenta ou até mesmo puxar a ferramenta para fora do suporte se a máquina não tiver rigidez. Um ângulo de hélice de 45 ou 50 graus gera uma tração ascendente significativa na haste da ferramenta.
A rigidez estrutural superior de uma máquina horizontal neutraliza esses riscos de deflexão. As enormes colunas de ferro fundido e os designs robustos do fuso absorvem o aumento das forças axiais geradas pelas ferramentas de alta hélice. Os operadores podem aproveitar totalmente essas ferramentas redondas sólidas e agressivas para maximizar as taxas de remoção de material. A máquina mantém a ferramenta no ponto morto, permitindo que a geometria de alta hélice ejete cavacos horizontalmente no espaço livre sem comprometer a precisão dimensional. Você pode utilizar porta-ferramentas de ajuste por contração para proteger ainda mais a fresa de topo contra essas altas cargas axiais.
Escalabilidade: Integrando um moinho horizontal para troca de paletes
A escalabilidade na fabricação moderna depende de manter o fuso girando. Integrando um O moinho horizontal com troca de paletes aproveita as vantagens inerentes do escoamento de cavacos na fabricação contínua e sem luzes. Quando a remoção de cavacos não é mais um gargalo, a máquina pode funcionar sem supervisão por horas, aumentando drasticamente a eficácia geral do equipamento.
O fluxo de trabalho torna-se altamente otimizado. Um operador carrega e descarrega matéria-prima em um palete fora do envelope de usinagem. Enquanto isso, a máquina corta e evacua agressivamente os cavacos do outro palete dentro do gabinete. Quando o ciclo termina, os paletes são trocados em segundos. Como a gravidade garante que os acessórios e as peças permaneçam livres de cavacos compactados, a troca automatizada de paletes ocorre sem problemas, sem que detritos interfiram nas superfícies de assentamento ou nos mecanismos de fixação. Isso elimina o risco de um palete desalinhado causar uma falha catastrófica durante a troca de ferramenta.
Para maximizar a eficiência de uma configuração horizontal paletizada, siga estas etapas de fixação:
Projete luminárias de lápide com canais abertos que permitam que os cavacos fluam para baixo sem obstrução.
Monte as peças o mais próximo possível do centro de rotação do palete para minimizar deslocamentos desnecessários da máquina.
Utilize fixação hidráulica ou pneumática para garantir força de fixação consistente em todas as peças da lápide.
Programe uma lavagem com líquido refrigerante de alta pressão no final do ciclo para limpar qualquer poeira residual antes da troca de paletes.
ROI e compensações: vale a pena investir em uma fresadora CNC horizontal?
Fatores que influenciam o valor geral (compensações conceituais)
A avaliação do retorno do investimento exige a comparação das despesas de capital iniciais mais elevadas com as poupanças operacionais a longo prazo. UM A fresadora CNC horizontal requer um investimento inicial maior do que uma fresadora vertical padrão. No entanto, esse custo é rapidamente compensado por reduções dramáticas nos tempos de ciclo, custos significativamente mais baixos de substituição de ferramentas e menores taxas de refugo resultantes de acabamentos superficiais superiores.
A verdadeira vantagem financeira está no multiplicador de rendimento. A fixação de lápide permite que várias peças sejam usinadas por ciclo. Em vez de cortar uma peça de cada vez, uma máquina horizontal poderia processar oito, doze ou dezesseis peças em uma única lápide. Isso multiplica os ganhos de eficiência decorrentes de um melhor escoamento de cavacos em um grande volume de peças, proporcionando qualidade consistente e reduzindo a métrica de custo por peça. Basicamente, você obtém a produção de três fresadoras verticais a partir de um único fuso horizontal.
Tabela: Métricas de produção vertical vs horizontal
| Métrica de produção | Moinho vertical padrão | Moinho horizontal com trocador de paletes |
|---|---|---|
| Tempo de atividade do fuso | Normalmente 30% a 40% devido ao carregamento manual e remoção de cavacos. | Muitas vezes excede 85% devido ao carregamento offline e aos ciclos automatizados. |
| Partes por ciclo | Geralmente 1 a 2 peças dependendo da configuração do torno. | 8 a 16+ peças utilizando acessórios de lápide multifacetados. |
| Dependência do Operador | Alto; requer monitoramento constante e intervenção manual. | Baixo; suporta turnos de fabricação autônomos e apagados. |
| Taxa de desgaste da ferramenta | Acelerado devido ao corte frequente de cavacos e ao acúmulo de calor. | Minimizado devido à evacuação consistente de cavacos e controle térmico. |
Riscos e Mitigação de Implementação: Requisitos de Infraestrutura
Máquinas horizontais exigem um planejamento cuidadoso das instalações. Eles ocupam uma área maior e muitas vezes exigem fundações de concreto armado mais pesadas para suportar o enorme peso da máquina e as forças dinâmicas das rápidas trocas de paletes. Colocar uma máquina horizontal pesada em um chão de fábrica fino pode levar ao assentamento da máquina e a sérios problemas de alinhamento ao longo do tempo. Uma máquina que sai do nível perderá sua precisão geométrica, fazendo com que as peças falhem na inspeção.
Para mitigar esse risco, os gerentes de produção devem realizar uma análise de ROI do espaço físico, em vez de uma simples comparação da área ocupada. Embora a máquina ocupe mais espaço físico, sua capacidade de substituir duas ou três fresadoras verticais significa que a receita gerada por metro quadrado realmente aumenta. O vazamento adequado da fundação, muitas vezes exigindo uma base de concreto armado de 12 polegadas, e o nivelamento profissional da máquina são etapas não negociáveis para garantir que o equipamento funcione de acordo com seu potencial estrutural.
Riscos de implementação e mitigação: complexidade de configuração e programação
A transição para a usinagem horizontal introduz uma curva de aprendizado distinta. Os programadores devem se adaptar à fixação de marcas de exclusão, ao gerenciamento de vários deslocamentos de trabalho e à geração de percursos de ferramenta complexos de 4 ou 5 eixos. Um erro de programação em uma lápide totalmente carregada pode resultar em uma falha catastrófica, destruindo acessórios caros, ferramentas e o fuso da máquina. Gerenciar folgas de ferramentas em torno de uma lápide rotativa requer atenção meticulosa aos detalhes.
Mitigar esta complexidade requer investir em simulação avançada de software CAM. Os programadores devem verificar cada percurso da ferramenta, plano de folga e rotação de paletes em um ambiente virtual antes de enviar o código G para a máquina. Além disso, o treinamento especializado do operador é obrigatório. Os operadores devem compreender como limpar e apertar adequadamente os acessórios de lápide, garantindo que nenhum cavaco perdido comprometa o assentamento das peças durante os ciclos automatizados.
Melhores práticas para maximizar a evacuação de cavacos em fresadoras horizontais
Otimizando Sistemas de Refrigeração
Mesmo com a assistência da gravidade, a otimização dos parâmetros do líquido refrigerante continua vital para o desempenho máximo. A seleção da pressão correta do líquido refrigerante (PSI) e do volume (GPM) depende muito do material que está sendo usinado. Materiais fibrosos como o alumínio aeroespacial requerem grande volume para remover as fitas contínuas de metal. Materiais frágeis como o ferro fundido, que produzem pó fino e abrasivo, requerem alta pressão para remover o grão da zona de corte antes que ele atue como um composto de polimento na ferramenta.
A refrigeração através do fuso (TSC) é uma necessidade absoluta para furação profunda e formação de bolsões agressivos. O TSC força o refrigerante diretamente através do centro da ferramenta de corte, expelindo a ponta. Isso garante que os cavacos sejam totalmente liberados da parte inferior do corte, empurrando-os horizontalmente para fora do interior da peça, onde a gravidade pode puxá-los para baixo, para dentro do transportador. Você deve inspecionar regularmente os filtros do líquido refrigerante para garantir que a bomba TSC mantenha a pressão máxima durante operações pesadas de desbaste.
Estratégias de programação de percurso
As estratégias de software devem complementar a orientação física da máquina. Os programadores devem utilizar fresamento ascendente sempre que possível. O fresamento concordante direciona as forças de corte para a parte mais espessa do cavaco, diminuindo até zero. Isso cria um chip limpo que quebra e cai facilmente, em vez de esfregar e gerar excesso de calor. O fresamento convencional tende a friccionar o material antes do corte, o que cria cavacos finos e pegajosos que são mais difíceis de evacuar.
Os percursos de limpeza adaptativos são altamente eficazes em configurações horizontais. Esses percursos mantêm uma carga de cavacos radial constante, evitando a sobrecarga da ferramenta e garantindo um fluxo de cavacos estável e gerenciável. Os programadores devem evitar cortes profundos sempre que possível. Mergulhando os chips das armadilhas diretamente sob a ferramenta. Em vez disso, use rampas helicoidais ou furos de entrada pré-perfurados para manter o fluxo contínuo de cavacos e proteger as frágeis bordas inferiores das fresas de topo.
Antes de executar um novo programa em uma configuração horizontal, os programadores devem verificar a seguinte lista de verificação:
Confirme se todos os planos de retração ultrapassam o diâmetro máximo de giro da lápide totalmente carregada.
Verifique se os percursos de limpeza adaptativos mantêm um engate radial consistente para evitar o afinamento dos cavacos.
Certifique-se de que a refrigeração através do fuso esteja ativada especificamente para ciclos de furação profunda e abertura de bolsões.
Verifique se os ângulos de entrada helicoidal não excedem as recomendações do fabricante para a fresa de topo específica.
Simule toda a sequência de rotação do palete para garantir zero interferência entre o porta-ferramenta e o acessório.
Conclusão
Embora as fresadoras verticais ofereçam flexibilidade para operações simples e unilaterais, a fresadora horizontal se destaca como a escolha definitiva para a produção de peças complexas, em grande escala e em grande volume. Quando o escoamento de cavacos determina o tempo de ciclo, a estabilidade de corte e a vida útil da ferramenta, confiar na gravidade proporciona uma vantagem mecânica imbatível. Ao remover cavacos instantaneamente, as configurações horizontais protegem as ferramentas, garantem a estabilidade térmica e garantem acabamentos superficiais perfeitos.
Considere selecionar uma máquina horizontal se sua taxa de refugo exceder as margens aceitáveis devido ao mau acabamento superficial, se você utilizar grandes volumes de ferro fundido abrasivo ou alumínio gomoso ou se suas metas de produção exigirem fabricação paletizada e com iluminação apagada. A mudança da limpeza reativa de cavacos para a evacuação proativa e orientada pela física transforma fundamentalmente a eficiência do chão de fábrica.
Para avançar na otimização de suas capacidades de produção, siga as seguintes etapas:
Agende uma consulta técnica com um engenheiro de aplicação para revisar as geometrias de suas peças mais problemáticas.
Solicite um estudo de tempo abrangente para comparar os tempos atuais do ciclo vertical com uma configuração de marca para exclusão horizontal.
Avalie o espaço físico e as especificações da fundação da sua instalação para se preparar para uma pegada horizontal da máquina.
Audite seu estoque atual de ferramentas para garantir a compatibilidade com estratégias de evacuação horizontal de cavacos em alta velocidade.
Perguntas frequentes
P: Como uma fresadora horizontal evita o recorte de cavacos?
R: A gravidade naturalmente afasta os cavacos da ferramenta de corte e da peça de trabalho. Isto evita que aparas de metal fiquem presas nos bolsos e sejam novamente atingidas pelo fuso. Ao manter a zona de corte desobstruída, a máquina protege as arestas da ferramenta e o produto final contra danos mecânicos.
P: Por que o escoamento de cavacos é crítico para a vida útil da ferramenta em uma fresadora CNC horizontal?
R: Os cavacos presos causam choque mecânico nas arestas de corte, que inserem ou quebram ferramentas redondas sólidas. Eles também retêm calor intenso que degrada rapidamente os revestimentos das ferramentas. A evacuação eficiente remove esse calor e a interferência física, permitindo que as ferramentas atinjam sua vida útil máxima projetada.
P: Um moinho horizontal com troca de palete pode funcionar sem supervisão?
R: Sim. O escoamento de cavacos confiável e assistido pela gravidade, combinado com trocadores de paletes automatizados, permite uma fabricação segura e sem iluminação. Como os cavacos caem naturalmente, não há necessidade de remoção manual de cavacos ou intervenção do operador entre os ciclos, permitindo uma produção contínua.
P: Preciso de refrigeração através do fuso em um centro de usinagem horizontal?
R: Embora a gravidade ofereça uma enorme vantagem, a refrigeração através do fuso ainda é altamente recomendada. Para furação profunda e formação de bolsões agressivos, o TSC remove ativamente os cavacos completamente do interior da peça, garantindo que nenhum resíduo permaneça preso em recursos cegos.
P: Como o escoamento de cavacos afeta o acabamento superficial no fresamento horizontal?
R: A limpeza dos cavacos evita que eles se arrastem pela superfície recém-usinada. Isso evita arranhões, arranhões e leituras ruins de Ra. A remoção consistente de cavacos garante que a ferramenta corte apenas o material original, resultando sempre em um acabamento liso e de alta qualidade.
P: As fresas de topo de hélice alta são melhores para fresamento horizontal?
R: Ferramentas de alta hélice extraem cavacos com eficiência, o que combina perfeitamente com configurações horizontais. Embora possam estar sujeitos a maior deflexão, a rigidez estrutural inerente de um centro de usinagem horizontal lida facilmente com o aumento das forças axiais, resultando em excelentes acabamentos de peças.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


