



Points clés à retenir
Écart d'utilisation : les références de l'industrie montrent que les VMC traditionnelles utilisent en moyenne la broche à 25 % en raison des temps d'arrêt de l'installation, alors que les HMC peuvent atteindre jusqu'à 85 % d'utilisation. Traduit en un quart de travail standard de 8 heures, un HMC coupe pendant 6,8 heures tandis qu'un VMC coupe pendant seulement 2 heures.
L'avantage hybride : une machine CNC verticale et horizontale combinée permet un usinage sur cinq côtés en une seule configuration, réduisant considérablement les coûts de montage et le temps de manipulation des pièces.
Dépenses d'investissement par rapport aux dépenses opérationnelles : alors que les VMC distinctes offrent des coûts initiaux inférieurs, les coûts opérationnels à long terme de plusieurs configurations éclipsent souvent les dépenses d'investissement initiales d'un système HMC hybride ou dédié.
Contraintes de l'installation : l'espace au sol, l'expertise en programmation des opérateurs et la physique de l'évacuation des copeaux dictent la viabilité des processus d'usinage combinés ou séparés.
Le dilemme du temps de configuration : définition des critères de réussite pour les centres d'usinage
Understanding the true cost of a setup requires looking beyond the simple act of clamping a part. A complete setup encompasses teardown of the previous job, fixture alignment, tool loading, and first-article inspection. Considérez la mécanique d’une configuration d’étau standard. L'opérateur nettoie la table, pierre la surface pour éliminer les bavures, boulonne l'étau et balaie la mâchoire solide avec un comparateur à cadran pour s'assurer qu'elle est parfaitement parallèle à l'axe de la machine. Ce processus à lui seul prend un temps précieux. If the job requires custom soft jaws, add another hour to mill the profile. During this entire sequence, the spindle remains idle. Les broches inactives ne génèrent aucun revenu. When operators spend hours dialing in vises or indicating rotary tables, production stalls. The goal is maximizing the time the cutting tool actually engages the material. Réaliser des résultats significatifs La réduction de la configuration CNC est directement corrélée à une rentabilité plus élevée et à une livraison plus rapide des pièces.
Le déplacement d’une pièce d’une machine à une autre introduit des erreurs géométriques cumulées appelées empilement de tolérances. Chaque fois que vous desserrez une pièce, vous perdez votre référence d'origine. Le re-serrage de la pièce sur une machine secondaire nécessite l'établissement d'un nouveau point zéro. Même les cycles de palpage les plus précis et les systèmes de serrage point zéro de haute qualité comportent des écarts microscopiques. Lorsqu’une pièce nécessite trois ou quatre opérations distinctes sur plusieurs machines, ces minuscules écarts s’accumulent. Finalement, la caractéristique finale peut sortir des tolérances par rapport à la première caractéristique. Garder la pièce serrée dans un seul montage élimine complètement ce risque.
L'évaluation du succès des machines-outils nécessite des mesures strictes. Vous ne pouvez pas mesurer le succès simplement en regardant le prix d’achat initial de la machine. Au lieu de cela, établissez des références en utilisant le pourcentage de temps d'exécution de la broche, le coût par pièce et le temps de cycle d'un étage à l'autre. Le temps d'étage à étage mesure la durée totale depuis la collecte du stock brut jusqu'au dépôt d'une pièce finie. Cette métrique expose les retards cachés de la gestion et de la préparation des pièces. En vous concentrant sur l'utilisation des broches et les temps de cycle, vous obtenez une image réaliste des performances des différentes architectures de machines dans un environnement de production réel.
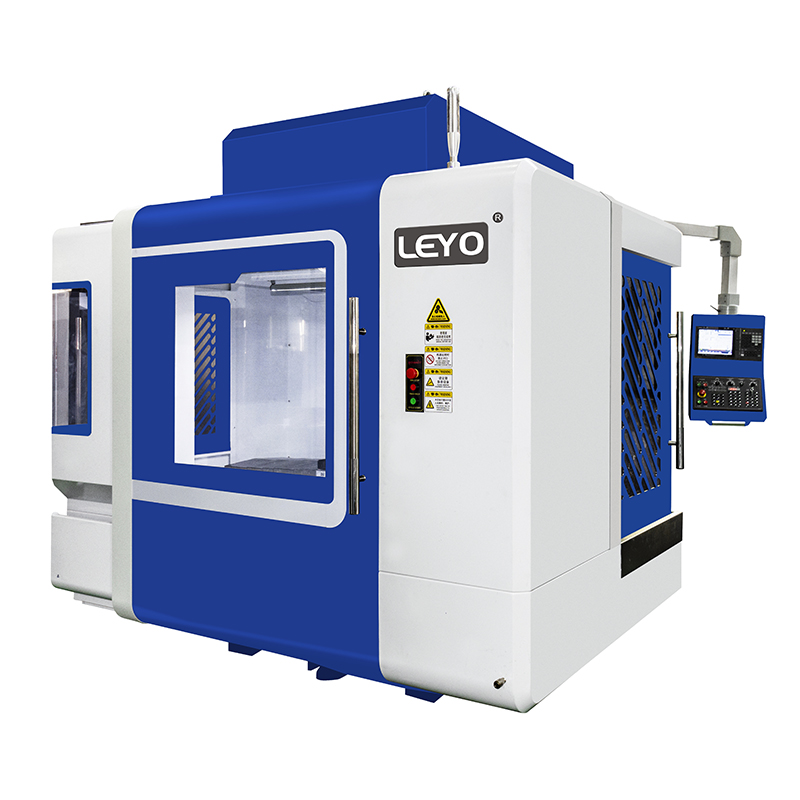
Évaluation du centre d'usinage horizontal vertical combiné
Un combiné Le centre d'usinage horizontal vertical fusionne deux orientations de coupe distinctes en une seule plate-forme. Cette architecture utilise généralement une tête de broche articulée ou une table à tourillon universelle. La tête articulée tourne physiquement pour s'approcher de la pièce par le dessus ou par le côté. Alternativement, une table à tourillon incline et fait pivoter la pièce pour présenter différentes faces à une broche fixe. Les deux conceptions visent à consolider les opérations. Ils permettent à la machine d'effectuer des ébauches lourdes et des finitions complexes sans que l'opérateur ait besoin d'ouvrir les portes et de manipuler la pièce.
La principale capacité à l'origine de cette architecture est usinage sur cinq faces . Accessing five sides of a prismatic part in one clamping eliminates secondary and tertiary setups. Vous chargez le bloc brut une fois. The machine mills the top, then rotates the head or table to drill and tap the four sides. This done-in-one approach drastically reduces fixture consolidation. Instead of buying or building three separate workholding solutions, you only need one. This capability shrinks the physical footprint of your tooling inventory and simplifies job scheduling.
Regardons la mécanique d'une tête articulée. These heads often use a pivot that swings 90 degrees or more. When locked into the vertical position, it functions like a standard mill. When swung horizontally, it can bore deep holes into the sides of a transmission housing. Cette flexibilité est inégalée. However, implementation realities require careful consideration. These hybrid machines carry a high initial capital expenditure. La mécanique interne est très complexe. Kinematic complexity introduces potential rigidity trade-offs compared to dedicated single-spindle-orientation machines.
Une tête articulée contient plusieurs points de pivotement, roulements et engrenages. Bien que très précis, il peut ne pas absorber les coupes interrompues lourdes aussi efficacement qu'un moulage à broche horizontale massive et fixe. Si vous utilisez de l'acier 4140 pré-trempé ou de l'Inconel, les vibrations peuvent se transférer à travers les joints de pivotement, provoquant potentiellement des vibrations ou une usure prématurée de l'outil. Vous devez peser les gains massifs en matière de réduction des réglages par rapport aux limitations potentielles des taux d’élimination des matières premières pour les alliages exotiques. Pour l’aluminium et l’acier doux, la rigidité est rarement un problème.
Évaluation de centres d'usinage verticaux et horizontaux séparés
De nombreuses installations s'appuient sur une stratégie traditionnelle à étages divisés. Ils acheminent les travaux d'ébauche ou simples vers des machines verticales et envoient les travaux complexes ou à haute production vers des machines horizontales. Cette approche exploite les atouts spécifiques de chaque plateforme. Cela permet de gérer les coûts d’investissement tout en maintenant un flux de travail constant. Cependant, cela crée également des frictions logistiques. La gestion de deux types de machines distincts nécessite d'équilibrer les charges de travail, de préparer les stocks et de garantir la disponibilité des opérateurs pour déplacer les pièces entre les départements.
Le traditionnel Le centre d'usinage vertical reste un incontournable dans les ateliers de travail. Il offre un prix élevé, une facilité d’entretien et un encombrement réduit. Les VMC excellent dans l'usinage de géométries plus simples et de plaques plates. Les opérateurs les trouvent accessibles et faciles à configurer pour des tâches rapides et ponctuelles. L'enveloppe de travail se trouve juste devant l'opérateur, ce qui facilite l'indication d'un étau ou le balayage d'un alésage. Les changements d'outils sont simples et les outils standard sont omniprésents et peu coûteux.
Toutefois, les limitations sont sévères pour les pièces complexes. La broche plonge par le haut. Les copeaux s'accumulent à l'intérieur des poches et des cavités profondes. Les opérateurs doivent intervenir manuellement pour retourner les pièces pour les opérations secondaires. Si vous découpez une poche profonde dans un bloc d’aluminium, les copeaux n’ont nulle part où aller. Ils sont assis dans la poche. La fraise recoupe ces copeaux, ce qui détruit la finition de surface et casse les fraises. Vous devez souffler du liquide de refroidissement ou de l'air à haute pression pour nettoyer la zone, ce qui est salissant et inefficace. Cette intervention manuelle constante mène directement à la référence industrielle d’environ 25 % d’utilisation de la broche.
A l'inverse, le Le centre d'usinage horizontal domine la production en grand volume. Les HMC utilisent des fixations à pierre tombale, permettant aux opérateurs de monter plusieurs pièces sur une seule colonne. Les pools de palettes intégrés permettent aux opérateurs de charger le matériel brut à l'extérieur de la machine pendant que la broche coupe les pièces à l'intérieur. Ce traitement parallèle entraîne une disponibilité de la broche jusqu'à 85 %. Vous pouvez charger une pierre tombale avec seize pièces différentes, appuyer sur le démarrage du cycle et repartir.
De plus, la physique de l’évacuation des copeaux favorise fortement la coupe horizontale. La gravité éloigne naturellement les copeaux de la pièce. Lorsque vous percez un trou horizontalement, les copeaux tombent. Cela empêche la recoupe des copeaux, prolonge la durée de vie de l'outil et permet à la machine de fonctionner plus rapidement et plus longtemps qu'un homologue vertical. Vous pouvez augmenter les vitesses d'avance car vous ne vous souciez pas de l'emballage des copeaux.
Des goulots d'étranglement dans le flux de travail surviennent inévitablement lors du routage des pièces entre des machines distinctes. Vous devez cartographier les frictions logistiques liées à la planification, à la préparation et au déplacement des stocks de travaux en cours. Une pièce terminée sur une machine verticale ne peut pas entrer immédiatement dans la machine horizontale si cette machine exécute un autre travail. La pièce repose sur un chariot. Ça attend. Ce temps d'attente gonfle les délais de livraison et immobilise les liquidités dans les produits non finis. La gestion de ce flux nécessite des systèmes ERP robustes et une coordination précise de l'atelier.
Évaluation face à face : fonctionnalités et résultats
Pour comparer ces architectures, il faut examiner comment les fonctionnalités des machines se traduisent en résultats de production tangibles. La décision a un impact sur tous les aspects de l'atelier, de la formation des opérateurs à l'aménagement des installations.
| Évaluation Métrique | Combinée Machine Hybride | Séparée VMC + HMC Combo |
|---|---|---|
| Investissement initial | Dépenses d’investissement élevées pour une seule machine. | Répartissez l’investissement sur deux actifs distincts. |
| Utilisation de la broche | Très élevé en raison du traitement à configuration unique. | VMC faible (~25 %), HMC élevée (~85 %). |
| Temps d'installation | Minimal. Capacité « fait en un ». | Haut. Nécessite plusieurs démontages et alignements. |
| Complexité de la maintenance | Haut. Têtes articulées ou tourillons complexes. | Modéré. Composants standardisés sur deux machines. |
| Manipulation des pièces | Faible. L’opérateur charge une fois, décharge une fois. | Haut. Déplacement constant des en-cours entre les stations. |
| Évacuation des copeaux | Variable selon l'orientation de la tête. | Mauvais sur VMC, excellent sur HMC. |
Le temps de configuration et la manipulation des pièces représentent les différences opérationnelles les plus significatives. UN La machine CNC verticale et horizontale se nourrit de la philosophie du « fait-en-un ». Vous éliminez l’intervention manuelle requise pour desserrer, nettoyer, retourner et resserrer la pièce. Dans un scénario de routage distinct, l'opérateur doit déplacer physiquement la pièce de la VMC vers la HMC. Ils doivent nettoyer le montage, charger la pièce, l'indiquer et refaire une inspection du premier article. Cette intervention manuelle introduit une erreur humaine et arrête la production.
Les exigences en matière d'encombrement et d'installation dictent également le choix de la machine. Une machine combinée nécessite un encombrement plus important qu'une seule machine verticale. Cependant, il consomme généralement moins d’espace au sol total que l’hébergement simultané d’une machine verticale et horizontale. Vous devez également tenir compte des zones de transit requises pour des machines distinctes. Les chariots contenant les stocks de travaux en cours occupent une superficie précieuse. La consolidation des opérations dans une seule machine libère les allées et améliore le flux global des installations.
L'évolutivité et l'intégration de l'automatisation diffèrent entre les deux approches. Les machines horizontales dédiées s’intègrent parfaitement aux systèmes de fabrication flexibles massifs et aux pools multi-palettes. Ils sont conçus pour une fabrication sans éclairage. Les machines hybrides combinées peuvent également utiliser des changeurs de palettes, mais leur cinématique complexe rend parfois l'entretien des machines robotisées plus difficile. Vous devez évaluer la facilité avec laquelle chaque configuration s'adapte à votre stratégie d'automatisation à long terme.
Risques de mise en œuvre et atténuation
L’adoption d’architectures d’usinage avancées introduit des risques spécifiques. La complexité de la programmation représente un obstacle majeur. La programmation en toute sécurité d'une machine dotée de têtes articulées ou de tourillons complexes nécessite un logiciel de FAO avancé et des post-processeurs impeccables. Les techniques de programmation 3 axes standard ne s'appliquent pas. Les programmeurs doivent gérer les vecteurs d'outils, les limites des axes rotatifs et les plans de dégagement complexes. L’expertise des opérateurs nécessaire pour exécuter ces programmes est nettement plus élevée. Un crash sur une machine hybride multi-axes est catastrophique et incroyablement coûteux à réparer. Vous ne pouvez pas simplement faire avancer la machine si un outil est enfoui dans une pièce selon un angle composé.
Les risques liés à la maintenance et aux points de défaillance uniques doivent être évalués. Si une machine hybride combinée tombe en panne, toute la production de cette pièce spécifique s'arrête immédiatement. Vous perdez simultanément vos capacités d’ébauche et de finition. Comparez cela avec la redondance d’avoir des machines séparées. Si une machine verticale tombe en panne, vous pouvez souvent acheminer le travail vers une autre machine verticale au sol. De plus, l’entretien des machines verticales standards est simple. L'entretien des têtes hybrides articulées nécessite des techniciens spécialisés et des cartouches de remplacement coûteuses.
Les stratégies d’atténuation garantissent une mise en œuvre fluide. La formation croisée des opérateurs n’est pas négociable. Ne comptez pas sur un seul technicien d’installation pour comprendre la cinématique complexe de votre nouvelle machine. Investissez massivement dans un logiciel avancé de simulation de parcours d’outil. La simulation détecte les collisions dans l’environnement numérique avant qu’elles ne détruisent les broches physiques. Établissez des calendriers de maintenance préventive robustes. Vérifiez régulièrement l'alignement des tourillons et le jeu de l'axe rotatif pour maintenir la précision géométrique requise pour l'usinage multiface.
Cadre décisionnel : aligner l’architecture des machines sur les modèles de production
Les environnements à forte mixité et à faible volume et les ateliers sont confrontés à des défis uniques. Ils exécutent rarement la même pièce pendant des semaines. Ils changent de travail quotidiennement, voire toutes les heures. Dans ces environnements, la flexibilité et un changement rapide sont primordiaux. The ability to drop a block of material into a machine and hit five sides without building custom fixtures justifies the cost of a combined hybrid machine. La réduction de la configuration se traduit directement par la création d’emplois plus diversifiés chaque semaine.
La production en grand volume et à faible mix nécessite une approche différente. Lorsque vous fabriquez des milliers de composants identiques, les taux d’extraction de matières premières et la fiabilité absolue sont les conditions du succès. Les machines horizontales dédiées restent la norme pour les productions continues. Leurs moulages massifs offrent une rigidité supérieure. Leur gestion des copeaux assistée par gravité évite toute redoupe lors d'ébauches lourdes. In these scenarios, vertical machines perfectly support the horizontal lines by handling simple secondary operations or preparing raw stock before it enters the automated pallet pool.
Conclusion
Demandez des tests physiques de coupe aux constructeurs de machines-outils en utilisant le matériau et la géométrie spécifiques de votre pièce pour vérifier la rigidité.
Effectuez un audit de l'utilisation des broches dans votre atelier actuel pour identifier les emplacements exacts des goulots d'étranglement.
Évaluez les capacités actuelles de votre logiciel de FAO et les niveaux de compétence de votre programmeur pour vous assurer que vous êtes prêt aux parcours d'outils multi-axes.
FAQ
Q : Quelle est la principale différence entre un centre d’usinage vertical et horizontal ?
R : La différence fondamentale est l’orientation de la broche. Une machine verticale plonge l’outil de coupe par le haut, tandis qu’une machine horizontale coupe par le côté. Cette orientation a un impact important sur l'évacuation des copeaux, car la gravité éloigne les copeaux des coupes horizontales. Cela dicte également les styles de montage, avec des machines horizontales utilisant des pierres tombales à plusieurs côtés pour un débit plus élevé.
Q : Comment une machine CNC verticale et horizontale réalise-t-elle un usinage sur cinq côtés ?
R : Ces machines utilisent des têtes de broche articulées, des tables rotatives ou des tourillons universels. Ces mécanismes manipulent soit la pièce à usiner, soit la broche elle-même. En faisant tourner la pièce ou en inclinant l'outil de coupe, la machine peut accéder au sommet et aux quatre côtés d'un bloc prismatique sans que l'opérateur ait besoin de desserrer et de repositionner le matériau.
Q : Pourquoi l'utilisation de la broche VMC est-elle généralement inférieure à celle de la HMC ?
R : Les machines verticales nécessitent un temps de configuration manuelle et une intervention de l'opérateur importants. Les opérateurs doivent arrêter la machine pour nettoyer les copeaux, desserrer la pièce, la retourner et réindiquer le dispositif pour des opérations secondaires. Ils manquent également de changeurs de palettes intégrés standard. Cet arrêt constant entraîne environ deux heures de temps de coupe réel par poste de huit heures.
Q : Un centre d'usinage horizontal vertical permet-il d'économiser de l'espace au sol ?
R : Oui, dans un flux de travail consolidé. Bien qu'une seule machine hybride soit généralement plus grande qu'une machine verticale standard, elle nécessite moins d'encombrement total que l'hébergement d'une machine verticale et horizontale. Cela élimine également le besoin de grandes zones de stockage et de chariots utilisés pour stocker les stocks de travaux en cours entre des machines distinctes.
Q : Quelle configuration de machine offre la meilleure réduction de configuration CNC ?
R : Les machines hybrides combinées offrent la réduction de configuration la plus élevée par pièce complexe individuelle en permettant un traitement fait en un. Cependant, les machines horizontales dédiées offrent la meilleure réduction de configuration pour les lots importants et à volume élevé, car les opérateurs peuvent charger des dizaines de pièces sur des supports de pierre tombale à l'extérieur de la machine pendant que la broche continue de couper.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


