



Une mauvaise évacuation des copeaux entraîne des coûts opérationnels cachés qui érodent discrètement les marges bénéficiaires dans l'usinage de gros volumes et à grande échelle. Lorsque des copeaux métalliques s'accumulent dans la zone de coupe, ils provoquent une rupture prématurée de l'outil, des déchets de pièces en raison de finitions de surface endommagées et obligent à un temps d'arrêt excessif de la machine pour un nettoyage manuel. Les opérateurs luttent fréquemment contre ces problèmes dans des configurations verticales, où la gravité emprisonne les copeaux dans des poches profondes et des cavités complexes. S'appuyer fortement sur un liquide de refroidissement à haute pression ou sur des jets d'air continus n'atténue que partiellement le problème. Ces mesures réactives compromettent souvent la stabilité de coupe et ne parviennent pas à dégager entièrement les trous borgnes.
L'orientation structurelle d'un La fraiseuse horizontale fournit une solution fondamentale basée sur la physique pour la gestion des copeaux. En tournant la broche sur le côté, cet équipement déplace l'accent opérationnel du nettoyage réactif vers l'évacuation proactive. La gravité devient un atout plutôt qu'un obstacle. Les copeaux s'éloignent naturellement de la pièce à usiner et de l'outil de coupe. Cet avantage structurel constitue la base de référence pour l'évaluation des mises à niveau de production, offrant aux responsables de production une voie claire vers un usinage ininterrompu, une durée de vie prolongée des outils et une qualité supérieure des pièces.
Points clés à retenir
Dégagement assisté par gravité : l'orientation horizontale de la broche permet aux copeaux de tomber naturellement et facilement de la pièce à usiner, réduisant ainsi considérablement le risque de recoupe des copeaux et d'endommagement des pièces.
Durée de vie prolongée de l'outil : une évacuation efficace élimine la chaleur de la zone de coupe et évite les dommages mécaniques aux arêtes de coupe, réduisant ainsi directement les coûts d'outillage consommables pour les outils ronds indexables et solides.
Stabilité de coupe améliorée : l'élimination constante des copeaux évite les pics soudains de charge de la broche, réduisant ainsi les vibrations et garantissant une qualité constante sur les cycles de production à grand volume.
Finition de surface supérieure : la prévention de l'accumulation de copeaux élimine les rayures et les gougeages sur la surface de la pièce, garantissant ainsi un respect strict des tolérances et minimisant la finition secondaire.
Production continue : l'association d'installations horizontales avec des systèmes de palettes automatisés maximise la disponibilité des broches, ce qui rend l'investissement initial plus élevé justifiable par des gains de débit à long terme.
La mécanique de l'évacuation des copeaux dans une fraiseuse horizontale
Cadrage du problème (critères de réussite)
Pour réussir l’évacuation des copeaux, il ne suffit pas de déplacer les copeaux de métal hors du chemin de coupe immédiat. Le véritable succès d’une évacuation signifie qu’il n’y a aucune intervention manuelle par cycle. Les opérateurs ne devraient jamais avoir à interrompre un programme, à ouvrir les portes et à souffler des cavités avec un tuyau d'air. Le succès exige également une référence thermique cohérente. Lorsque les copeaux quittent immédiatement la zone de coupe, ils transportent la chaleur avec eux, empêchant ainsi la pièce de se dilater et de se déformer hors des tolérances.
Une évacuation efficace garantit une stabilité de coupe nulle et ininterrompue. Vous pouvez surveiller cela directement via la commande de la machine. La charge de la broche doit rester constante, sans les pointes soudaines qui se produisent lorsqu'un outil écrase un matériau précédemment coupé. Lorsque les copeaux s'entassent dans une poche, la charge de la broche peut passer de 20 % à 80 % en une fraction de seconde, provoquant des micro-calages qui dégradent les roulements de la broche au fil du temps. L'établissement d'une base de référence pour une coupe continue et ininterrompue, sans pics de charge, est le principal indicateur d'une gestion réussie des copeaux.
Pour évaluer si votre configuration actuelle répond aux critères d'évacuation réussie des copeaux, les opérateurs doivent surveiller les paramètres suivants au cours d'un cycle de production standard :
Suivez le nombre de fois qu'un opérateur doit intervenir manuellement avec un tuyau d'air ou un lavage de liquide de refroidissement par quart de travail.
Surveillez le compteur de charge de broche pendant les routines de poches profondes pour identifier les pics de charge irréguliers.
Mesurez la variance dimensionnelle des pièces usinées au début d'une équipe par rapport à la fin d'une équipe pour détecter les problèmes de dilatation thermique.
Inspectez le fond des trous borgnes et des cavités profondes immédiatement après la fin du cycle pour vérifier la présence de copeaux résiduels emballés.
La gravité comme avantage structurel
Les fraiseuses verticales fonctionnent avec une broche sur l'axe Z plongeant vers le bas dans la pièce à usiner. Cette configuration crée un effet de bol naturel. Lorsque l'outil creuse des poches, des canaux et des trous borgnes, la gravité maintient les copeaux au bas de ces éléments. Plus la coupe est profonde, plus il devient difficile d’extraire les débris. L'usinage d'une poche profonde dans un fond de moule sur une machine verticale entraîne souvent la formation d'un nid dense de copeaux directement dans la trajectoire de l'outil. La configuration horizontale modifie complètement ces dynamiques X/Y/Z. En orientant la broche horizontalement, l'action de coupe se produit sur le côté de la pièce.
Cette orientation permet aux copeaux de tomber directement dans la vis sans fin ou le convoyeur de copeaux. Ils ne s'accumulent pas dans l'enveloppe d'usinage. Ils ne s'empilent pas sur le luminaire. La voie de sortie naturelle assurée par la gravité signifie que la machine n'a pas à lutter contre la physique pour garder la zone de coupe propre. Cet avantage structurel devient particulièrement critique lors de l'usinage de matériaux lourds comme la fonte, qui produit une poussière abrasive, ou de matériaux filandreux comme l'acier à faible teneur en carbone, qui ont tendance à se tasser dans des espaces confinés et à s'enrouler autour du porte-outil.
Dynamique des fluides et distribution de liquide de refroidissement
Le liquide de refroidissement remplit deux fonctions principales dans l'atelier : la lubrification et la gestion thermique. Dans une machine verticale, le liquide de refroidissement a souvent du mal à évacuer les copeaux vers le haut contre la gravité. Il peut créer un vortex tourbillonnant à l’intérieur d’une poche, gardant les copeaux en suspension dans le fluide là où l’outil tente de couper. Les configurations horizontales optimisent le flux de liquide de refroidissement de manière totalement différente. Qu'il s'agisse d'un liquide de refroidissement standard ou d'une distribution haute pression via la broche, la dynamique des fluides fonctionne en tandem avec la gravité.
Le liquide de refroidissement dans une machine horizontale agit comme un mécanisme de rinçage très efficace. Il pousse les copeaux horizontalement hors du trou et la gravité les entraîne immédiatement vers le bas. Le fluide n'a pas besoin de faire sortir les copeaux d'un trou borgne. Cette synergie entre la pression du fluide et la gravité garantit que même les opérations de forage profonds restent exemptes de débris compactés, réduisant ainsi considérablement le risque de casse du foret et de rayures en surface. Lorsque vous appliquez 1 000 PSI de liquide de refroidissement à travers la broche sur une configuration horizontale, les copeaux sont violemment éjectés horizontalement et tombent immédiatement, laissant un alésage parfaitement propre.
Tableau : Méthodes de distribution du liquide de refroidissement et efficacité de l'évacuation
| Stratégie du liquide de refroidissement | Performances verticales de la machine | Performances horizontales de la machine |
|---|---|---|
| Liquide de refroidissement standard | Crée un vortex ; les jetons restent suspendus dans des poches profondes. | Lave les copeaux de la face de la pièce ; la gravité les tire instantanément vers le bas. |
| Liquide de refroidissement traversant la broche (TSC) | Combat la gravité pour soulever les copeaux ; nécessite souvent un perçage par débourrage. | Éjecte les copeaux horizontalement hors de l'alésage ; permet un forage continu. |
| Soufflage d'air programmable | Souffle des copeaux autour de l'enceinte ; les redépose souvent sur la pièce. | Élimine efficacement les copeaux secs ; les débris tombent directement dans la tarière. |
| Lubrification en quantité minimale (MQL) | Les copeaux collent au fond des cavités à cause de l'huile résiduelle. | Les copeaux tombent librement lorsque la gravité l'emporte sur l'adhérence de l'huile légère. |
Comment l’élimination efficace des copeaux affecte les performances d’usinage
Prévention de la recoupe des copeaux et de la déviation des outils
La recoupe des copeaux détruit les outils de coupe plus rapidement que presque toute autre variable d'usinage. Lorsque les copeaux ne parviennent pas à s'évacuer, l'outil les frappe à nouveau lors de la rotation suivante. Ces copeaux sont souvent écrouis dès la coupe initiale, ce qui les rend nettement plus durs que le matériau d'origine. Frapper ces fragments durcis provoque de graves micro-écailles sur les plaquettes en carbure indexables. Pour les outils ronds solides, le fait de placer des copeaux dans les cannelures augmente la pression de coupe jusqu'à ce que l'outil subisse une rupture catastrophique.
L'évacuation horizontale minimise ces risques en garantissant que l'outil engage toujours du matériau frais. En gardant les cannelures dégagées, la machine maintient des forces de coupe constantes. Cette cohérence réduit directement la déviation de l’outil. Lorsqu'un outil dévie, il se plie légèrement par rapport à la coupe, provoquant des imprécisions dimensionnelles et des parois effilées. L'élimination efficace des copeaux maintient la pression de coupe stable, permettant à l'outil de couper exactement le long de sa trajectoire programmée sans être dévié de sa trajectoire par des débris compactés. Vous remarquerez une augmentation spectaculaire de la précision dimensionnelle des composants à paroi mince lorsque la déflexion est éliminée grâce à une élimination appropriée des copeaux.
Gestion thermique dans la zone de coupe
L’usinage génère d’immenses frictions et chaleur. La règle fondamentale de la gestion thermique en fraisage est que la chaleur doit partir avec les copeaux. Si les copeaux restent piégés dans la zone de coupe, ils transfèrent la chaleur retenue dans la pièce et vers la broche. Ce transfert thermique provoque une dilatation de la pièce. Une fois que la pièce refroidit à l’extérieur de la machine, elle rétrécit et sort souvent des tolérances dimensionnelles strictes. Il s'agit d'un problème majeur lors de l'utilisation d'alésages de roulements ou de surfaces de contact à tolérance serrée.
L'élimination rapide et naturelle des copeaux empêche ce transfert thermique. Étant donné que la gravité éloigne instantanément les copeaux chauds, la pièce à usiner maintient une température ambiante stable. Cette consistance thermique est absolument obligatoire pour l’usinage d’alliages aéronautiques, de titane ou de composants lourds de grande taille. Le titane, par exemple, est un mauvais conducteur de chaleur. La chaleur ne se dissipe pas dans la pièce ; il reste à la pointe et dans la puce. Si ces copeaux ne sont pas évacués immédiatement, la chaleur détruit le revêtement de l'outil en quelques secondes. L'usinage horizontal garantit que la chaleur tombe dans le convoyeur à copeaux, protégeant à la fois la métallurgie des pièces et les roulements de broche.
Finition de surface et contrôle qualité
Les mesures de rugosité de surface, généralement mesurées sous le nom de Ra (Roughness Average), sont directement corrélées à l'efficacité d'évacuation des copeaux. Lorsque les copeaux s'accumulent dans une poche, l'outil les entraîne sur le sol et les murs fraîchement usinés. Cette action de traînage provoque des rayures profondes, des gougeages et une finition de surface généralement médiocre. Les pièces qui échouent aux inspections Ra nécessitent des opérations de finition secondaires coûteuses, telles que le polissage ou le meulage manuel, qui gênent la production et augmentent les heures de travail.
Un élimination constante des copeaux évite entièrement ces dommages de surface. L'outil laisse une finition propre et semblable à un miroir car aucun débris n'interfère avec les passes de finition finales. Ce niveau de contrôle qualité garantit une stricte cohérence pièce par pièce. Lors de la production de milliers de composants identiques, le fait de savoir que la finition de surface ne se dégradera pas en raison de l'accumulation de copeaux donne une immense confiance dans le processus de fabrication et réduit considérablement les taux de rebut. Vous pouvez exécuter en toute confiance des passes de finition à des vitesses d'avance plus élevées en sachant que le chemin est dégagé de tout obstacle.
Tableau : Défauts de finition de surface causés par une mauvaise évacuation
| Type | de défaut Cause première dans l'usinage | Solution de fraisage horizontal |
|---|---|---|
| Marquage des murs | Copeaux coincés entre le flanc de l'outil et la paroi partielle. | Les copeaux tombent avant que le flanc de l'outil ne dépasse la surface. |
| Gougeage de sol | L'outil fait glisser les jetons regroupés au fond d'une poche. | La gravité empêche les copeaux de s'accumuler sur les sols horizontaux. |
| Exaspérant | L'accumulation de chaleur provoque la soudure des copeaux à la surface de la pièce. | L'évacuation rapide élimine la chaleur, empêchant ainsi le soudage des matériaux. |
| Marques de bavardage | Les pics de charge de la broche dus à la redécoupe provoquent des vibrations de l'outil. | Des forces de coupe constantes éliminent les vibrations et les vibrations. |
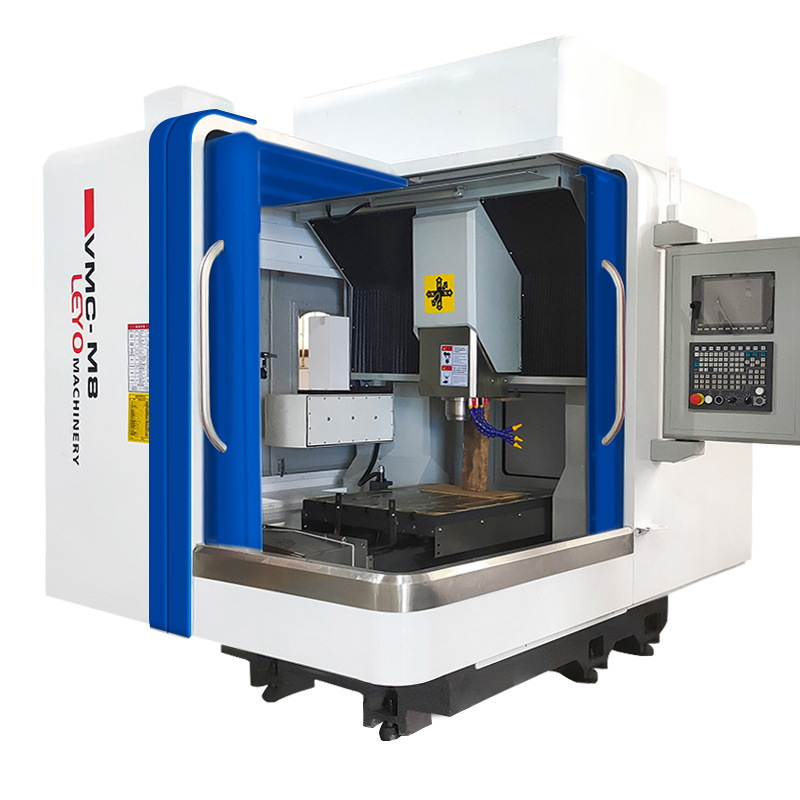
Évaluation du centre d'usinage horizontal pour votre atelier de production
Catégories de solutions/approches : géométrie et complexité des pièces
Certaines géométries de pièces nécessitent par nature un usinage horizontal. Les supports de pierre tombale multi-faces permettent aux opérateurs de monter plusieurs pièces sur une seule colonne, en présentant trois ou quatre côtés de chaque pièce à la broche sans refixation. Les composants aérospatiaux à cavité profonde, qui agissent comme des seaux récupérant les copeaux dans une configuration verticale, s'écoulent parfaitement dans une orientation horizontale. Les projets d’usinage à grande échelle et les blocs moteurs lourds bénéficient également massivement de cette approche.
Mettre en œuvre un Le centre d'usinage horizontal transforme la façon dont ces pièces complexes sont traitées. Au lieu d'arrêter constamment la machine pour nettoyer des trous profonds dans un bloc moteur, la broche horizontale perce le matériau tandis que la gravité gère les déchets. Cette capacité fait des configurations horizontales le choix définitif pour les géométries complexes à plusieurs faces où le piégeage des copeaux dicterait autrement la stratégie d'usinage entière. Vous pouvez programmer des passes d'ébauche agressives sans craindre de remplir une cavité si étroitement qu'elle bloque la machine.
Considérations sur l'outillage pour les configurations horizontales
Les choix d’outillage changent lorsque la gravité joue en votre faveur. Les fraises en bout à hélice élevée présentent des angles de flûte agressifs conçus pour extraire rapidement les copeaux vers le haut et hors d'une coupe. Ils favorisent une évacuation très efficace des copeaux et laissent une excellente finition des pièces. Cependant, cette action de traction agressive augmente intrinsèquement les forces axiales, ce qui peut entraîner une déviation importante de l'outil, voire même faire sortir l'outil du support si la machine manque de rigidité. Un angle d'hélice de 45 degrés ou 50 degrés génère une traction importante vers le haut sur la tige de l'outil.
La rigidité structurelle supérieure d’une machine horizontale neutralise ces risques de déflexion. Les colonnes massives en fonte et les broches robustes absorbent les forces axiales accrues générées par les outils à grande hélice. Les opérateurs peuvent tirer pleinement parti de ces outils ronds solides et agressifs pour maximiser les taux d'enlèvement de matière. La machine maintient l'outil au point mort, permettant à la géométrie en hélice élevée d'éjecter les copeaux horizontalement dans l'espace libre sans compromettre la précision dimensionnelle. Vous pouvez utiliser des porte-outils à ajustement rétractable pour sécuriser davantage la fraise en bout contre ces charges axiales élevées.
Évolutivité : intégration d'un broyeur horizontal à changement de palettes
L’évolutivité dans la fabrication moderne repose sur le maintien de la rotation de la broche. Intégrer un Le broyeur horizontal à changement de palette exploite les avantages inhérents de l'évacuation des copeaux dans une fabrication continue et sans lumière. Lorsque l’élimination des copeaux ne constitue plus un goulot d’étranglement, la machine peut fonctionner sans surveillance pendant des heures, augmentant ainsi considérablement l’efficacité globale de votre équipement.
Le flux de travail devient hautement optimisé. Un opérateur charge et décharge la matière première sur une palette en dehors de l'enveloppe d'usinage. Pendant ce temps, la machine coupe et évacue de manière agressive les copeaux sur l'autre palette à l'intérieur de l'enceinte. Une fois le cycle terminé, les palettes s'échangent en quelques secondes. Étant donné que la gravité garantit que les accessoires et les pièces restent exempts de copeaux emballés, le changement automatisé de palettes s'effectue en douceur, sans que des débris n'interfèrent avec les surfaces d'appui ou les mécanismes de serrage. Cela élimine le risque qu'une palette mal alignée provoque une collision catastrophique lors d'un changement d'outil.
Pour maximiser l'efficacité d'une configuration horizontale palettisée, suivez ces étapes de montage :
Concevez des luminaires pour pierres tombales avec des canaux ouverts qui permettent aux copeaux de s'écouler vers le bas sans obstruction.
Montez les pièces aussi près que possible du centre de rotation de la palette pour minimiser les déplacements inutiles de la machine.
Utilisez un dispositif de serrage hydraulique ou pneumatique pour garantir une force de serrage constante sur toutes les pièces de la pierre tombale.
Programmez un lavage au liquide de refroidissement haute pression à la fin du cycle pour éliminer toute poussière résiduelle avant le changement de palette.
Retour sur investissement et compromis : une fraiseuse CNC horizontale vaut-elle l'investissement ?
Facteurs d’influence sur la valeur globale (compromis conceptuels)
L’évaluation du retour sur investissement nécessite de comparer les dépenses d’investissement initiales plus élevées aux économies opérationnelles à long terme. UN La fraiseuse CNC horizontale nécessite un investissement initial plus important qu'une fraiseuse verticale standard. Cependant, ce coût est rapidement compensé par des réductions spectaculaires des temps de cycle, des coûts de remplacement d'outils nettement inférieurs et une diminution des taux de rebut résultant de finitions de surface supérieures.
Le véritable avantage financier réside dans le multiplicateur de débit. Le montage Tombstone permet d'usiner plusieurs pièces par cycle. Au lieu de couper une pièce à la fois, une machine horizontale peut traiter huit, douze ou seize pièces sur une seule pierre tombale. Cela multiplie les gains d’efficacité grâce à une meilleure évacuation des copeaux sur un volume élevé de pièces, offrant ainsi une qualité constante et réduisant considérablement le coût par pièce. Vous obtenez essentiellement la production de trois broyeurs verticaux à partir d’une seule broche horizontale.
Tableau : Mesures de production verticales et horizontales Broyeur vertical
| métrique de production | standard | Broyeur horizontal avec changeur de palettes |
|---|---|---|
| Temps de disponibilité de la broche | Généralement 30 à 40 % en raison du chargement manuel et de l'élimination des copeaux. | Dépasse souvent 85 % en raison du chargement hors ligne et des cycles automatisés. |
| Pièces par cycle | Généralement 1 à 2 parties selon la configuration de l'étau. | 8 à 16+ pièces utilisant des luminaires tombstone multi-faces. |
| Dépendance de l'opérateur | Haut; nécessite une surveillance constante et une intervention manuelle. | Faible; prend en charge les changements de fabrication sans surveillance et sans éclairage. |
| Taux d'usure des outils | Accéléré en raison du recoupage fréquent des copeaux et de l'accumulation de chaleur. | Minimisé grâce à une évacuation constante des copeaux et un contrôle thermique. |
Risques de mise en œuvre et atténuation : exigences en matière d'infrastructure
Les machines horizontales nécessitent une planification minutieuse des installations. Ils ont une plus grande empreinte au sol et nécessitent souvent des fondations en béton armé plus lourdes pour supporter le poids massif de la machine et les forces dynamiques des changements rapides de palettes. Placer une machine horizontale lourde sur un atelier mince peut entraîner un tassement de la machine et de graves problèmes d'alignement au fil du temps. Une machine qui change de niveau perdra sa précision géométrique, ce qui entraînera l'échec de l'inspection des pièces.
Pour atténuer ce risque, les responsables de production doivent effectuer une analyse du retour sur investissement de l'espace au sol plutôt qu'une simple comparaison de l'empreinte. Bien que la machine occupe plus d'espace physique, sa capacité à remplacer deux ou trois broyeurs verticaux signifie que les revenus générés par pied carré augmentent réellement. Un coulage approprié des fondations, nécessitant souvent une dalle en béton armé de 12 pouces, et un nivellement professionnel par une machine sont des étapes non négociables pour garantir que l'équipement fonctionne à son potentiel structurel.
Risques de mise en œuvre et atténuation : complexité de la configuration et de la programmation
La transition vers l’usinage horizontal introduit une courbe d’apprentissage distincte. Les programmeurs doivent s'adapter au montage de base, gérer plusieurs décalages d'origine et générer des parcours d'outils complexes à 4 ou 5 axes. Une erreur de programmation sur une pierre tombale entièrement chargée peut entraîner un crash catastrophique, détruisant des montages coûteux, des outils et la broche de la machine. La gestion des dégagements d'outils autour d'une pierre tombale en rotation nécessite une attention méticuleuse aux détails.
Atténuer cette complexité nécessite d’investir dans un logiciel de simulation CAM avancé. Les programmeurs doivent vérifier chaque parcours d'outil, plan de dégagement et rotation de palette dans un environnement virtuel avant d'envoyer le G-code à la machine. De plus, une formation spécialisée des opérateurs est obligatoire. Les opérateurs doivent comprendre comment nettoyer et serrer correctement les fixations de pierre tombale, en s'assurant qu'aucun copeau parasite ne compromet l'assise des pièces pendant les cycles automatisés.
Meilleures pratiques pour maximiser l'évacuation des copeaux sur les broyeurs horizontaux
Optimisation des systèmes de refroidissement
Même avec l'assistance de la gravité, l'optimisation des paramètres du liquide de refroidissement reste vitale pour des performances optimales. La sélection de la pression (PSI) et du volume (GPM) du liquide de refroidissement dépend fortement du matériau à usiner. Les matériaux filandreux comme l’aluminium aérospatial nécessitent un volume élevé pour éliminer les rubans métalliques continus. Les matériaux fragiles comme la fonte, qui produisent de fines poussières abrasives, nécessitent une pression élevée pour éliminer les grains de la zone de coupe avant qu'ils n'agissent comme un composé de rodage sur l'outil.
Le liquide de refroidissement traversant la broche (TSC) est une nécessité absolue pour le perçage de trous profonds et la formation de poches agressives. Le TSC force le liquide de refroidissement directement à travers le centre de l'outil de coupe, en le projetant hors de la pointe. Cela garantit que les copeaux sont entièrement évacués du bas de la coupe, les poussant horizontalement hors de l'intérieur de la pièce où la gravité peut les entraîner vers le convoyeur. Vous devez inspecter régulièrement les filtres de liquide de refroidissement pour vous assurer que la pompe TSC maintient une pression maximale pendant les opérations d'ébauche lourdes.
Stratégies de programmation de parcours d'outils
Les stratégies logicielles doivent compléter l'orientation physique de la machine. Les programmeurs doivent utiliser le fraisage ascendant dans la mesure du possible. Le fraisage en avalant dirige les forces de coupe vers la partie la plus épaisse du copeau, en diminuant jusqu'à zéro. Cela crée un copeau propre qui se brise et tombe facilement, plutôt que de frotter et de générer un excès de chaleur. Le fraisage conventionnel a tendance à frotter le matériau avant la découpe, ce qui crée des copeaux fins et filandreux plus difficiles à évacuer.
Les parcours d'outils de compensation adaptative sont très efficaces sur les configurations horizontales. Ces parcours d'outils maintiennent une charge radiale constante en copeaux, évitant ainsi la surcharge de l'outil et garantissant un flux de copeaux constant et gérable. Les programmeurs doivent éviter les coupes plongeantes autant que possible. La plongée piège les copeaux directement sous l'outil. Utilisez plutôt une rampe hélicoïdale ou des trous d'entrée pré-percés pour maintenir un flux continu de copeaux et protéger les bords inférieurs fragiles des fraises en bout.
Avant d'exécuter un nouveau programme sur une configuration horizontale, les programmeurs doivent vérifier la liste de contrôle suivante :
Confirmez que tous les plans de rétraction dépassent le diamètre d'oscillation maximum de la pierre tombale entièrement chargée.
Vérifiez que les parcours d'outils de dégagement adaptatif maintiennent un engagement radial constant pour éviter l'amincissement des copeaux.
Assurez-vous que le liquide de refroidissement à travers la broche est activé spécifiquement pour les cycles de perçage profond et de poche.
Vérifiez que les angles d'entrée hélicoïdaux ne dépassent pas les recommandations du fabricant pour la fraise spécifique.
Simulez toute la séquence de rotation de la palette pour garantir aucune interférence entre le porte-outil et le montage.
Conclusion
Alors que les fraiseuses verticales offrent de la flexibilité pour des opérations simples sur une seule face, la fraiseuse horizontale constitue le choix définitif pour la production de pièces complexes, à grande échelle et en grand volume. Lorsque l'évacuation des copeaux détermine le temps de cycle, la stabilité de coupe et la durée de vie de l'outil, le recours à la gravité offre un avantage mécanique imbattable. En éliminant instantanément les copeaux, les configurations horizontales protègent les outils, assurent la stabilité thermique et garantissent des finitions de surface impeccables.
Envisagez de présélectionner une machine horizontale si votre taux de rebut dépasse les marges acceptables en raison d'une mauvaise finition de surface, si vous utilisez de grands volumes de fonte abrasive ou d'aluminium gommeux, ou si vos objectifs de production nécessitent une fabrication palettisée et sans lumière. Le passage d'un nettoyage réactif des copeaux à une évacuation proactive et basée sur la physique transforme fondamentalement l'efficacité de l'atelier.
Pour progresser dans l’optimisation de vos capacités de production, suivez les étapes suivantes :
Planifiez une consultation technique avec un ingénieur d'application pour examiner les géométries de vos pièces les plus problématiques.
Demandez une étude de temps complète pour comparer vos temps de cycle verticaux actuels à une configuration de base horizontale.
Évaluez l'espace au sol et les spécifications des fondations de votre installation pour vous préparer à une empreinte horizontale de la machine.
Auditez votre inventaire d’outillage actuel pour garantir la compatibilité avec les stratégies d’évacuation horizontale des copeaux à grande vitesse.
FAQ
Q : Comment une fraiseuse horizontale empêche-t-elle la redécoupe des copeaux ?
R : La gravité éloigne naturellement les copeaux de l’outil de coupe et de la pièce à usiner. Cela évite que les copeaux métalliques ne soient coincés dans les poches et frappés à nouveau par la broche. En gardant la zone de coupe dégagée, la machine protège à la fois les bords de l'outil et le produit final des dommages mécaniques.
Q : Pourquoi l'évacuation des copeaux est-elle essentielle pour la durée de vie de l'outil dans une fraiseuse CNC horizontale ?
R : Les copeaux piégés provoquent un choc mécanique sur les arêtes de coupe, qui enfoncent les inserts ou cassent les outils ronds solides. Ils retiennent également une chaleur intense qui dégrade rapidement les revêtements des outils. Une évacuation efficace élimine cette chaleur et ces interférences physiques, permettant aux outils d'atteindre leur durée de vie maximale.
Q : Un broyeur horizontal à changement de palette peut-il fonctionner sans surveillance ?
R : Oui. Une évacuation fiable des copeaux assistée par gravité, combinée à des changeurs de palettes automatisés, permet une fabrication sûre et sans problème. Étant donné que les copeaux tombent naturellement, il n'est pas nécessaire de procéder à un élimination manuelle des copeaux ou à une intervention de l'opérateur entre les cycles, ce qui permet une production continue.
Q : Ai-je besoin d’un liquide de refroidissement traversant la broche sur un centre d’usinage horizontal ?
R : Bien que la gravité offre un énorme avantage, l’arrosage à travers la broche est toujours fortement recommandé. Pour le perçage de trous profonds et la création de poches agressives, le TSC élimine activement les copeaux complètement de l'intérieur de la pièce, garantissant qu'aucun débris ne reste coincé dans les éléments borgnes.
Q : Comment l'évacuation des copeaux affecte-t-elle l'état de surface lors du fraisage horizontal ?
R : Le nettoyage des copeaux les empêche de glisser sur la surface fraîchement usinée. Cela évite les rayures, les entailles et les mauvaises lectures de Ra. L'élimination constante des copeaux garantit que l'outil ne coupe que le matériau d'origine, ce qui donne à chaque fois une finition lisse et de haute qualité.
Q : Les fraises à hélice haute sont-elles meilleures pour le fraisage horizontal ?
R : Les outils à hélice élevée extraient efficacement les copeaux, ce qui se marie parfaitement avec les configurations horizontales. Même s'ils peuvent être soumis à une déflexion accrue, la rigidité structurelle inhérente d'un centre d'usinage horizontal gère facilement les forces axiales accrues, ce qui permet d'obtenir d'excellentes finitions de pièces.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


