



تولید گسسته یک تخلیه سوددهی عظیم را در کف مغازه پنهان می کند: زمان بیکاری دوک. هر دقیقه که یک دستگاه منتظر مینشیند تا اپراتور قطعهای را بارگیری کند، یک دستگاه را شمارهگیری کند یا یک ویژگی را بررسی کند، یک دقیقه درآمد از دست رفته است. ماشینکاری قطعات پیچیده به طور سنتی نیاز به جابجایی قطعه کار بین ماشین های مختلف دارد. این رویکرد تکه تکه باعث ایجاد تنگناهای سخت افزاری می شود، خطاهای انباشته تحمل را معرفی می کند و هزینه های نیروی کار را افزایش می دهد. صاحبان مغازه و مدیران تولید با یک ارزیابی فنی روبرو هستند. آیا سرمایهگذاری در معماری ماشین ترکیبی با کاهش فوری راهاندازی، بازگشت سرمایه بیشتری را به همراه دارد؟ یا اینکه چیدمان کف سنتی با استفاده از ماشین های مجزا مقیاس پذیری و کاهش ریسک بهتری را ارائه می دهد؟ ما باید ارزیابی کنیم که آیا ترکیب این فرآیندها استفاده از اسپیندل را بهتر از جدا نگه داشتن آنها بهینه می کند یا خیر. انتخاب مناسب به حجم تولید، پیچیدگی قطعات و محدودیتهای امکانات بستگی دارد.
خوراکی های کلیدی
عدم تطابق استفاده: خطوط مبنا صنعت نشان می دهد که VMC های سنتی به طور متوسط 25٪ استفاده از اسپیندل را به دلیل زمان خاموشی راه اندازی می کنند، در حالی که HMC ها می توانند تا 85٪ استفاده کنند. ترجمه شده به یک شیفت استاندارد 8 ساعته، یک HMC به مدت 6.8 ساعت برش می دهد در حالی که یک VMC فقط برای 2 ساعت برش می دهد.
مزیت هیبریدی: یک ماشین CNC عمودی ترکیبی ماشینکاری پنج طرفه را در یک راه اندازی واحد امکان پذیر می کند و هزینه های ثابت و زمان کار بخشی را به شدت کاهش می دهد.
سرمایه در مقابل هزینه عملیاتی: در حالی که VMC های جداگانه هزینه های اولیه کمتری را ارائه می دهند، هزینه های عملیاتی طولانی مدت چندین راه اندازی اغلب CapEx اولیه یک سیستم HMC ترکیبی یا اختصاصی را تحت الشعاع قرار می دهد.
محدودیتهای تسهیلات: فضای کف، تخصص برنامهنویسی اپراتور، و فیزیک تخلیه تراشه، امکان دوام فرآیندهای ماشینکاری ترکیبی در مقابل جداسازی را تعیین میکند.
معضل زمان راه اندازی: تعریف معیارهای موفقیت برای مراکز ماشینکاری
درک هزینه واقعی یک راه اندازی مستلزم نگاهی فراتر از عمل ساده بستن یک قطعه است. یک راهاندازی کامل شامل خراب کردن کار قبلی، تراز کردن وسایل، بارگذاری ابزار و بازرسی مقاله اول است. مکانیک یک تنظیم استاندارد گیره را در نظر بگیرید. اپراتور میز را تمیز می کند، سطح را سنگ می زند تا سوراخ ها را از بین ببرد، گیره را می پیچد، و فک جامد را با نشانگر شماره گیری جارو می کند تا مطمئن شود که کاملاً موازی با محور دستگاه است. این فرآیند به تنهایی زمان ارزشمندی را مصرف می کند. اگر کار به فک های نرم سفارشی نیاز دارد، یک ساعت دیگر به آسیاب نمایه اضافه کنید. در کل این دنباله، دوک بیکار باقی می ماند. اسپیندل های بیکار درآمد صفر دارند. هنگامی که اپراتورها ساعت ها صرف شماره گیری در گیره ها یا نشان دادن میزهای چرخشی می کنند، غرفه های تولید متوقف می شود. هدف، به حداکثر رساندن زمانی است که ابزار برش در واقع مواد را درگیر می کند. دستیابی به چشمگیر کاهش راه اندازی CNC به طور مستقیم با سودآوری بالاتر و تحویل سریع تر قطعات مرتبط است.
انتقال یک قطعه از یک ماشین به ماشین دیگر باعث ایجاد خطاهای هندسی ترکیبی می شود که به نام انباشته تحمل شناخته می شود. هر بار که یک قطعه کار را باز می کنید، مرجع اصلی خود را از دست می دهید. بستن مجدد قطعه روی ماشین ثانویه مستلزم ایجاد یک نقطه صفر جدید است. حتی دقیقترین چرخههای کاوشگر و سیستمهای بستن نقطه صفر با کیفیت بالا دارای انحرافات میکروسکوپی هستند. هنگامی که یک قطعه به سه یا چهار عملیات جداگانه در چندین ماشین نیاز دارد، این انحرافات کوچک روی هم جمع می شوند. در نهایت، ویژگی نهایی ممکن است نسبت به ویژگی اول از تحمل خارج شود. گیره نگه داشتن قطعه در یک فیکسچر این خطر را به طور کامل از بین می برد.
ارزیابی موفقیت ابزار ماشین نیاز به معیارهای دقیق دارد. شما نمی توانید موفقیت را صرفاً با مشاهده قیمت اولیه خرید ماشین اندازه گیری کنید. در عوض، با استفاده از درصد زمان اجرا اسپیندل، هزینه هر قطعه و زمان چرخه طبقه به طبقه، خطوط پایه را ایجاد کنید. زمان طبقه به طبقه، کل مدت زمان جمع آوری ذخایر خام تا نشستن یک قطعه تمام شده را اندازه گیری می کند. این معیار تأخیرهای پنهان رسیدگی و مرحله بندی قطعه را آشکار می کند. با تمرکز بر استفاده از اسپیندل و زمانهای چرخه، تصویری واقعی از نحوه عملکرد معماریهای مختلف ماشین در یک محیط تولید در دنیای واقعی به دست میآورید.
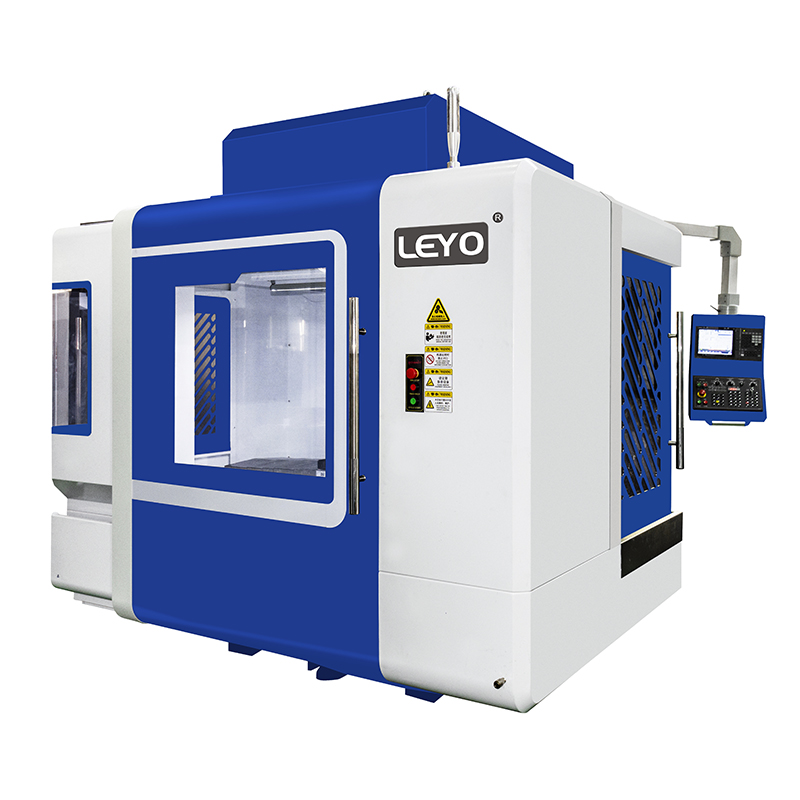
ارزیابی مرکز ماشینکاری عمودی ترکیبی
یک ترکیبی مرکز ماشینکاری افقی عمودی دو جهت برش متمایز را در یک پلت فرم واحد ادغام می کند. این معماری به طور معمول از یک سر دوک مفصلی یا یک میز تراننیون جهانی استفاده می کند. سر مفصلی به طور فیزیکی می چرخد تا از بالا یا از پهلو به قطعه کار نزدیک شود. از طرف دیگر، میز تراننیون قطعه کار را کج می کند و می چرخاند تا چهره های مختلف را به یک دوک ثابت نشان دهد. هدف هر دو طرح ادغام عملیات است. آنها به دستگاه اجازه می دهند تا بدون نیاز به باز کردن درب ها و رسیدگی به قطعه توسط اپراتور، زبری سنگین و تکمیل پیچیده را انجام دهد.
قابلیت اصلی محرک این معماری است ماشینکاری پنج طرفه . دسترسی به پنج طرف یک قطعه منشوری در یک گیره، تنظیمات ثانویه و سوم را حذف می کند. شما بلوک خام را یک بار بارگذاری می کنید. دستگاه قسمت بالایی را آسیاب می کند، سپس سر یا میز را می چرخاند تا چهار طرف آن را سوراخ کند و ضربه بزند. این رویکرد انجام شده در یک به شدت یکپارچه سازی وسایل را کاهش می دهد. به جای خرید یا ساخت سه راه حل جداگانه برای کار، فقط به یکی نیاز دارید. این قابلیت ردپای فیزیکی موجودی ابزار شما را کاهش می دهد و زمان بندی کار را ساده می کند.
بیایید به مکانیک یک سر مفصلی نگاه کنیم. این سرها اغلب از یک محوری استفاده می کنند که ۹۰ درجه یا بیشتر می چرخد. هنگامی که در موقعیت عمودی قفل می شود، مانند یک آسیاب استاندارد عمل می کند. هنگامی که به صورت افقی چرخانده می شود، می تواند سوراخ های عمیقی را در طرفین محفظه جعبه دنده ایجاد کند. این انعطاف پذیری بی نظیر است. با این حال، واقعیت های اجرایی نیاز به بررسی دقیق دارد. این ماشین های هیبریدی هزینه سرمایه اولیه بالایی را به همراه دارند. مکانیک داخلی بسیار پیچیده است. پیچیدگی سینماتیک در مقایسه با ماشینهای اختصاصی جهتگیری تک اسپیندل، معاوضههای بالقوه سفتی را معرفی میکند.
یک سر مفصلی شامل چندین نقطه محوری، بلبرینگ و چرخ دنده است. در حالی که بسیار دقیق است، ممکن است برش های سنگین قطع شده را به اندازه یک ریخته گری ثابت و عظیم دوک نخاعی جذب نکند. اگر از فولاد 4140 یا اینکونل از پیش سخت شده استفاده می کنید، لرزش می تواند از طریق اتصالات محوری منتقل شود و به طور بالقوه باعث ایجاد زنگ یا سایش زودرس ابزار شود. شما باید دستاوردهای عظیم کاهش نصب را در مقابل محدودیت های بالقوه در نرخ حذف مواد خام برای آلیاژهای عجیب و غریب بسنجید. برای آلومینیوم و فولاد نرم، سختی به ندرت مشکل ساز است.
ارزیابی مراکز ماشینکاری عمودی و افقی مجزا
بسیاری از تسهیلات بر یک استراتژی سنتی تقسیم طبقه متکی هستند. آنها کار خشن یا ساده را به ماشین های عمودی هدایت می کنند و کارهای پیچیده یا با تولید بالا را به ماشین های افقی می فرستند. این رویکرد از نقاط قوت خاص هر پلتفرم استفاده می کند. هزینه های سرمایه را در عین حفظ جریان ثابت کار، قابل مدیریت نگه می دارد. با این حال، اصطکاک لجستیکی نیز ایجاد می کند. مدیریت دو نوع ماشین متمایز مستلزم متعادل کردن بارهای کاری، مرحله بندی موجودی و اطمینان از در دسترس بودن اپراتورها برای جابجایی قطعات بین بخش ها است.
سنتی مرکز ماشینکاری عمودی یکی از اصلیترین بخشهای کارگاهها است. مقرون به صرفه بودن، سهولت تعمیر و نگهداری و ردپای کوچکتر را ارائه می دهد. VMC ها در ماشینکاری هندسه های ساده تر و صفحات تخت برتری دارند. اپراتورها آنها را برای کارهای سریع و یکباره در دسترس و آسان می دانند. پاکت کار درست در مقابل اپراتور قرار دارد و نشان دادن گیره یا جارو کردن سوراخ را آسان می کند. تغییرات ابزار ساده است و ابزار استاندارد همه جا حاضر و ارزان است.
با این حال، محدودیت ها برای قطعات پیچیده شدید است. دوک از بالا به پایین فرو می رود. تراشه ها در داخل جیب ها و حفره های عمیق جمع می شوند. اپراتورها باید به صورت دستی برای چرخاندن قطعات برای عملیات ثانویه مداخله کنند. اگر یک جیب عمیق را در یک بلوک آلومینیومی می برید، تراشه ها جایی برای رفتن ندارند. در جیب می نشینند. کاتر آن تراشهها را دوباره برش میدهد که سطح را از بین میبرد و آسیابهای انتهایی را میچسبد. شما باید مایع خنک کننده یا هوا را با فشار بالا منفجر کنید تا منطقه را پاک کنید، که نامرتب و ناکارآمد است. این مداخله دستی ثابت مستقیماً به معیار صنعت تقریباً 25٪ استفاده از اسپیندل منجر می شود.
برعکس، مرکز ماشینکاری افقی بر تولید با حجم بالا غالب است. HMC ها از تثبیت سنگ قبر استفاده می کنند و به اپراتورها اجازه می دهند چندین قسمت را روی یک ستون نصب کنند. حوضچه های پالت یکپارچه به اپراتورها اجازه می دهد تا انبارهای خام را در خارج از دستگاه بارگیری کنند در حالی که دوک، قطعات داخل را برش می دهد. این پردازش موازی زمان آپ تایم اسپیندل را به 85 درصد می رساند. می توانید یک سنگ قبر را با شانزده قسمت مختلف بارگذاری کنید، شروع چرخه را بزنید و راه بروید.
علاوه بر این، فیزیک تخلیه تراشه به شدت از برش افقی حمایت می کند. گرانش تراشه ها را به طور طبیعی از قطعه کار دور می کند. هنگامی که یک سوراخ را به صورت افقی ایجاد می کنید، تراشه ها می ریزند. این از برش تراشه جلوگیری می کند، عمر ابزار را افزایش می دهد و به دستگاه اجازه می دهد سریعتر و طولانی تر از دستگاه عمودی کار کند. شما می توانید نرخ خوراک را بالاتر ببرید زیرا نگران بسته بندی تراشه نیستید.
گلوگاه های گردش کار به ناچار هنگام مسیریابی قطعات بین ماشین های جداگانه ایجاد می شود. شما باید اصطکاک لجستیکی زمانبندی، مرحلهبندی و جابجایی موجودی کار در حال انجام را ترسیم کنید. اگر آن ماشین کار دیگری را اجرا کند، قطعه ای که روی یک ماشین عمودی تمام شده است، نمی تواند بلافاصله وارد ماشین افقی شود. قسمت روی گاری می نشیند. صبر می کند. این زمان انتظار باعث افزایش زمان تحویل کالا و افزایش پول نقد در کالاهای ناتمام می شود. مدیریت این جریان مستلزم سیستم های ERP قوی و هماهنگی دقیق طبقه فروشگاه است.
ارزیابی سر به سر: ویژگی ها به نتایج
مقایسه این معماری ها مستلزم بررسی چگونگی تبدیل ویژگی های ماشین به نتایج محسوس تولید است. این تصمیم بر هر جنبه ای از طبقه فروشگاه، از آموزش اپراتور گرفته تا چیدمان تأسیسات، تأثیر می گذارد.
| ارزیابی متریک | ترکیبی ماشین ترکیبی | جدا VMC + HMC ترکیبی |
|---|---|---|
| سرمایه گذاری اولیه | هزینه های سرمایه ای تک ماشینی بالا. | سرمایه گذاری را در دو دارایی جداگانه تقسیم کنید. |
| استفاده از اسپیندل | به دلیل پردازش تک راه اندازی بسیار بالا است. | VMC کم (~25%)، HMC بالا (~85%). |
| زمان راه اندازی | حداقل. قابلیت انجام شده در یک | بالا. نیاز به پارگی و ترازهای متعدد دارد. |
| پیچیدگی تعمیر و نگهداری | بالا. سرها یا قلاب های مفصلی پیچیده. | متوسط. اجزای استاندارد در دو ماشین |
| بخش رسیدگی | کم. اپراتور یک بار بارگیری می کند، یک بار تخلیه می کند. | بالا. جابجایی مداوم WIP بین ایستگاه ها. |
| تخلیه تراشه | بسته به جهت سر متغیر است. | ضعیف در VMC، عالی در HMC. |
زمان راهاندازی و مدیریت قطعات نشاندهنده مهمترین تفاوتهای عملیاتی است. الف دستگاه CNC افقی عمودی بر اساس فلسفه انجام شده در یک پیشرفت می کند. مداخله دستی لازم برای بازکردن، تمیز کردن، چرخاندن و بستن مجدد قطعه کار را حذف می کنید. در یک سناریوی مسیریابی جداگانه، اپراتور باید به صورت فیزیکی قطعه را از VMC به HMC منتقل کند. آنها باید فیکسچر را تمیز کنند، قطعه را بارگذاری کنند، آن را نشان دهند و دوباره یک بازرسی مقاله اول را انجام دهند. این مداخله دستی خطای انسانی را معرفی می کند و تولید را متوقف می کند.
ردپای و الزامات امکانات نیز انتخاب ماشین را دیکته می کند. یک ماشین ترکیبی به ردپایی بزرگتر از یک ماشین عمودی نیاز دارد. با این حال، به طور کلی فضای کل کمتری را نسبت به یک ماشین عمودی و افقی به طور همزمان مصرف می کند. همچنین باید مناطق مرحلهبندی مورد نیاز برای ماشینهای جداگانه را در نظر بگیرید. چرخ دستی هایی که موجودی در حال انجام کار را در خود نگه می دارند، متراژ مربع با ارزشی را اشغال می کنند. ادغام عملیات در یک ماشین راهروها را پاک می کند و جریان کلی تسهیلات را بهبود می بخشد.
مقیاس پذیری و ادغام اتوماسیون بین این دو رویکرد متفاوت است. ماشین های افقی اختصاصی به طور یکپارچه با سیستم های تولید انعطاف پذیر عظیم و استخرهای چند پالت ادغام می شوند. آنها برای تولید چراغ خاموش ساخته شده اند. ماشینهای ترکیبی ترکیبی همچنین میتوانند از تعویضکنندههای پالت استفاده کنند، اما سینماتیک پیچیدهشان گاهی اوقات کار ماشینهای روباتیک را چالشبرانگیزتر میکند. شما باید ارزیابی کنید که هر پیکربندی چقدر راحت با استراتژی اتوماسیون بلند مدت شما سازگار می شود.
خطرات پیاده سازی و کاهش
اتخاذ معماری های ماشینکاری پیشرفته خطرات خاصی را به همراه دارد. پیچیدگی برنامه نویسی نشان دهنده یک مانع بزرگ است. برنامه نویسی ایمن یک ماشین با هدهای مفصل یا تراننیون های پیچیده به نرم افزار CAM پیشرفته و پس پردازشگرهای بی عیب و نقص نیاز دارد. تکنیک های استاندارد برنامه نویسی 3 محور اعمال نمی شود. برنامه نویسان باید بردارهای ابزار، محدودیت های محور چرخشی و سطوح خلاص پیچیده را مدیریت کنند. تخصص اپراتور مورد نیاز برای اجرای این برنامه ها به طور قابل توجهی بالاتر است. تصادف در یک ماشین هیبریدی چند محوره فاجعه بار است و تعمیر آن بسیار گران است. اگر ابزاری در قسمتی با زاویه مرکب دفن شده باشد، نمیتوانید به سادگی دستگاه را کنار بگذارید.
تعمیر و نگهداری و خطرات تک نقطه ای از شکست باید ارزیابی شوند. اگر یک ماشین ترکیبی ترکیبی از کار بیفتد، تمام تولید آن قطعه خاص بلافاصله متوقف می شود. شما قابلیت خشن کردن و تکمیل خود را به طور همزمان از دست می دهید. این را با افزونگی داشتن ماشینهای مجزا مقایسه کنید. اگر یک ماشین عمودی خراب شود، اغلب می توانید کار را به ماشین عمودی دیگری روی زمین هدایت کنید. علاوه بر این، حفظ ماشین آلات عمودی استاندارد ساده است. تعمیر سرهای هیبریدی مفصلی به تکنسین های متخصص و کارتریج های جایگزین گران قیمت نیاز دارد.
استراتژیهای کاهش اجرای روان را تضمین میکنند. آموزش متقابل اپراتورها غیر قابل مذاکره است. برای درک سینماتیک پیچیده دستگاه جدید خود به یک تکنسین راه اندازی تکیه نکنید. روی نرم افزارهای پیشرفته شبیه سازی مسیر ابزار سرمایه گذاری زیادی کنید. شبیه سازی قبل از اینکه دوک های فیزیکی را از بین ببرد، برخوردها را در محیط دیجیتال می گیرد. برنامه های تعمیر و نگهداری پیشگیرانه قوی ایجاد کنید. برای حفظ دقت هندسی مورد نیاز برای ماشینکاری چند وجهی، هم ترازیهای تراننیون و برگشت محور چرخشی را به طور منظم بررسی کنید.
چارچوب تصمیم: همسویی معماری ماشین با مدل های تولید
محیط های با ترکیب بالا و کم حجم و کارگاه ها با چالش های منحصر به فردی روبرو هستند. آنها به ندرت یک قسمت را برای هفته ها در یک زمان اجرا می کنند. آنها روزانه یا حتی ساعتی شغل خود را تغییر می دهند. در این محیطها، انعطافپذیری و تغییر سریع از اهمیت بالایی برخوردار است. توانایی انداختن یک بلوک از مواد در ماشین و ضربه زدن به پنج طرف بدون ساخت وسایل سفارشی، هزینه یک ماشین ترکیبی ترکیبی را توجیه می کند. کاهش نصب به طور مستقیم به ارائه مشاغل متنوع تر در هر هفته ترجمه می شود.
تولید با حجم بالا و مخلوط کم نیاز به رویکرد متفاوتی دارد. وقتی هزاران قطعه یکسان تولید می کنید، نرخ حذف مواد خام و قابلیت اطمینان مطلق موفقیت را تعیین می کند. ماشین های افقی اختصاصی استانداردی برای تولید مداوم هستند. ریخته گری عظیم آنها استحکام بالاتری را ارائه می دهد. مدیریت تراشه به کمک گرانش از برش مجدد در هنگام خشن کردن سنگین جلوگیری می کند. در این سناریوها، ماشینهای عمودی خطوط افقی را با انجام عملیات ثانویه ساده یا تهیه ذخایر خام قبل از ورود به مخزن پالت خودکار، کاملاً پشتیبانی میکنند.
نتیجه گیری
برای محاسبه هزینههای راهاندازی فعلی در مقابل زمانهای چرخه هیبریدی پیشبینیشده، یک مطالعه زمان بر روی ده قطعه برتر خود که اغلب ماشینکاری میشوند، انجام دهید.
برش های آزمایشی فیزیکی را از سازندگان ماشین ابزار با استفاده از مواد و هندسه قطعه خاص خود برای تأیید صلبیت درخواست کنید.
قبل از خرید، شبیهسازیهای CAM دقیق را از سازنده برای تأیید ترخیص، رسیدن و زمان چرخه واقعی درخواست کنید.
برای شناسایی مکانهای گلوگاه دقیق، یک ممیزی استفاده از دوک را در طبقه فروشگاه فعلی خود انجام دهید.
قابلیت های نرم افزار CAM فعلی و سطوح مهارت برنامه نویس خود را ارزیابی کنید تا از آمادگی برای مسیرهای ابزار چند محوره اطمینان حاصل کنید.
سوالات متداول
س: تفاوت اصلی بین مرکز ماشینکاری عمودی و افقی چیست؟
A: تفاوت اساسی جهت گیری دوک است. یک دستگاه عمودی ابزار برش را از بالا به پایین فرو می برد، در حالی که یک دستگاه افقی از کناره برش می دهد. این جهت گیری به شدت بر تخلیه تراشه تأثیر می گذارد، زیرا گرانش تراشه ها را از برش های افقی دور می کند. همچنین سبک های نصب را دیکته می کند، با ماشین های افقی که از سنگ قبرهای چند وجهی برای توان عملیاتی بالاتر استفاده می کنند.
س: چگونه یک دستگاه CNC افقی عمودی به ماشینکاری پنج وجهی دست می یابد؟
A: این ماشین ها از سر دوک مفصلی، میزهای چرخشی یا قلاب های جهانی استفاده می کنند. این مکانیسم ها یا قطعه کار یا خود دوک را دستکاری می کنند. با چرخاندن قطعه یا کج کردن ابزار برش، دستگاه می تواند به بالا و هر چهار طرف یک بلوک منشوری بدون نیاز به اپراتور برای بازکردن گیره و تغییر مکان مواد دسترسی پیدا کند.
س: چرا استفاده از اسپیندل VMC معمولاً کمتر از استفاده از HMC است؟
A: ماشین های عمودی به زمان تنظیم دستی قابل توجهی و مداخله اپراتور نیاز دارند. اپراتورها باید ماشین را متوقف کنند تا تراشه ها را تمیز کنند، قطعه را باز کنند، آن را برگردانند و مجدداً ثابت را برای عملیات ثانویه نشان دهند. آنها همچنین فاقد تعویض پالت یکپارچه استاندارد هستند. این توقف ثابت منجر به تقریباً دو ساعت زمان برش واقعی در هر شیفت هشت ساعته می شود.
س: آیا یک مرکز ماشینکاری افقی عمودی باعث صرفه جویی در فضای کف می شود؟
پاسخ: بله، در یک گردش کار تلفیقی. در حالی که یک ماشین هیبریدی منفرد به طور کلی بزرگتر از یک ماشین عمودی استاندارد است، به ردپای کلی کمتری نسبت به یک ماشین عمودی و افقی نیاز دارد. همچنین نیاز به مکانهای بزرگ و چرخ دستیهایی که برای نگهداری موجودی در حال انجام کار بین ماشینهای جداگانه استفاده میشوند را از بین میبرد.
س: کدام پیکربندی دستگاه بهترین کاهش راه اندازی CNC را ارائه می دهد؟
A: ماشین های ترکیبی ترکیبی با فعال کردن پردازش انجام شده در یک، بالاترین کاهش نصب را در هر قطعه پیچیده منحصر به فرد ارائه می دهند. با این حال، ماشینهای افقی اختصاصی بهترین کاهش نصب را در دستههای بزرگ و با حجم بالا ارائه میکنند، زیرا اپراتورها میتوانند دهها قطعه را روی وسایل سنگ قبر خارج از دستگاه بارگذاری کنند، در حالی که دوک به برش ادامه میدهد.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشین های تخصصی ضد گرد و غبار و روش های آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


