



تخلیه ضعیف تراشه هزینههای عملیاتی پنهانی را به همراه دارد که حاشیه سود را در ماشینکاری با حجم بالا و مقیاس بزرگ کاهش میدهد. هنگامی که تراشه های فلزی در ناحیه برش انباشته می شوند، باعث شکستن زودرس ابزار، ضایعات قطعات به دلیل روکش سطوح خراب می شوند و باعث از کار افتادن بیش از حد دستگاه برای پاکسازی دستی می شوند. اپراتورها اغلب با این مسائل در تنظیمات عمودی مبارزه می کنند، جایی که گرانش تراشه ها را در داخل جیب های عمیق و حفره های پیچیده به دام می اندازد. تکیه شدید به مایع خنک کننده با فشار بالا یا انفجارهای مداوم هوا فقط تا حدی مشکل را کاهش می دهد. این اقدامات واکنشی اغلب ثبات برش را به خطر می اندازد و سوراخ های کور را به طور کامل پاک نمی کند.
جهت گیری ساختاری الف ماشین فرز افقی یک راه حل اساسی و مبتنی بر فیزیک برای مدیریت تراشه ارائه می دهد. با چرخاندن دوک به سمت خود، این تجهیزات تمرکز عملیاتی را از پاکسازی واکنشی به تخلیه پیشگیرانه تغییر میدهد. جاذبه به جای یک مانع تبدیل به یک دارایی می شود. تراشه ها به طور طبیعی از قطعه کار و ابزار برش دور می شوند. این مزیت ساختاری مبنای ارزیابی ارتقای تولید را تشکیل میدهد و به مدیران تولید مسیر روشنی برای ماشینکاری بدون وقفه، طول عمر ابزار و کیفیت برتر قطعات ارائه میدهد.
خوراکی های کلیدی
جابجایی به کمک گرانش: جهت گیری افقی دوک به تراشه ها اجازه می دهد تا به طور طبیعی و به راحتی از قطعه کار بیفتند و خطر بریدگی تراشه و آسیب به قطعات را به شدت کاهش می دهد.
افزایش عمر ابزار: تخلیه کارآمد گرما را از ناحیه برش حذف می کند و از آسیب مکانیکی به لبه های برش جلوگیری می کند و به طور مستقیم هزینه های ابزار مصرفی را برای ابزارهای گرد شاخص و جامد کاهش می دهد.
پایداری برش بهبودیافته: حذف مداوم تراشه از جهش ناگهانی بار دوک جلوگیری می کند، لرزش را کاهش می دهد و کیفیت ثابت را در طول دوره های تولید با حجم بالا تضمین می کند.
پایان سطح برتر: جلوگیری از انباشته شدن براده ها باعث از بین رفتن امتیاز و خراش روی سطح قطعه می شود و از پایبندی دقیق به تحمل اطمینان حاصل می کند و پرداخت ثانویه را به حداقل می رساند.
تولید مستمر: جفت کردن تنظیمات افقی با سیستمهای پالت خودکار، زمان کار اسپیندل را به حداکثر میرساند و سرمایهگذاری اولیه بالاتر را از طریق افزایش توان عملیاتی بلندمدت قابل توجیه میکند.
مکانیک تخلیه تراشه در یک ماشین فرز افقی
چارچوب بندی مسئله (معیارهای موفقیت)
تخلیه موفقیت آمیز تراشه به چیزی بیش از انتقال براده های فلزی به خارج از مسیر برش فوری نیاز دارد. موفقیت واقعی تخلیه به معنای دستیابی به صفر مداخلات دستی در هر چرخه است. اپراتورها هرگز نباید یک برنامه را متوقف کنند، درها را باز کنند و حفره ها را با شلنگ هوا بیرون بیاورند. موفقیت همچنین مستلزم یک خط پایه حرارتی ثابت است. هنگامی که تراشه ها بلافاصله منطقه برش را ترک می کنند، گرما را با خود حمل می کنند و از انبساط قطعه کار و تاب برداشتن خارج از تحمل جلوگیری می کنند.
تخلیه موثر بدون برش و پایداری برش بدون وقفه را تضمین می کند. شما می توانید مستقیماً از طریق کنترل دستگاه نظارت کنید. بار دوک باید ثابت بماند و از خراشهای ناگهانی که وقتی ابزاری مواد قبلی را خرد میکند، رخ میدهد، باقی بماند. هنگامی که تراشه ها در یک جیب بسته می شوند، بار دوک می تواند در کسری از ثانیه از 20٪ به 80٪ بپرد و باعث ایجاد ریز استال هایی شود که یاتاقان های دوک را به مرور زمان تخریب می کند. ایجاد یک خط پایه از برش مداوم و بدون وقفه بدون سنبله بار، شاخص اصلی مدیریت موفق تراشه است.
برای ارزیابی اینکه آیا تنظیمات فعلی شما با معیارهای تخلیه موفقیت آمیز تراشه مطابقت دارد یا خیر، اپراتورها باید پارامترهای زیر را در طول اجرای استاندارد تولید نظارت کنند:
تعداد دفعاتی را که یک اپراتور باید به صورت دستی با شلنگ هوا یا شستشوی مایع خنک کننده در هر شیفت مداخله کند، پیگیری کنید.
برای شناسایی نوک بار نامنظم، بار سنج اسپیندل را در حین انجام روتین های پاکت عمیق کنترل کنید.
برای تشخیص مسائل انبساط حرارتی، واریانس ابعادی قطعات ماشینکاری شده در ابتدای یک جابجایی در مقابل پایان یک شیفت را اندازه گیری کنید.
پایین سوراخ های کور و حفره های عمیق را بلافاصله پس از اتمام چرخه بررسی کنید تا تراشه های بسته بندی شده باقی مانده را بررسی کنید.
جاذبه به عنوان یک مزیت ساختاری
آسیاب های عمودی با یک دوک محور Z که به سمت پایین در قطعه کار فرو می رود کار می کنند. این پیکربندی یک جلوه کاسه ای طبیعی ایجاد می کند. از آنجایی که این ابزار جیب ها، کانال ها و سوراخ های کور را ایجاد می کند، گرانش تراشه ها را در انتهای این ویژگی ها نگه می دارد. هرچه برش عمیقتر باشد، استخراج زبالهها سختتر میشود. ماشینکاری یک جیب عمیق در یک پایه قالب روی یک ماشین عمودی اغلب منجر به یک لانه متراکم از تراشه ها می شود که مستقیماً در مسیر ابزار قرار می گیرند. تنظیم افقی این دینامیک X/Y/Z را کاملاً تغییر می دهد. با جهت دهی دوک به صورت افقی، عمل برش در کناره قطعه اتفاق می افتد.
این جهت گیری به تراشه ها اجازه می دهد تا مستقیماً در مارپیچ یا نوار نقاله تراشه رها شوند. آنها در پاکت ماشینکاری جمع نمی شوند. آنها در بالای دستگاه انباشته نمی شوند. مسیر خروج طبیعی که توسط گرانش ایجاد می شود به این معنی است که دستگاه مجبور نیست برای تمیز نگه داشتن ناحیه برش با فیزیک مبارزه کند. این مزیت ساختاری به ویژه هنگام ماشینکاری مواد سنگین مانند چدن، که گرد و غبار ساینده تولید می کند، یا مواد رشته ای مانند فولاد کم کربن، که تمایل دارند به طور محکم در فضاهای محدود بسته شوند و به دور نگهدارنده ابزار پیچیده شوند، بسیار مهم می شود.
دینامیک سیالات و تحویل خنک کننده
خنک کننده دو هدف اصلی را در کف مغازه انجام می دهد: روانکاری و مدیریت حرارتی. در یک ماشین عمودی، مایع خنککننده اغلب در تلاش است تا تراشهها را در برابر گرانش به سمت بالا بشویید. این می تواند یک گرداب چرخشی در داخل یک جیب ایجاد کند و تراشه ها را در مایع درست جایی که ابزار می خواهد برش دهد معلق نگه می دارد. تنظیمات افقی جریان مایع خنک کننده را کاملاً متفاوت بهینه می کند. چه از خنک کننده استاندارد سیل استفاده شود یا از طریق انتقال اسپیندل فشار بالا، دینامیک سیال در کنار گرانش کار می کند.
خنک کننده در یک ماشین افقی به عنوان یک مکانیسم شستشوی بسیار کارآمد عمل می کند. این تراشه ها را به صورت افقی از سوراخ بیرون می راند و نیروی گرانش بلافاصله آنها را به سمت پایین می کشد. سیال لازم نیست تراشه ها را از یک سوراخ کور خارج کند. این هم افزایی بین فشار سیال و گرانش تضمین میکند که حتی عملیات حفاری عمیق از زبالههای انباشته پاک باقی میماند و خطر شکستگی مته و امتیازدهی سطح را به شدت کاهش میدهد. هنگامی که خنک کننده 1000 PSI از طریق اسپیندل را روی یک تنظیم افقی اعمال می کنید، تراشه ها به شدت به صورت افقی خارج می شوند و بلافاصله می افتند و سوراخی کاملا تمیز باقی می گذارند.
جدول: روشهای تحویل خنککننده و راندمان تخلیه
| استراتژی خنککننده | عملکرد عمودی ماشین | عملکرد ماشین افقی |
|---|---|---|
| خنک کننده استاندارد سیل | یک گرداب ایجاد می کند. تراشه ها در جیب های عمیق معلق می مانند. | چیپسها را از روی قسمت میشوید. گرانش فوراً آنها را به پایین می کشد. |
| خنک کننده از طریق اسپیندل (TSC) | برای بلند کردن تراشه ها با جاذبه مبارزه می کند. اغلب به حفاری پیک نیاز دارد. | تراشه ها را به صورت افقی از سوراخ خارج می کند. حفاری مداوم را امکان پذیر می کند. |
| Air Blast قابل برنامه ریزی | تراشه ها را در اطراف محفظه می دمد. اغلب آنها را مجدداً از طرف طرف سپرده گذاری می کند. | تراشه های خشک را به طور موثر پاک می کند. زباله ها مستقیماً در مارپیچ می ریزند. |
| حداقل مقدار روغن کاری (MQL) | تراشه ها به دلیل باقیمانده روغن به کف حفره ها می چسبند. | تراشه ها آزادانه سقوط می کنند زیرا جاذبه بر چسبندگی روغن سبک غلبه می کند. |
چگونه حذف کارآمد تراشه بر عملکرد ماشینکاری تأثیر می گذارد
جلوگیری از برش تراشه و انحراف ابزار
برش تراشه تقریباً سریعتر از هر متغیر ماشینکاری دیگر ابزارهای برش را از بین می برد. هنگامی که تراشه ها تخلیه نمی شوند، ابزار در چرخش بعدی دوباره به آنها ضربه می زند. این تراشه ها اغلب از برش اولیه با کار سخت می شوند و به طور قابل توجهی سخت تر از مواد اصلی می شوند. ضربه زدن به این قطعات سخت شده باعث ایجاد ریزتراشه شدید بر روی درج های کاربید شاخص می شود. برای ابزارهای گرد جامد، بسته بندی تراشه ها در فلوت ها فشار برش را افزایش می دهد تا زمانی که ابزار دچار شکستگی فاجعه بار شود.
تخلیه افقی با اطمینان از اینکه ابزار همیشه مواد تازه را درگیر می کند، این خطرات را به حداقل می رساند. با شفاف نگه داشتن فلوت ها، دستگاه نیروهای برشی ثابتی را حفظ می کند. این سازگاری مستقیماً انحراف ابزار را کاهش می دهد. هنگامی که یک ابزار منحرف می شود، کمی از محل برش خم می شود و باعث عدم دقت ابعاد و دیواره های مخروطی می شود. حذف کارآمد تراشه فشار برش را ثابت نگه میدارد و به ابزار امکان میدهد دقیقاً در مسیر برنامهریزیشدهاش برش دهد بدون اینکه توسط زبالههای انباشته شده از مسیر خارج شود. هنگامی که انحراف از طریق پاکسازی مناسب تراشه از بین برود، دقت ابعادی اجزای جدار نازک افزایش چشمگیری را مشاهده خواهید کرد.
مدیریت حرارتی در منطقه برش
ماشینکاری اصطکاک و حرارت بسیار زیادی ایجاد می کند. قانون اساسی مدیریت حرارتی در آسیاب این است که گرما باید با تراشه خارج شود. اگر تراشه ها در ناحیه برش به دام افتاده باشند، گرمای حفظ شده خود را دوباره به قطعه کار و به سمت بالا به اسپیندل منتقل می کنند. این انتقال حرارتی باعث انبساط قطعه می شود. هنگامی که قطعه در خارج از دستگاه خنک می شود، منقبض می شود و اغلب از تحمل ابعادی دقیق خارج می شود. این یک مشکل بزرگ در هنگام اجرای سوراخ های یاتاقان با تحمل محکم یا سطوح جفت گیری است.
حذف سریع و طبیعی تراشه از این انتقال حرارتی جلوگیری می کند. از آنجایی که گرانش تراشه های داغ را فوراً دور می کند، قطعه کار دمای محیطی پایدار و پایداری را حفظ می کند. این قوام حرارتی برای ماشینکاری آلیاژهای هوافضا، تیتانیوم یا قطعات سنگین در مقیاس بزرگ کاملاً الزامی است. برای مثال تیتانیوم رسانای ضعیفی برای گرما است. گرما در قسمت پخش نمی شود. در لبه برش و در تراشه باقی می ماند. اگر آن تراشه فوراً تخلیه نشود، گرما در عرض چند ثانیه پوشش ابزار را از بین می برد. ماشینکاری افقی تضمین می کند که گرما به داخل نوار نقاله تراشه می ریزد و از متالورژی قطعه و یاتاقان های دوک محافظت می کند.
پایان سطح و کنترل کیفیت
معیارهای زبری سطح، که معمولاً به عنوان Ra (میانگین زبری) اندازه گیری می شوند، به طور مستقیم با راندمان تخلیه تراشه مرتبط هستند. وقتی تراشه ها در یک جیب جمع می شوند، ابزار آنها را روی کف و دیوارهای تازه ماشینکاری شده می کشاند. این عمل کشیدن باعث امتیازدهی عمیق، خراشیدگی و به طور کلی سطح ضعیف می شود. قطعاتی که در بازرسی Ra شکست خورده اند، به عملیات تکمیلی ثانویه پرهزینه نیاز دارند، مانند پرداخت دستی یا سنگ زنی، که تولید را در تنگنا قرار می دهد و ساعات کار را افزایش می دهد.
پاکسازی مداوم تراشه از آسیب این سطح به طور کامل جلوگیری می کند. این ابزار یک روکش تمیز و آینه مانند به جا می گذارد زیرا هیچ زباله ای در پاس های نهایی تداخل نمی کند. این سطح از کنترل کیفیت یکپارچگی دقیق بخش به قطعه را تضمین می کند. هنگام تولید هزاران جزء یکسان، دانستن این موضوع که روکش سطح به دلیل انباشته شدن تراشه تخریب نمیشود، اطمینان زیادی در فرآیند تولید ایجاد میکند و نرخ ضایعات را به شدت کاهش میدهد. میتوانید با اطمینان از اینکه مسیر خالی از موانع است، پاسهای پایانی را با نرخهای خوراک بالاتر اجرا کنید.
جدول: عیوب پایان سطح ناشی از نقص تخلیه ضعیف
| نوع عیب | ریشه در | محلول آسیاب افقی ماشینکاری |
|---|---|---|
| امتیازدهی دیوار | تراشه هایی بین بال ابزار و دیواره قطعه گیر کرده است. | تراشه ها قبل از عبور ابزار از سطح می ریزند. |
| کف سازی | ابزار تراشه های جمع شده را در ته جیب می کشد. | جاذبه از جمع شدن تراشه ها در طبقات افقی جلوگیری می کند. |
| گند زدن | تجمع گرما باعث جوش شدن تراشه ها به سطح قطعه می شود. | تخلیه سریع گرما را از بین می برد و از جوشکاری مواد جلوگیری می کند. |
| علامت های پچ پچ | نوک بار دوک ناشی از برش مجدد باعث لرزش ابزار می شود. | نیروهای برش مداوم لرزش و پچ پچ را از بین می برند. |
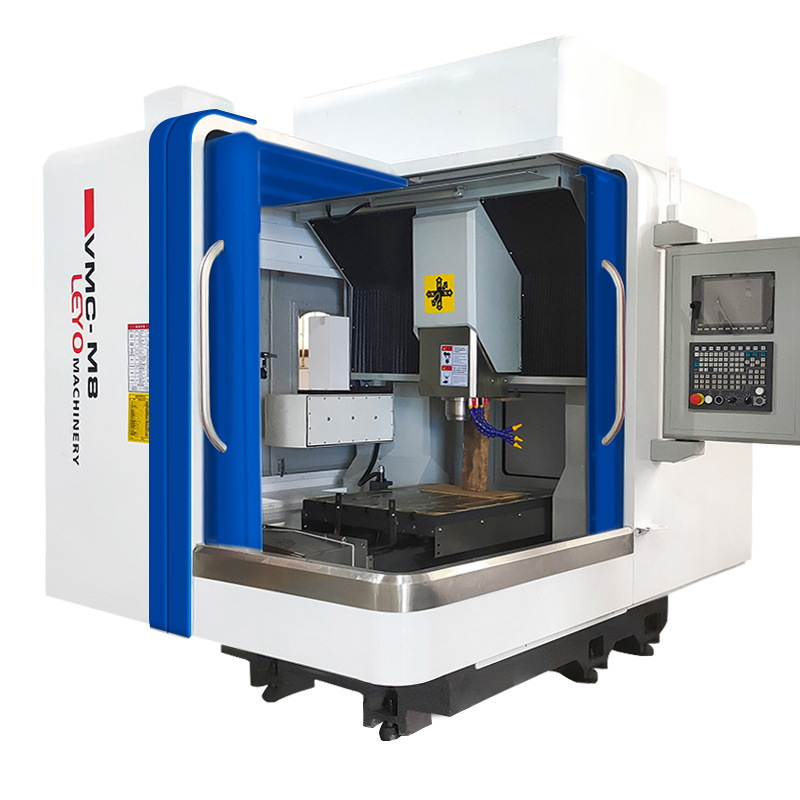
ارزیابی مرکز ماشینکاری افقی برای طبقه تولید شما
دسته بندی راه حل ها/رویکردها: هندسه و پیچیدگی بخش
هندسه های بخش خاصی ذاتاً نیاز به ماشین کاری افقی دارند. وسایل چند وجهی سنگ قبر به اپراتورها اجازه می دهد تا چندین قسمت را روی یک ستون نصب کنند و سه یا چهار طرف هر قسمت را بدون تعمیر مجدد به دوک نشان دهند. اجزای هوافضا با حفره عمیق، که مانند سطل هایی عمل می کنند که تراشه ها را در یک تنظیم عمودی می گیرند، کاملاً در جهت افقی تخلیه می شوند. پروژههای ماشینکاری در مقیاس بزرگ و بلوکهای موتور سنگین نیز از این رویکرد سود میبرند.
پیاده سازی الف مرکز ماشینکاری افقی نحوه پردازش این قطعات پیچیده را تغییر می دهد. به جای اینکه دائماً دستگاه را متوقف کند تا سوراخ های عمیق یک بلوک موتور را پاک کند، دوک افقی از مواد عبور می کند در حالی که گرانش زباله ها را کنترل می کند. این قابلیت، تنظیمات افقی را به انتخابی قطعی برای هندسه های پیچیده و چند وجهی تبدیل می کند که در غیر این صورت، به دام انداختن تراشه کل استراتژی ماشینکاری را دیکته می کند. میتوانید بدون ترس از بستهبندی حفرهای چنان محکم که دستگاه را متوقف کند، پاسهای خشن را برنامهریزی کنید.
ملاحظات ابزار برای تنظیمات افقی
وقتی گرانش به نفع شما عمل می کند، انتخاب ابزار تغییر می کند. آسیاب های انتهایی مارپیچ بلند دارای زوایای فلوت تهاجمی هستند که برای کشیدن سریع تراشه ها به بالا و خارج از برش طراحی شده اند. آنها تخلیه تراشه های بسیار کارآمد را ترویج می کنند و یک پایان عالی به جای می گذارند. با این حال، این عمل کششی تهاجمی ذاتاً نیروهای محوری را افزایش می دهد، که می تواند منجر به انحراف شدید ابزار یا حتی بیرون کشیدن ابزار از نگهدارنده در صورت عدم استحکام دستگاه شود. زاویه مارپیچ 45 درجه یا 50 درجه کشش قابل توجهی به سمت بالا روی ساقه ابزار ایجاد می کند.
استحکام ساختاری برتر یک ماشین افقی این خطرات انحراف را خنثی می کند. ستونهای چدنی عظیم و طرحهای دوک مقاوم، نیروهای محوری افزایش یافتهای که توسط ابزارهای مارپیچ بالا ایجاد میشود را جذب میکنند. اپراتورها می توانند به طور کامل از این ابزارهای گرد جامد تهاجمی برای به حداکثر رساندن نرخ حذف مواد استفاده کنند. این دستگاه ابزار را در مرکز مرده نگه میدارد و به هندسه مارپیچ بالا اجازه میدهد تا تراشهها را به صورت افقی به فضای آزاد بدون به خطر انداختن دقت ابعادی خارج کند. میتوانید از نگهدارندههای ابزار شرینک فیت برای ایمنتر کردن بیشتر آسیاب انتهایی در برابر این بارهای محوری بالا استفاده کنید.
مقیاس پذیری: یکپارچه سازی آسیاب افقی تغییر پالت
مقیاس پذیری در تولید مدرن متکی بر چرخش دوک است. یکپارچه سازی الف آسیاب افقی تغییر پالت از مزایای ذاتی تخلیه تراشه در تولید مداوم و بدون چراغ استفاده می کند. هنگامی که پاکسازی تراشه دیگر یک گلوگاه نیست، دستگاه میتواند ساعتها بدون مراقبت کار کند و کارایی کلی تجهیزات شما را به شدت افزایش دهد.
گردش کار بسیار بهینه می شود. اپراتور مواد خام را روی یک پالت خارج از پاکت ماشینکاری بارگیری و تخلیه می کند. در همین حال، دستگاه به شدت تراشه های پالت دیگر داخل محفظه را برش داده و تخلیه می کند. پس از پایان چرخه، پالت ها در عرض چند ثانیه تعویض می شوند. از آنجایی که نیروی جاذبه تضمین میکند که یراق آلات و قطعات عاری از تراشههای بستهبندی شده باقی میمانند، تغییر خودکار پالت به آرامی و بدون تداخل زباله با سطوح نشیمنگاه یا مکانیسمهای بستن انجام میشود. این خطر خطر یک پالت نامناسب را که باعث سقوط فاجعه بار در حین تعویض ابزار شود، از بین می برد.
برای به حداکثر رساندن کارایی یک تنظیم افقی پالت شده، مراحل زیر را دنبال کنید:
وسایل سنگ قبر را با کانال های باز طراحی کنید که به تراشه ها اجازه می دهد بدون مانع به سمت پایین جریان پیدا کنند.
قطعات را تا حد امکان نزدیک به مرکز چرخش پالت نصب کنید تا سفر غیر ضروری دستگاه را به حداقل برسانید.
از محل کار هیدرولیک یا پنوماتیک برای اطمینان از نیروی گیره ثابت در تمام قسمت های سنگ قبر استفاده کنید.
یک شستشوی مایع خنک کننده با فشار بالا را در پایان چرخه برنامه ریزی کنید تا قبل از تعویض پالت، گرد و غبار باقیمانده را پاک کنید.
ROI و معاملات: آیا یک ماشین فرز افقی CNC ارزش سرمایه گذاری را دارد؟
عوامل مؤثر بر ارزش کلی (معامله های مفهومی)
ارزیابی بازده سرمایهگذاری مستلزم مقایسه مخارج سرمایه اولیه بالاتر با پساندازهای عملیاتی بلندمدت است. الف دستگاه فرز افقی CNC نیاز به سرمایه گذاری اولیه بزرگتری نسبت به آسیاب عمودی استاندارد دارد. با این حال، این هزینه به سرعت با کاهش چشمگیر در زمان چرخه، هزینه های جایگزین ابزار به میزان قابل توجهی کاهش می یابد، و نرخ ضایعات کاهش یافته ناشی از پرداخت های برتر سطح جبران می شود.
مزیت مالی واقعی در ضریب توان نهفته است. نصب سنگ قبر اجازه می دهد تا چندین قطعه در هر چرخه ماشین کاری شود. به جای بریدن یک قسمت در یک زمان، یک ماشین افقی ممکن است هشت، دوازده یا شانزده قسمت را روی یک سنگ قبر پردازش کند. این افزایش بهره وری ناشی از تخلیه بهتر تراشه در حجم بالایی از قطعات را چند برابر می کند و کیفیت ثابتی را ارائه می دهد و متریک هزینه هر قطعه را کاهش می دهد. شما اساسا خروجی سه آسیاب عمودی را از یک اسپیندل افقی دریافت می کنید.
جدول: معیارهای تولید عمودی در مقابل افقی
| تولید متریک | استاندارد آسیاب عمودی | آسیاب افقی با تعویض پالت |
|---|---|---|
| Spindle Uptime | به طور معمول 30٪ تا 40٪ به دلیل بارگذاری دستی و پاک کردن تراشه. | اغلب به دلیل بارگیری آفلاین و چرخه های خودکار از 85٪ فراتر می رود. |
| قطعات در هر چرخه | معمولاً 1 تا 2 قسمت بسته به پیکربندی گیره. | 8 تا 16+ قطعات با استفاده از وسایل سنگ قبر چند وجهی. |
| وابستگی اپراتور | بالا؛ نیاز به نظارت مداوم و مداخله دستی دارد. | کم؛ از شیفت های تولیدی بدون مراقبت و روشنایی پشتیبانی می کند. |
| میزان سایش ابزار | به دلیل برش مکرر تراشه و تجمع گرما تسریع می شود. | به دلیل تخلیه مداوم تراشه و کنترل حرارتی به حداقل رسیده است. |
خطرات پیاده سازی و کاهش: الزامات زیرساخت
ماشین های افقی نیاز به برنامه ریزی دقیق تسهیلات دارند. آنها ردپای بزرگتری دارند و اغلب برای تحمل وزن عظیم ماشین و نیروهای دینامیکی ناشی از تغییرات سریع پالت به پایه های بتونی سنگین تر و تقویت شده نیاز دارند. قرار دادن یک ماشین افقی سنگین روی یک کف مغازه نازک می تواند منجر به ته نشین شدن ماشین و مشکلات تراز شدید در طول زمان شود. ماشینی که از سطح خارج میشود، دقت هندسی خود را از دست میدهد و باعث میشود قطعات در بازرسی شکست بخورند.
برای کاهش این خطر، مدیران تولید باید به جای مقایسه ساده ردپای، تجزیه و تحلیل ROI فضای کف را انجام دهند. در حالی که ماشین فضای فیزیکی بیشتری را اشغال می کند، توانایی آن برای جایگزینی دو یا سه آسیاب عمودی به این معنی است که درآمد حاصل از هر فوت مربع در واقع افزایش می یابد. ریختن فونداسیون مناسب، که اغلب به یک پد بتن مسلح 12 اینچی نیاز دارد، و تسطیح حرفه ای ماشین، مراحل غیرقابل مذاکره برای اطمینان از عملکرد تجهیزات به پتانسیل ساختاری خود هستند.
ریسکهای پیادهسازی و کاهش: پیچیدگی راهاندازی و برنامهنویسی
انتقال به ماشینکاری افقی یک منحنی یادگیری متمایز را معرفی می کند. برنامه نویسان باید با تثبیت سنگ قبر، مدیریت چندین جابجایی کار، و ایجاد مسیرهای ابزار پیچیده 4 یا 5 محوری سازگار شوند. یک خطای برنامهنویسی روی سنگ قبر کاملاً بارگذاری شده میتواند منجر به سقوط فاجعهبار، از بین بردن وسایل گران قیمت، ابزار و دوک ماشین شود. مدیریت فاصله ابزار در اطراف سنگ قبر در حال چرخش نیاز به توجه دقیق به جزئیات دارد.
کاهش این پیچیدگی مستلزم سرمایه گذاری در شبیه سازی نرم افزار CAM پیشرفته است. برنامه نویسان باید قبل از ارسال G-code به دستگاه، هر مسیر ابزار، هواپیمای خالی و چرخش پالت را در یک محیط مجازی بررسی کنند. علاوه بر این، آموزش تخصصی اپراتور الزامی است. اپراتورها باید بدانند که چگونه به درستی وسایل سنگ قبر را تمیز و با گشتاور بچرخانند و اطمینان حاصل کنند که هیچ تراشه سرگردانی در طول چرخه های خودکار، نشستن قطعات را به خطر نمی اندازد.
بهترین روش ها برای به حداکثر رساندن تخلیه تراشه در آسیاب افقی
بهینه سازی سیستم های خنک کننده
حتی با کمک گرانش، بهینه سازی پارامترهای مایع خنک کننده برای حداکثر عملکرد حیاتی است. انتخاب فشار خنک کننده (PSI) و حجم (GPM) مناسب به شدت به ماده ماشینکاری بستگی دارد. مواد رشته ای مانند آلومینیوم هوافضا برای شستن نوارهای پیوسته فلز به حجم بالایی نیاز دارند. مواد شکننده مانند چدن، که گرد و غبار ریز و ساینده تولید می کنند، قبل از اینکه به عنوان یک ترکیب لایه بر روی ابزار عمل کند، به فشار بالایی نیاز دارند تا شن از ناحیه برش خارج شود.
خنک کننده از طریق اسپیندل (TSC) یک ضرورت مطلق برای حفاری سوراخ عمیق و پاکسازی تهاجمی است. TSC مایع خنک کننده را مستقیماً از مرکز ابزار برش وارد می کند و از نوک آن خارج می شود. این تضمین میکند که تراشهها به طور کامل از پایین برش شسته میشوند و آنها را بهصورت افقی از قسمت داخلی قسمت بیرون میآورند، جایی که گرانش میتواند آنها را به سمت پایین به داخل نوار نقاله بکشد. شما باید به طور مرتب فیلترهای مایع خنک کننده را بررسی کنید تا مطمئن شوید که پمپ TSC حداکثر فشار را در طول عملیات خشن کردن سنگین حفظ می کند.
استراتژی های برنامه نویسی مسیر ابزار
استراتژی های نرم افزاری باید جهت گیری فیزیکی ماشین را تکمیل کنند. برنامه نویسان باید تا جایی که امکان دارد از فرز صعودی استفاده کنند. فرز صعودی نیروهای برش را به ضخیم ترین قسمت تراشه هدایت می کند و به صفر می رسد. این یک تراشه تمیز ایجاد می کند که به راحتی می شکند و می افتد، به جای مالش و تولید گرمای اضافی. آسیاب معمولی تمایل به مالش مواد قبل از برش دارد، که باعث ایجاد تراشه های نازک و رشته ای می شود که تخلیه آنها سخت تر است.
مسیرهای پاکسازی تطبیقی در تنظیمات افقی بسیار موثر هستند. این مسیرهای ابزار یک بار تراشه شعاعی ثابت را حفظ میکنند و از اضافه بار ابزار جلوگیری میکنند و جریان ثابت و قابل کنترل تراشهها را تضمین میکنند. برنامه نویسان باید تا حد امکان از برش های غوطه ور خودداری کنند. فرو رفتن تراشه ها را مستقیماً زیر ابزار به دام می اندازد. در عوض، برای حفظ جریان پیوسته تراشه و محافظت از لبههای شکننده پایینی آسیابهای انتهایی، از رمپینگ مارپیچ یا سوراخهای ورودی از پیش حفر شده استفاده کنید.
قبل از اجرای یک برنامه جدید در تنظیمات افقی، برنامه نویسان باید چک لیست زیر را بررسی کنند:
تأیید کنید که تمام صفحات جمع شونده حداکثر قطر نوسان سنگ قبر کاملاً بارگذاری شده را پاک کنند.
بررسی کنید که مسیرهای ابزار پاکسازی تطبیقی یک درگیری شعاعی ثابت را برای جلوگیری از نازک شدن تراشه حفظ می کنند.
اطمینان حاصل کنید که خنک کننده از طریق اسپیندل به طور خاص برای چرخه های حفاری عمیق و سوراخ کردن فعال می شود.
بررسی کنید که زوایای ورود مارپیچ از توصیه های سازنده برای آسیاب انتهایی خاص تجاوز نکند.
کل توالی چرخش پالت را شبیه سازی کنید تا تداخل صفر بین نگهدارنده ابزار و فیکسچر تضمین شود.
نتیجه گیری
در حالی که آسیاب های عمودی انعطاف پذیری را برای عملیات ساده و یک طرفه ارائه می دهند، دستگاه فرز افقی به عنوان انتخاب قطعی برای تولید قطعات با حجم بالا، مقیاس بزرگ و پیچیده است. هنگامی که تخلیه تراشه زمان چرخه، پایداری برش و عمر ابزار را تعیین می کند، تکیه بر گرانش مزیت مکانیکی بی نظیری را فراهم می کند. با حذف فوری تراشهها، تنظیمات افقی از ابزار محافظت میکنند، پایداری حرارتی را تضمین میکنند و سطح بکر را تضمین میکنند.
اگر میزان ضایعات شما به دلیل پرداخت ضعیف سطح از حاشیه های قابل قبول فراتر رفت، اگر از چدن ساینده یا آلومینیوم صمغی استفاده می کنید، یا اگر اهداف تولید شما نیاز به ساخت پالت دار و خاموشی دارد، یک ماشین افقی را در لیست کوتاه قرار دهید. تغییر از پاکسازی تراشه واکنشی به تخلیه پیشگیرانه و مبتنی بر فیزیک اساساً کارایی طبقه فروشگاه را تغییر می دهد.
برای پیشرفت در بهینه سازی قابلیت های تولید خود، مراحل زیر را انجام دهید:
برای بررسی مشکل ترین هندسه قطعات خود، یک مشاوره فنی با یک مهندس برنامه برنامه ریزی کنید.
برای مقایسه زمانهای چرخه عمودی فعلی خود در برابر یک سنگ قبر افقی، یک مطالعه زمانی جامع درخواست کنید.
برای آماده شدن برای ردپای ماشین افقی، فضای کف و مشخصات فونداسیون تاسیسات خود را ارزیابی کنید.
موجودی ابزار فعلی خود را بررسی کنید تا از سازگاری با استراتژی های تخلیه تراشه های افقی و سرعت بالا اطمینان حاصل کنید.
سوالات متداول
س: چگونه یک ماشین فرز افقی از برش تراشه جلوگیری می کند؟
پاسخ: جاذبه به طور طبیعی تراشه ها را از ابزار برش و قطعه کار دور می کند. این کار از گیر افتادن براده های فلزی در جیب ها و ضربه مجدد به دوک جلوگیری می کند. با تمیز نگه داشتن ناحیه برش، دستگاه از لبه های ابزار و محصول نهایی در برابر آسیب های مکانیکی محافظت می کند.
س: چرا تخلیه تراشه برای عمر ابزار در یک ماشین فرز افقی CNC حیاتی است؟
A: تراشه های به دام افتاده باعث ایجاد شوک مکانیکی به لبه های برش می شود که براده ها ابزارهای گرد جامد را وارد می کنند یا می کوبند. آنها همچنین گرمای شدیدی را حفظ می کنند که به سرعت پوشش های ابزار را تخریب می کند. تخلیه کارآمد این گرما و تداخل فیزیکی را از بین می برد و به ابزارها اجازه می دهد به حداکثر طول عمر مهندسی شده خود برسند.
س: آیا یک آسیاب افقی تعویض پالت می تواند بدون مراقبت کار کند؟
ج: بله. تخلیه تراشه قابل اعتماد و به کمک جاذبه همراه با تعویض کننده های پالت خودکار، تولید ایمن و بدون نور را امکان پذیر می کند. از آنجایی که تراشه ها به طور طبیعی از بین می روند، نیازی به پاک کردن تراشه دستی یا مداخله اپراتور بین چرخه ها وجود ندارد و امکان تولید مداوم را فراهم می کند.
س: آیا در مرکز ماشینکاری افقی به خنک کننده دوکی نیاز دارم؟
پاسخ: در حالی که گرانش مزیت بزرگی را فراهم می کند، خنک کننده از طریق اسپیندل هنوز به شدت توصیه می شود. برای حفاری عمیق و پاکسازی تهاجمی، TSC به طور فعال تراشه ها را به طور کامل از داخل قطعه خارج می کند، و اطمینان حاصل می کند که هیچ زباله ای در ویژگی های کور به دام نمی افتد.
س: چگونه تخلیه تراشه بر روی سطح در فرز افقی تأثیر می گذارد؟
پاسخ: تراشه های پاک کننده از کشیده شدن آنها روی سطح تازه ماشینکاری شده جلوگیری می کند. با این کار از خراشیدگی، بریدگی و خوانش ضعیف Ra جلوگیری می شود. حذف مداوم تراشه تضمین می کند که ابزار فقط مواد اصلی را برش می دهد و در نتیجه هر بار یک روکش صاف و با کیفیت بالا می دهد.
س: آیا آسیاب های انتهای مارپیچ بالا برای فرز افقی بهتر هستند؟
A: ابزارهای مارپیچ بالا تراشه ها را به طور موثر بیرون می کشند، که کاملاً با تنظیمات افقی جفت می شود. در حالی که آنها می توانند در معرض افزایش انحراف قرار گیرند، سفتی ساختاری ذاتی یک مرکز ماشینکاری افقی به راحتی با افزایش نیروهای محوری مقابله می کند و در نتیجه پایان بندی عالی قطعات را به همراه دارد.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشینهای تخصصی ضد گرد و غبار و روشهای آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


