



يحمل سوء إخلاء الرقائق تكاليف تشغيلية مخفية تؤدي بهدوء إلى تآكل هوامش الربح في العمليات الكبيرة الحجم والواسعة النطاق. عندما تتراكم الرقائق المعدنية في منطقة القطع، فإنها تتسبب في كسر الأداة قبل الأوان، وأجزاء خردة بسبب التشطيبات السطحية المدمرة، وتؤدي إلى توقف الماكينة عن العمل بشكل مفرط للتنظيف اليدوي. كثيرًا ما يواجه المشغلون هذه المشكلات في الإعدادات الرأسية، حيث تحبس الجاذبية الرقائق داخل الجيوب العميقة والتجاويف المعقدة. إن الاعتماد بشكل كبير على سائل التبريد عالي الضغط أو الانفجارات الهوائية المستمرة لا يؤدي إلا إلى تخفيف المشكلة جزئيًا. غالبًا ما تؤدي هذه التدابير التفاعلية إلى الإضرار باستقرار القطع وتفشل في إزالة الثقوب العمياء بالكامل.
التوجه الهيكلي أ توفر آلة الطحن الأفقية حلاً أساسيًا قائمًا على الفيزياء لإدارة الرقائق. من خلال تحويل المغزل على جانبه، يحول هذا الجهاز التركيز التشغيلي من التطهير التفاعلي إلى الإخلاء الاستباقي. تصبح الجاذبية أحد الأصول وليس عقبة. تسقط الرقائق بشكل طبيعي بعيدًا عن قطعة العمل وأداة القطع. تشكل هذه الميزة الهيكلية خط الأساس لتقييم ترقيات الإنتاج، مما يوفر لمديري الإنتاج مسارًا واضحًا للتصنيع دون انقطاع، وعمر الأدوات الممتد، وجودة الأجزاء الفائقة.
الوجبات السريعة الرئيسية
الخلوص بمساعدة الجاذبية: يسمح اتجاه المغزل الأفقي للرقائق بالسقوط بشكل طبيعي وسهل بعيدًا عن قطعة العمل، مما يقلل بشكل كبير من خطر إعادة قطع الرقاقة وتلف الأجزاء.
عمر ممتد للأداة: يعمل الإخلاء الفعال على إزالة الحرارة من منطقة القطع ويمنع التلف الميكانيكي لحواف القطع، مما يقلل بشكل مباشر من تكاليف الأدوات المستهلكة لكل من الأدوات المستديرة الصلبة والقابلة للفهرسة.
ثبات محسّن للقطع: تمنع الإزالة المتسقة للرقاقة حدوث زيادات مفاجئة في حمل المغزل، مما يقلل الاهتزاز ويضمن جودة متسقة عبر عمليات الإنتاج كبيرة الحجم.
تشطيب سطحي فائق: يؤدي منع تراكم الرقائق إلى القضاء على التهديف والتلاعب على سطح الجزء، مما يضمن الالتزام الصارم بالتسامح وتقليل التشطيب الثانوي.
الإنتاج المستمر: يؤدي إقران الإعدادات الأفقية مع أنظمة المنصات الآلية إلى زيادة وقت تشغيل عمود الدوران، مما يجعل استثمار رأس المال الأولي الأعلى مبررًا من خلال مكاسب الإنتاجية طويلة المدى.
آليات إخلاء الرقائق في آلة الطحن الأفقي
صياغة المشكلة (معايير النجاح)
تتطلب عملية إخلاء الشريحة الناجحة أكثر من مجرد نقل نشارة معدنية بعيدًا عن مسار القطع المباشر. إن نجاح الإخلاء الحقيقي يعني عدم التدخل اليدوي في كل دورة. يجب ألا يضطر المشغلون أبدًا إلى إيقاف البرنامج مؤقتًا، وفتح الأبواب، وتفجير التجاويف باستخدام خرطوم الهواء. ويتطلب النجاح أيضًا خط أساس حراريًا ثابتًا. عندما تغادر الرقائق منطقة القطع على الفور، فإنها تحمل الحرارة معها، مما يمنع قطعة العمل من التوسع والتشويه بشكل خارج عن التسامح.
يضمن الإخلاء الفعال عدم إعادة القطع واستقرار القطع دون انقطاع. يمكنك مراقبة ذلك مباشرة من خلال التحكم في الماكينة. يجب أن يظل حمل المغزل ثابتًا، وخاليًا من الارتفاعات المفاجئة التي تحدث عندما تقوم الأداة بسحق المواد المقطوعة مسبقًا. عندما يتم وضع الرقائق في الجيب، يمكن أن يقفز حمل المغزل من 20% إلى 80% في جزء من الثانية، مما يتسبب في توقفات صغيرة تؤدي إلى تدهور محامل المغزل بمرور الوقت. يعد إنشاء خط أساسي للقطع المستمر وغير المنقطع دون حدوث طفرات في الأحمال هو المؤشر الأساسي لإدارة الرقائق الناجحة.
لتقييم ما إذا كان الإعداد الحالي الخاص بك يلبي معايير إخلاء الشريحة بنجاح، يجب على المشغلين مراقبة المعلمات التالية أثناء تشغيل الإنتاج القياسي:
تتبع عدد المرات التي يجب على المشغل أن يتدخل فيها يدويًا بخرطوم الهواء أو سائل التبريد في كل نوبة عمل.
راقب مقياس حمل المغزل أثناء إجراءات الجيب العميق لتحديد طفرات الحمل غير المنتظمة.
قم بقياس تباين الأبعاد للأجزاء التي تم تشكيلها في بداية الوردية مقابل نهاية الوردية لاكتشاف مشكلات التمدد الحراري.
افحص الجزء السفلي من الثقوب المسدودة والتجاويف العميقة مباشرة بعد انتهاء الدورة للتحقق من وجود رقائق معبأة متبقية.
الجاذبية كميزة هيكلية
تعمل المطاحن العمودية باستخدام محور دوران على شكل حرف Z يغوص للأسفل في قطعة العمل. هذا التكوين يخلق تأثير وعاء طبيعي. وبينما تقوم الأداة بنحت الجيوب والقنوات والثقوب العمياء، فإن الجاذبية تحمل الرقائق الموجودة في الجزء السفلي من هذه الميزات. كلما كان القطع أعمق، أصبح من الصعب استخراج الحطام. غالبًا ما يؤدي تصنيع جيب عميق في قاعدة قالب على آلة عمودية إلى وجود عش كثيف من الرقائق الموجودة مباشرة في مسار الأداة. يغير الإعداد الأفقي ديناميكيات X/Y/Z هذه تمامًا. من خلال توجيه المغزل أفقيًا، تتم عملية القطع على جانب الجزء.
يسمح هذا الاتجاه للرقائق بالهبوط مباشرة إلى المثقاب أو ناقل الرقائق. لا تتجمع في مظروف المعالجة. لا تتراكم فوق التركيب. إن مسار الخروج الطبيعي الذي توفره الجاذبية يعني أن الماكينة لا تحتاج إلى محاربة الفيزياء للحفاظ على منطقة القطع نظيفة. تصبح هذه الميزة الهيكلية حاسمة بشكل خاص عند معالجة المواد الثقيلة مثل الحديد الزهر، الذي ينتج غبارًا كاشطًا، أو المواد الخيطية مثل الفولاذ منخفض الكربون، والتي تميل إلى التجمع بإحكام في المساحات الضيقة والالتفاف حول حامل الأداة.
ديناميكيات السوائل وتسليم سائل التبريد
يخدم المبرد غرضين أساسيين في ورشة العمل: التشحيم والإدارة الحرارية. في الآلة العمودية، غالبًا ما يواجه المبرد صعوبة في دفع الرقائق إلى أعلى ضد الجاذبية. يمكنها إنشاء دوامة داخل الجيب، مما يبقي الرقائق معلقة في السائل في المكان الذي تحاول الأداة قطعه. تعمل الإعدادات الأفقية على تحسين تدفق سائل التبريد بشكل مختلف تمامًا. سواء كنت تستخدم سائل تبريد الفيضان القياسي أو التوصيل عالي الضغط عبر عمود الدوران، فإن ديناميكيات السوائل تعمل جنبًا إلى جنب مع الجاذبية.
يعمل سائل التبريد في الآلة الأفقية كآلية تنظيف عالية الكفاءة. فهو يدفع الرقائق أفقيًا خارج الحفرة، وتقوم الجاذبية على الفور بسحبها إلى الأسفل في الحوض الصغير. ليس من الضروري أن يقوم السائل برفع الرقائق من الفتحة المسدودة. ويضمن هذا التآزر بين ضغط السائل والجاذبية أن تظل عمليات الحفر في الحفر العميقة خالية من الحطام المتراكم، مما يقلل بشكل كبير من خطر كسر الحفر وتسجيل السطح. عندما تقوم بتطبيق مبرد مغزلي بقوة 1000 رطل لكل بوصة مربعة على إعداد أفقي، يتم إخراج الرقائق بعنف أفقيًا وتسقط على الفور، مما يترك تجويفًا نظيفًا تمامًا.
الجدول: طرق توصيل سائل التبريد وكفاءة الإخلاء
| إستراتيجية سائل التبريد | أداء الماكينة العمودية | أداء الماكينة الأفقية |
|---|---|---|
| مبرد الفيضانات القياسي | يخلق دوامة. وتبقى الرقائق معلقة في جيوب عميقة. | يغسل الرقائق عن الوجه الجزئي؛ الجاذبية تسحبهم للأسفل على الفور. |
| سائل التبريد عبر المغزل (TSC) | يحارب الجاذبية لرفع الرقائق؛ غالبًا ما يتطلب الحفر بالنقر. | ينفجر الرقائق أفقيًا خارج التجويف؛ تمكن الحفر المستمر. |
| انفجار الهواء للبرمجة | ينفخ الرقائق حول العلبة؛ في كثير من الأحيان إعادة إيداعها من جانبها. | ينظف الرقائق الجافة بفعالية؛ يسقط الحطام مباشرة في البريمة. |
| الحد الأدنى لكمية التشحيم (MQL) | تلتصق الرقائق بأسفل التجاويف بسبب الزيت المتبقي. | تسقط الرقائق بحرية حيث تتغلب الجاذبية على التصاق الزيت الخفيف. |
كيف تؤثر عملية إزالة الرقائق بكفاءة على أداء التصنيع
منع إعادة قطع الرقاقة وانحراف الأداة
تعمل إعادة قطع الرقائق على تدمير أدوات القطع بشكل أسرع من أي متغير تشغيل آخر تقريبًا. عندما تفشل الرقائق في الإخلاء، تقوم الأداة بضربها مرة أخرى في الدورة التالية. غالبًا ما يتم تقوية هذه الرقائق من القطع الأولي، مما يجعلها أصعب بكثير من المادة الأصلية. يؤدي ضرب هذه الأجزاء المتصلبة إلى حدوث تقطيع دقيق شديد على إدراجات الكربيد القابلة للفهرسة. بالنسبة للأدوات المستديرة الصلبة، فإن تعبئة الرقائق في المزامير تزيد من ضغط القطع حتى تتعرض الأداة لقطع كارثي.
يقلل الإخلاء الأفقي من هذه المخاطر من خلال ضمان استخدام الأداة دائمًا للمواد الجديدة. من خلال الحفاظ على المزامير نظيفة، تحافظ الماكينة على قوى قطع ثابتة. هذا الاتساق يقلل بشكل مباشر من انحراف الأداة. عندما تنحرف الأداة، فإنها تنحني قليلاً بعيدًا عن القطع، مما يتسبب في عدم دقة الأبعاد والجدران المدببة. تعمل إزالة الرقاقة الفعالة على الحفاظ على استقرار ضغط القطع، مما يسمح للأداة بالقطع تمامًا على طول مسارها المبرمج دون أن يتم دفعها خارج المسار بسبب الحطام المعبأ. ستلاحظ زيادة كبيرة في دقة الأبعاد للمكونات ذات الجدران الرقيقة عند التخلص من الانحراف من خلال إزالة الرقاقة المناسبة.
الإدارة الحرارية في منطقة القطع
تولد الآلات احتكاكًا وحرارة هائلين. القاعدة الأساسية للإدارة الحرارية في الطحن هي أن الحرارة يجب أن تغادر مع الشريحة. إذا ظلت الرقائق محاصرة في منطقة القطع، فإنها تنقل الحرارة المحتجزة مرة أخرى إلى قطعة العمل وإلى المغزل. يؤدي هذا النقل الحراري إلى توسيع الجزء. بمجرد أن يبرد الجزء خارج الماكينة، فإنه ينكمش، وغالبًا ما يخرج عن نطاق التفاوتات الصارمة في الأبعاد. هذه مشكلة كبيرة عند تشغيل تجاويف تحمل شديدة التحمل أو أسطح متزاوجة.
إزالة الرقائق الطبيعية السريعة تمنع هذا النقل الحراري. ونظرًا لأن الجاذبية تسحب الرقائق الساخنة بعيدًا على الفور، فإن قطعة العمل تحافظ على درجة حرارة محيطة ثابتة. يعد هذا الاتساق الحراري أمرًا إلزاميًا تمامًا لتصنيع السبائك الفضائية أو التيتانيوم أو المكونات الثقيلة واسعة النطاق. التيتانيوم، على سبيل المثال، هو موصل رديء للحرارة. لا تتبدد الحرارة في الجزء. يبقى في طليعة وفي الشريحة. إذا لم يتم إخلاء تلك الشريحة على الفور، فإن الحرارة تدمر طلاء الأداة في ثوانٍ. تضمن المعالجة الأفقية انخفاض الحرارة إلى ناقل الرقاقة، مما يحمي كلا من الأجزاء المعدنية ومحامل المغزل.
تشطيب السطح ومراقبة الجودة
ترتبط مقاييس خشونة السطح، والتي يتم قياسها عادة بـ Ra (متوسط الخشونة)، ارتباطًا مباشرًا بكفاءة إخلاء الرقاقة. عندما تتجمع الرقائق في الجيب، تقوم الأداة بسحبها عبر الأرضية والجدران المجهزة حديثًا. يؤدي إجراء السحب هذا إلى تسجيل نقاط عميقة، وتلاعب، وإنهاء سطحي سيئ بشكل عام. تتطلب الأجزاء التي تفشل في عمليات فحص Ra عمليات تشطيب ثانوية مكلفة، مثل التلميع اليدوي أو الطحن، مما يؤدي إلى اختناق الإنتاج وزيادة ساعات العمل.
تمنع عملية إزالة الرقائق المتسقة تلف السطح تمامًا. تترك الأداة لمسة نهائية نظيفة تشبه المرآة لأنه لا يتداخل أي حطام مع تمريرات التشطيب النهائية. يضمن هذا المستوى من مراقبة الجودة الاتساق الصارم من جزء إلى جزء. عند إنتاج الآلاف من المكونات المتطابقة، فإن معرفة أن السطح النهائي لن يتحلل بسبب تراكم الرقائق يوفر ثقة هائلة في عملية التصنيع ويقلل بشكل كبير من معدلات الخردة. يمكنك تشغيل التمريرات النهائية بثقة بمعدلات تغذية أعلى مع العلم أن المسار خالٍ من العوائق.
الجدول: عيوب التشطيب السطحي الناتجة عن ضعف الإخلاء
| ، النوع، | السبب الجذري في تصنيع | حلول الطحن الأفقي |
|---|---|---|
| سجل الجدار | تم اصطياد الرقائق بين جانب الأداة والجدار الجزئي. | تتساقط الرقائق قبل أن يمر جانب الأداة بالسطح. |
| تلاعب الكلمة | تقوم الأداة بسحب الرقائق المجمعة عبر الجزء السفلي من الجيب. | الجاذبية تمنع الرقائق من التجمع على الأرضيات الأفقية. |
| سخافة | يؤدي تراكم الحرارة إلى لحام الرقائق على سطح الجزء. | الإخلاء السريع يزيل الحرارة، ويمنع لحام المواد. |
| علامات الثرثرة | تتسبب طفرات حمل المغزل الناتجة عن إعادة القطع في اهتزاز الأداة. | تعمل قوى القطع المتسقة على التخلص من الاهتزاز والثرثرة. |
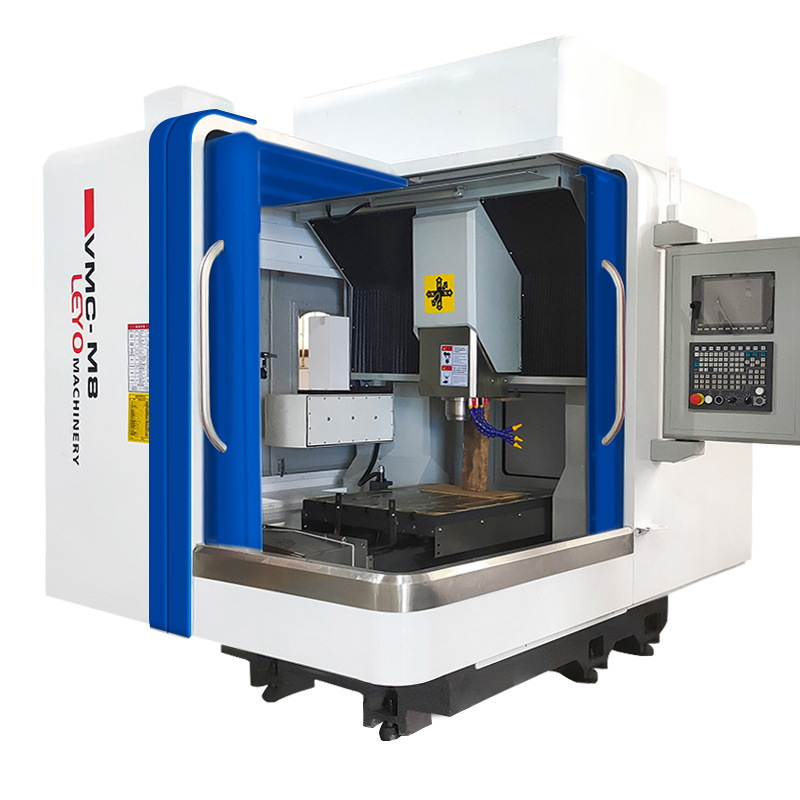
تقييم مركز التصنيع الأفقي لأرضية الإنتاج الخاصة بك
فئات/مناهج الحلول: هندسة الأجزاء والتعقيد
تتطلب هندسة الأجزاء المحددة بطبيعتها تصنيعًا أفقيًا. تتيح تركيبات شواهد القبور متعددة الجوانب للمشغلين تركيب أجزاء متعددة على عمود واحد، وتقديم ثلاثة أو أربعة جوانب من كل جزء إلى المغزل دون إعادة التثبيت. مكونات الفضاء الجوي ذات التجويف العميق، والتي تعمل مثل دلاء تلتقط الرقائق في وضع عمودي، تستنزف بشكل مثالي في اتجاه أفقي. كما تستفيد مشاريع التصنيع واسعة النطاق وكتل المحركات الثقيلة بشكل كبير من هذا النهج.
تنفيذ أ يقوم مركز المعالجة الأفقي بتحويل كيفية معالجة هذه الأجزاء المعقدة. بدلاً من إيقاف الماكينة باستمرار لإزالة التجاويف العميقة في كتلة المحرك، يقوم المغزل الأفقي بحفر المادة بينما تتعامل الجاذبية مع النفايات. تجعل هذه الإمكانية من الإعدادات الأفقية الاختيار النهائي للأشكال الهندسية المعقدة ومتعددة الجوانب حيث من شأن محاصرة الرقائق أن تملي استراتيجية المعالجة بأكملها. يمكنك برمجة تمريرات التخشين القوية دون الخوف من تعبئة التجويف بإحكام شديد مما يؤدي إلى توقف الماكينة.
اعتبارات الأدوات للإعدادات الأفقية
تتغير خيارات الأدوات عندما تعمل الجاذبية لصالحك. تتميز المطاحن ذات الحلزون العالي بزوايا مزمار عدوانية مصممة لسحب الرقائق إلى أعلى وخارج القطع بسرعة. إنها تعزز عملية إخلاء الرقائق بكفاءة عالية وتترك لمسة نهائية ممتازة للجزء. ومع ذلك، فإن إجراء السحب العدواني هذا يزيد بطبيعته من القوى المحورية، مما قد يؤدي إلى انحراف شديد للأداة أو حتى سحب الأداة من الحامل إذا كانت الآلة تفتقر إلى الصلابة. تولد الزاوية الحلزونية البالغة 45 درجة أو 50 درجة سحبًا كبيرًا لأعلى على ساق الأداة.
تعمل الصلابة الهيكلية الفائقة للآلة الأفقية على مقاومة مخاطر الانحراف هذه. تمتص أعمدة الحديد الزهر الضخمة وتصميمات المغزل القوية القوى المحورية المتزايدة الناتجة عن الأدوات الحلزونية العالية. يمكن للمشغلين الاستفادة بشكل كامل من هذه الأدوات المستديرة الصلبة القوية لزيادة معدلات إزالة المواد إلى أقصى حد. تحتفظ الآلة بالمركز الميت للأداة، مما يسمح للهندسة الحلزونية العالية بإخراج الرقائق أفقيًا إلى مساحة خالية دون المساس بدقة الأبعاد. يمكنك استخدام حاملات الأدوات القابلة للانكماش لزيادة تأمين المطحنة النهائية ضد هذه الأحمال المحورية العالية.
قابلية التوسع: دمج مطحنة أفقية لتغيير البليت
تعتمد قابلية التوسع في التصنيع الحديث على الحفاظ على دوران المغزل. دمج أ تعمل المطحنة الأفقية لتغيير البليت على الاستفادة من مزايا إخلاء الرقائق المتأصلة في التصنيع المستمر وإطفاء الأنوار. عندما لا تعد عملية إزالة الرقائق بمثابة عنق الزجاجة، يمكن أن تعمل الماكينة دون مراقبة لساعات، مما يزيد بشكل كبير من فعالية المعدات بشكل عام.
يصبح سير العمل الأمثل للغاية. يقوم المشغل بتحميل وتفريغ المواد الخام على منصة نقالة واحدة خارج غلاف المعالجة. وفي الوقت نفسه، تقوم الآلة بقطع وإخلاء الرقائق الموجودة على المنصة الأخرى داخل العلبة بقوة. بمجرد انتهاء الدورة، يتم تبديل المنصات في ثوانٍ. نظرًا لأن الجاذبية تضمن بقاء التركيبات والأجزاء خالية من الرقائق المعبأة، فإن التغيير الآلي لمنصة التحميل يحدث بسلاسة دون تداخل الحطام مع أسطح الجلوس أو آليات التثبيت. وهذا يلغي خطر حدوث محاذاة غير صحيحة لمنصة نقالة مما يتسبب في حدوث عطل كارثي أثناء تغيير الأداة.
لتحقيق أقصى قدر من كفاءة الإعداد الأفقي على منصات نقالة، اتبع خطوات التثبيت التالية:
صمم تركيبات شواهد القبور بقنوات مفتوحة تسمح للرقائق بالتدفق إلى الأسفل دون عائق.
قم بتركيب الأجزاء بالقرب من مركز دوران البليت قدر الإمكان لتقليل حركة الماكينة غير الضرورية.
استخدم قبضة العمل الهيدروليكية أو الهوائية لضمان قوة التثبيت المتسقة عبر جميع الأجزاء الموجودة على شاهد القبر.
قم ببرمجة غسل سائل التبريد عالي الضغط في نهاية الدورة لإزالة أي غبار متبقي قبل تبديل البليت.
عائد الاستثمار والمقايضات: هل آلة الطحن الأفقية CNC تستحق الاستثمار؟
العوامل المؤثرة على القيمة الإجمالية (المقايضات المفاهيمية)
يتطلب تقييم العائد على الاستثمار مقارنة النفقات الرأسمالية المرتفعة المقدمة مقابل المدخرات التشغيلية طويلة الأجل. أ تتطلب آلة الطحن الأفقية CNC استثمارًا أوليًا أكبر من المطحنة العمودية القياسية. ومع ذلك، يتم تعويض هذه التكلفة بسرعة من خلال التخفيضات الكبيرة في أوقات الدورات، وانخفاض تكاليف استبدال الأدوات بشكل كبير، وانخفاض معدلات الخردة الناتجة عن التشطيبات السطحية الفائقة.
الميزة المالية الحقيقية تكمن في مضاعف الإنتاجية. يسمح تثبيت شواهد القبور بتشكيل أجزاء متعددة في كل دورة. بدلاً من قطع جزء واحد في كل مرة، يمكن للآلة الأفقية معالجة ثمانية أو اثني عشر أو ستة عشر جزءًا على شاهد قبر واحد. يؤدي هذا إلى مضاعفة مكاسب الكفاءة الناتجة عن إخلاء أفضل للرقائق عبر عدد كبير من الأجزاء، مما يوفر جودة متسقة ويخفض مقياس التكلفة لكل قطعة. أنت تحصل بشكل أساسي على ناتج ثلاث مطاحن رأسية من مغزل أفقي واحد.
الجدول: مقاييس الإنتاج الرأسي مقابل الأفقي، مقياس
| الإنتاج | القياسي، المطحنة العمودية، | المطحنة الأفقية مع مبدل البليت |
|---|---|---|
| وقت تشغيل المغزل | عادةً ما تتراوح نسبة 30% إلى 40% بسبب التحميل اليدوي وإزالة الرقائق. | غالبًا ما يتجاوز 85% بسبب التحميل دون الاتصال بالإنترنت والدورات الآلية. |
| أجزاء لكل دورة | عادة من 1 إلى 2 أجزاء حسب تكوين الملزمة. | أكثر من 8 إلى 16 قطعة تستخدم تركيبات شواهد القبور متعددة الجوانب. |
| تبعية المشغل | عالي؛ يتطلب مراقبة مستمرة وتدخل يدوي. | قليل؛ يدعم تحولات التصنيع غير المراقبة والمطفأة. |
| معدل تآكل الأداة | تم تسريعه بسبب إعادة قطع الرقائق بشكل متكرر وتراكم الحرارة. | تم تقليله إلى الحد الأدنى بسبب إخلاء الرقاقة بشكل متسق والتحكم الحراري. |
مخاطر التنفيذ والتخفيف منها: متطلبات البنية التحتية
تتطلب الآلات الأفقية تخطيطًا دقيقًا للمنشأة. إنها ذات مساحة أكبر وغالبًا ما تتطلب أسسًا خرسانية معززة أثقل لدعم وزن الماكينة الضخم والقوى الديناميكية للتغيرات السريعة في المنصات. يمكن أن يؤدي وضع آلة أفقية ثقيلة على أرضية متجر رفيعة إلى تسوية الآلة ومشكلات خطيرة في المحاذاة مع مرور الوقت. ستفقد الآلة التي تنتقل عن المستوى دقتها الهندسية، مما يتسبب في فشل فحص الأجزاء.
وللتخفيف من هذه المخاطر، يجب على مديري الإنتاج إجراء تحليل عائد الاستثمار للمساحة الأرضية بدلاً من مقارنة بسيطة للمساحة. في حين أن الآلة تشغل مساحة فعلية أكبر، فإن قدرتها على استبدال طاحونتين أو ثلاث مطاحن رأسية تعني زيادة فعلية في الإيرادات المتولدة لكل قدم مربع. يعد صب الأساس المناسب، والذي يتطلب غالبًا وسادة خرسانية مسلحة مقاس 12 بوصة، وتسوية الماكينة الاحترافية، خطوات غير قابلة للتفاوض لضمان أداء المعدات وفقًا لإمكاناتها الهيكلية.
مخاطر التنفيذ والتخفيف من آثارها: تعقيد الإعداد والبرمجة
يقدم الانتقال إلى المعالجة الأفقية منحنى تعليمي متميز. يجب أن يتكيف المبرمجون مع تثبيت شواهد القبور، وإدارة إزاحات العمل المتعددة، وإنشاء مسارات أدوات معقدة ذات 4 أو 5 محاور. يمكن أن يؤدي خطأ في البرمجة على شاهد قبر تم تحميله بالكامل إلى حدوث عطل كارثي، وتدمير التركيبات والأدوات باهظة الثمن وعمود دوران الماكينة. تتطلب إدارة عمليات إزالة الأدوات حول شاهد القبر الدوار اهتمامًا دقيقًا بالتفاصيل.
يتطلب التخفيف من هذا التعقيد الاستثمار في برامج محاكاة CAM المتقدمة. يجب على المبرمجين التحقق من كل مسار أدوات، ومستوى التخليص، وتدوير منصة التحميل في بيئة افتراضية قبل إرسال رمز G إلى الجهاز. بالإضافة إلى ذلك، يعد التدريب المتخصص للمشغلين أمرًا إلزاميًا. يجب أن يفهم المشغلون كيفية تنظيف تركيبات شواهد القبور بشكل صحيح، مما يضمن عدم وجود أي رقائق ضالة تؤثر على أماكن جلوس الأجزاء أثناء الدورات الآلية.
أفضل الممارسات لتحقيق أقصى قدر من إخلاء الرقائق في المطاحن الأفقية
تحسين أنظمة التبريد
حتى مع مساعدة الجاذبية، يظل تحسين معلمات سائل التبريد أمرًا حيويًا لتحقيق أعلى أداء. يعتمد اختيار ضغط سائل التبريد (PSI) والحجم (GPM) المناسبين بشكل كبير على المادة التي يتم تصنيعها. تتطلب المواد الخيطية مثل الألومنيوم الفضائي حجمًا كبيرًا لإزالة الأشرطة المعدنية المستمرة. تتطلب المواد الهشة مثل الحديد الزهر، والتي تنتج غبارًا كاشطًا ناعمًا، ضغطًا عاليًا لإخراج الحبيبات من منطقة القطع قبل أن تعمل كمركب ملتف على الأداة.
يعد سائل التبريد عبر المغزل (TSC) ضرورة مطلقة للحفر العميق والجيب العدواني. يقوم TSC بدفع سائل التبريد مباشرة عبر مركز أداة القطع، ثم ينفجر خارج الطرف. وهذا يضمن أن الرقائق يتم مسحها بالكامل من أسفل القطع، مما يدفعها أفقيًا خارج الجزء الداخلي حيث يمكن للجاذبية أن تسحبها إلى الأسفل داخل الناقل. يجب عليك فحص مرشحات سائل التبريد بانتظام للتأكد من احتفاظ مضخة TSC بأقصى قدر من الضغط أثناء عمليات التخشين الثقيلة.
استراتيجيات برمجة مسار الأدوات
يجب أن تكمل استراتيجيات البرمجيات التوجه المادي للآلة. يجب على المبرمجين الاستفادة من طحن التسلق حيثما أمكن ذلك. تقوم عملية الطحن المتسلق بتوجيه قوى القطع إلى الجزء الأكثر سمكًا من الشريحة، وتتناقص تدريجيًا إلى الصفر. وهذا يخلق شريحة نظيفة تنكسر وتسقط بسهولة، بدلاً من الفرك وتوليد حرارة زائدة. يميل الطحن التقليدي إلى فرك المادة قبل القطع، مما يؤدي إلى إنشاء رقائق رفيعة وخيطية يصعب إخلاءها.
تعد مسارات أدوات المقاصة التكيفية فعالة للغاية في الإعدادات الأفقية. تحافظ مسارات الأدوات هذه على حمل شعاعي ثابت للرقائق، مما يمنع التحميل الزائد للأداة ويضمن تدفقًا ثابتًا وسهل الإدارة من الرقائق. يجب على المبرمجين تجنب التخفيضات المفاجئة حيثما أمكن ذلك. يؤدي غمر الرقائق إلى احتجاز الرقائق مباشرة أسفل الأداة. بدلاً من ذلك، استخدم فتحات دخول حلزونية أو مثقوبة مسبقًا للحفاظ على التدفق المستمر للرقائق وحماية الحواف السفلية الهشة للمطاحن النهائية.
قبل تشغيل برنامج جديد على الإعداد الأفقي، يجب على المبرمجين التحقق من قائمة التحقق التالية:
تأكد من أن جميع مستويات التراجع تمسح الحد الأقصى لقطر التأرجح لشاهدة القبر المحملة بالكامل.
تحقق من أن مسارات أدوات المقاصة التكيفية تحافظ على ارتباط شعاعي ثابت لمنع ترقق الشريحة.
تأكد من تنشيط سائل التبريد عبر المغزل خصيصًا للحفر العميق ودورات الجيب.
تأكد من أن زوايا الدخول الحلزونية لا تتجاوز توصيات الشركة المصنعة للمطحنة النهائية المحددة.
قم بمحاكاة تسلسل دوران البليت بالكامل لضمان عدم التداخل بين حامل الأداة والتركيب.
خاتمة
في حين أن المطاحن العمودية توفر المرونة للعمليات البسيطة أحادية الجانب، فإن ماكينة الطحن الأفقية تقف كخيار نهائي لإنتاج الأجزاء كبيرة الحجم وواسعة النطاق والمعقدة. عندما يحدد إخلاء الشريحة وقت الدورة، وثبات القطع، وعمر الأداة، فإن الاعتماد على الجاذبية يوفر ميزة ميكانيكية لا تقبل المنافسة. من خلال إزالة الرقائق على الفور، تحمي الإعدادات الأفقية الأدوات، وتضمن الاستقرار الحراري، وتضمن تشطيبات السطح الأصلية.
ضع في اعتبارك وضع قائمة مختصرة لآلة أفقية إذا كان معدل الخردة الخاص بك يتجاوز الهوامش المقبولة بسبب سوء تشطيب السطح، أو إذا قمت بتشغيل كميات كبيرة من الحديد الزهر الكاشط أو الألومنيوم الصمغ، أو إذا كانت أهداف الإنتاج الخاصة بك تتطلب إطفاء الأنوار، أو التصنيع على منصات نقالة. إن التحول من إزالة الرقائق التفاعلية إلى الإخلاء الاستباقي القائم على الفيزياء يؤدي بشكل أساسي إلى تحويل كفاءة أرضية المتجر.
للمضي قدمًا في تحسين قدرات الإنتاج لديك، اتبع الخطوات التالية:
حدد موعدًا لاستشارة فنية مع أحد مهندسي التطبيقات لمراجعة الأشكال الهندسية للأجزاء الأكثر إشكالية لديك.
اطلب دراسة زمنية شاملة لمقارنة أوقات الدورة الرأسية الحالية مع إعداد شاهد القبر الأفقي.
قم بتقييم المساحة الأرضية لمنشأتك ومواصفات الأساس للتحضير لمساحة الماكينة الأفقية.
قم بمراجعة مخزون الأدوات الحالي الخاص بك لضمان التوافق مع إستراتيجيات إخلاء الرقائق الأفقية عالية السرعة.
التعليمات
س: كيف تمنع آلة الطحن الأفقية إعادة قطع الرقاقة؟
ج: تعمل الجاذبية بشكل طبيعي على سحب الرقائق بعيدًا عن أداة القطع وقطعة العمل. وهذا يمنع النشارة المعدنية من الانحصار في الجيوب وضربها مرة أخرى بالمغزل. من خلال الحفاظ على منطقة القطع خالية، تحمي الماكينة حواف الأداة والمنتج النهائي من التلف الميكانيكي.
س: لماذا يعد إخلاء الرقاقة أمرًا بالغ الأهمية لعمر الأداة في آلة الطحن الأفقية CNC؟
ج: تتسبب الرقائق المحتبسة في حدوث صدمة ميكانيكية لحواف القطع، مما يؤدي إلى إدخال الرقائق أو قطع الأدوات المستديرة الصلبة. كما أنها تحتفظ بالحرارة الشديدة التي تؤدي إلى تحلل طلاءات الأدوات بسرعة. يزيل الإخلاء الفعال هذه الحرارة والتداخل الجسدي، مما يسمح للأدوات بالوصول إلى الحد الأقصى لعمرها الهندسي.
س: هل يمكن تشغيل الطاحونة الأفقية لتغيير البليت دون مراقبة؟
ج: نعم. يتيح إخلاء الرقائق الموثوق به والمدعوم بالجاذبية إلى جانب مبدلات المنصات الآلية تصنيعًا آمنًا وإطفاء الأنوار. نظرًا لأن الرقائق تتساقط بشكل طبيعي، ليست هناك حاجة لإزالة الرقائق يدويًا أو تدخل المشغل بين الدورات، مما يسمح بالإنتاج المستمر.
س: هل أحتاج إلى سائل تبريد من خلال المغزل في مركز المعالجة الأفقي؟
ج: على الرغم من أن الجاذبية توفر ميزة هائلة، إلا أنه لا يزال يوصى بشدة باستخدام سائل التبريد من خلال عمود الدوران. بالنسبة للحفر العميق والجيب القوي، تعمل TSC على إخراج الرقائق بشكل كامل من الجزء الداخلي، مما يضمن عدم بقاء أي حطام محصورًا في الميزات العمياء.
س: كيف يؤثر إخلاء الرقاقة على تشطيب السطح في الطحن الأفقي؟
ج: إن إزالة الرقائق تمنعها من السحب عبر السطح المُشكَّل حديثًا. وهذا يتجنب الخدوش والحفر وقراءات Ra الضعيفة. تضمن إزالة الرقائق المتسقة أن تقوم الأداة بقطع المواد الأصلية فقط، مما يؤدي إلى الحصول على لمسة نهائية ناعمة وعالية الجودة في كل مرة.
س: هل المطاحن الحلزونية العالية أفضل للطحن الأفقي؟
ج: تقوم الأدوات الحلزونية العالية بسحب الرقائق للخارج بكفاءة، والتي تتوافق بشكل مثالي مع الإعدادات الأفقية. في حين أنها يمكن أن تخضع لزيادة الانحراف، فإن الصلابة الهيكلية المتأصلة في مركز المعالجة الأفقي تتعامل بسهولة مع القوى المحورية المتزايدة، مما يؤدي إلى تشطيبات ممتازة للأجزاء.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا نخطرك بموجب هذا بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


