



Una mala evacuación de viruta conlleva costes operativos ocultos que erosionan silenciosamente los márgenes de beneficio en el mecanizado de gran volumen y gran escala. Cuando las virutas de metal se acumulan en la zona de corte, provocan la rotura prematura de las herramientas, desechan piezas debido a acabados superficiales arruinados y provocan un tiempo de inactividad excesivo de la máquina para su limpieza manual. Los operadores frecuentemente luchan contra estos problemas en configuraciones verticales, donde la gravedad atrapa las virutas dentro de bolsas profundas y cavidades complejas. Depender en gran medida del refrigerante a alta presión o de chorros de aire continuos solo mitiga parcialmente el problema. Estas medidas reactivas a menudo comprometen la estabilidad del corte y no logran despejar por completo los agujeros ciegos.
La orientación estructural de un La fresadora horizontal proporciona una solución fundamental basada en la física para la gestión de virutas. Al girar el eje de lado, este equipo cambia el enfoque operativo de la limpieza reactiva a la evacuación proactiva. La gravedad se convierte en una ventaja en lugar de un obstáculo. Las virutas se desprenden naturalmente de la pieza de trabajo y de la herramienta de corte. Esta ventaja estructural forma la base para evaluar las actualizaciones de producción, ofreciendo a los gerentes de producción un camino claro hacia el mecanizado ininterrumpido, una mayor vida útil de las herramientas y una calidad superior de las piezas.
Conclusiones clave
Despeje asistida por gravedad: la orientación horizontal del husillo permite que las virutas caigan de forma natural y fácil lejos de la pieza de trabajo, lo que reduce drásticamente el riesgo de que las virutas se vuelvan a cortar y se dañen las piezas.
Vida útil extendida de la herramienta: la evacuación eficiente elimina el calor de la zona de corte y previene daños mecánicos a los bordes cortantes, lo que reduce directamente los costos de herramientas consumibles para herramientas redondas sólidas e indexables.
Estabilidad de corte mejorada: la eliminación constante de virutas evita picos repentinos en la carga del husillo, lo que reduce la vibración y garantiza una calidad constante en tiradas de producción de gran volumen.
Acabado superficial superior: Prevenir la acumulación de viruta elimina rayaduras y ranuras en la superficie de la pieza, lo que garantiza una estricta adherencia a las tolerancias y minimiza el acabado secundario.
Producción continua: combinar configuraciones horizontales con sistemas de paletas automatizados maximiza el tiempo de actividad del husillo, lo que justifica la mayor inversión de capital inicial a través de ganancias de rendimiento a largo plazo.
La mecánica de evacuación de virutas en una fresadora horizontal.
Encuadre del problema (criterios de éxito)
La evacuación exitosa de virutas requiere algo más que simplemente sacar las virutas de metal del camino de corte inmediato. El verdadero éxito de la evacuación significa lograr cero intervenciones manuales por ciclo. Los operadores nunca deberían tener que pausar un programa, abrir las puertas y limpiar las cavidades con una manguera de aire. El éxito también exige una línea de base térmica consistente. Cuando las virutas salen inmediatamente de la zona de corte, llevan consigo el calor, evitando que la pieza de trabajo se expanda y se deforme fuera de tolerancia.
La evacuación eficaz garantiza un corte nulo y una estabilidad de corte ininterrumpida. Puede controlar esto directamente a través del control de la máquina. La carga del husillo debe permanecer constante, libre de los picos repentinos que se producen cuando una herramienta aplasta el material previamente cortado. Cuando las virutas se acumulan en un bolsillo, la carga del husillo puede saltar del 20% al 80% en una fracción de segundo, provocando microbloqueos que degradan los cojinetes del husillo con el tiempo. Establecer una base de corte continuo e ininterrumpido sin picos de carga es el principal indicador de una gestión exitosa de la viruta.
Para evaluar si su configuración actual cumple con los criterios para una evacuación exitosa de virutas, los operadores deben monitorear los siguientes parámetros durante una ejecución de producción estándar:
Realice un seguimiento del número de veces que un operador debe intervenir manualmente con una manguera de aire o un lavado con refrigerante por turno.
Monitoree el medidor de carga del husillo durante las rutinas de cavidades profundas para identificar picos de carga erráticos.
Mida la variación dimensional de las piezas mecanizadas al comienzo de un turno frente al final de un turno para detectar problemas de expansión térmica.
Inspeccione el fondo de los orificios ciegos y las cavidades profundas inmediatamente después de que termine el ciclo para verificar si hay virutas empaquetadas residuales.
La gravedad como ventaja estructural
Las fresas verticales funcionan con un husillo del eje Z que se hunde hacia abajo en la pieza de trabajo. Esta configuración crea un efecto de cuenco natural. A medida que la herramienta talla cavidades, canales y agujeros ciegos, la gravedad mantiene las virutas en la parte inferior de estas características. Cuanto más profundo sea el corte, más difícil será extraer los restos. El mecanizado de una cavidad profunda en la base de un molde en una máquina vertical a menudo da como resultado un denso nido de virutas asentadas directamente en la trayectoria de la herramienta. La configuración horizontal altera completamente esta dinámica X/Y/Z. Al orientar el husillo horizontalmente, la acción de corte se produce en el lateral de la pieza.
Esta orientación permite que las virutas caigan directamente al sinfín o al transportador de virutas. No se acumulan en la envoltura de mecanizado. No se acumulan encima del aparato. La vía de salida natural proporcionada por la gravedad significa que la máquina no tiene que luchar contra la física para mantener limpia la zona de corte. Esta ventaja estructural se vuelve especialmente crítica cuando se mecanizan materiales pesados como el hierro fundido, que produce un polvo abrasivo, o materiales fibrosos como el acero con bajo contenido de carbono, que tienden a compactarse en espacios reducidos y envolverse alrededor del portaherramientas.
Dinámica de fluidos y suministro de refrigerante
El refrigerante tiene dos propósitos principales en el taller: lubricación y gestión térmica. En una máquina vertical, el refrigerante a menudo tiene dificultades para expulsar las virutas hacia arriba contra la gravedad. Puede crear un vórtice giratorio dentro de un bolsillo, manteniendo las virutas suspendidas en el fluido justo donde la herramienta intenta cortar. Las configuraciones horizontales optimizan el flujo de refrigerante de manera completamente diferente. Ya sea que se utilice refrigerante de inundación estándar o suministro de alta presión a través del husillo, la dinámica de fluidos funciona en conjunto con la gravedad.
El refrigerante en una máquina horizontal actúa como un mecanismo de lavado altamente eficiente. Empuja las virutas horizontalmente fuera del agujero y la gravedad las empuja inmediatamente hacia el canal. El fluido no tiene por qué sacar las virutas de un agujero ciego. Esta sinergia entre la presión del fluido y la gravedad garantiza que incluso las operaciones de perforación de pozos profundos permanezcan libres de escombros compactados, lo que reduce drásticamente el riesgo de rotura de la perforación y rayado de la superficie. Cuando se aplica refrigerante a través del husillo a 1000 PSI en una configuración horizontal, las virutas se expulsan violentamente horizontalmente y caen inmediatamente, dejando un orificio perfectamente limpio.
Tabla: Métodos de suministro de refrigerante y eficiencia de evacuación
| Estrategia de refrigerante | Rendimiento de la máquina vertical | Rendimiento de la máquina horizontal |
|---|---|---|
| Refrigerante de inundación estándar | Crea un vórtice; Las fichas permanecen suspendidas en bolsillos profundos. | Lava las astillas de la cara de la pieza; la gravedad los derriba instantáneamente. |
| Refrigerante a través del husillo (TSC) | Lucha contra la gravedad para levantar virutas; a menudo requiere perforación de pico. | Expulsa virutas horizontalmente fuera del orificio; Permite la perforación continua. |
| Explosión de aire programable | Sopla astillas alrededor del recinto; a menudo los vuelve a depositar en la pieza. | Elimina eficazmente las virutas secas; los escombros caen directamente en la barrena. |
| Lubricación de cantidad mínima (MQL) | Las virutas se pegan al fondo de las cavidades debido al aceite residual. | Las virutas caen libremente cuando la gravedad vence la adhesión del aceite ligero. |
Cómo la eliminación eficiente de virutas afecta el rendimiento del mecanizado
Prevención del recorte de virutas y la desviación de herramientas
El recorte de viruta destruye las herramientas de corte más rápido que casi cualquier otra variable de mecanizado. Cuando las virutas no logran evacuarse, la herramienta las golpea nuevamente en la siguiente rotación. Estas virutas suelen endurecerse desde el corte inicial, lo que las hace significativamente más duras que el material original. El impacto de estos fragmentos endurecidos provoca graves microdescantillados en los insertos de carburo indexables. Para herramientas redondas sólidas, colocar virutas en las ranuras aumenta la presión de corte hasta que la herramienta sufre un chasquido catastrófico.
La evacuación horizontal minimiza estos riesgos al garantizar que la herramienta siempre atrape material fresco. Al mantener las ranuras despejadas, la máquina mantiene fuerzas de corte consistentes. Esta consistencia reduce directamente la deflexión de la herramienta. Cuando una herramienta se desvía, se dobla ligeramente alejándose del corte, lo que provoca imprecisiones dimensionales y paredes cónicas. La eliminación eficiente de viruta mantiene estable la presión de corte, lo que permite que la herramienta corte exactamente a lo largo de su trayectoria programada sin que la suciedad compacta la desvíe de su trayectoria. Notará un aumento espectacular en la precisión dimensional de los componentes de paredes delgadas cuando se elimina la deflexión mediante una limpieza adecuada de las virutas.
Gestión Térmica en la Zona de Corte
El mecanizado genera una inmensa fricción y calor. La regla fundamental de la gestión térmica en el fresado es que el calor debe salir con la viruta. Si las virutas quedan atrapadas en la zona de corte, transfieren el calor retenido de nuevo a la pieza de trabajo y al husillo. Esta transferencia térmica hace que la pieza se expanda. Una vez que la pieza se enfría fuera de la máquina, se encoge y, a menudo, sale de tolerancias dimensionales estrictas. Este es un gran problema cuando se utilizan orificios de rodamientos o superficies de contacto con tolerancias estrictas.
La eliminación rápida y natural de las virutas evita esta transferencia térmica. Debido a que la gravedad elimina instantáneamente las virutas calientes, la pieza de trabajo mantiene una temperatura ambiente estable. Esta consistencia térmica es absolutamente obligatoria para mecanizar aleaciones aeroespaciales, titanio o componentes pesados a gran escala. El titanio, por ejemplo, es un mal conductor del calor. El calor no se disipa dentro de la pieza; permanece en el filo y en la viruta. Si esa viruta no se evacua inmediatamente, el calor destruye el revestimiento de la herramienta en segundos. El mecanizado horizontal garantiza que el calor llegue al transportador de virutas, protegiendo tanto la metalurgia de la pieza como los cojinetes del husillo.
Acabado superficial y control de calidad
Las métricas de rugosidad de la superficie, comúnmente medidas como Ra (promedio de rugosidad), se correlacionan directamente con la eficiencia de evacuación de viruta. Cuando las virutas se acumulan en una cavidad, la herramienta las arrastra por el suelo y las paredes recién mecanizados. Esta acción de arrastre provoca rayaduras profundas, ranuras y, en general, un acabado superficial deficiente. Las piezas que no superan las inspecciones Ra requieren costosas operaciones de acabado secundario, como el pulido o esmerilado manual, lo que obstaculiza la producción y aumenta las horas de mano de obra.
La limpieza constante de virutas evita por completo este daño superficial. La herramienta deja un acabado limpio, similar a un espejo, porque ningún residuo interfiere con las pasadas finales de acabado. Este nivel de control de calidad garantiza una estricta coherencia entre piezas. Al producir miles de componentes idénticos, saber que el acabado de la superficie no se degradará debido a la acumulación de viruta proporciona una inmensa confianza en el proceso de fabricación y reduce drásticamente las tasas de desechos. Puede realizar pasadas de acabado con confianza a velocidades de avance más altas sabiendo que el camino está libre de obstrucciones.
Tabla: Defectos de acabado superficial causados por una evacuación deficiente
| Tipo de defecto | Causa principal en el mecanizado | Fresado horizontal Solución |
|---|---|---|
| Puntuación de pared | Virutas atrapadas entre el flanco de la herramienta y la pared de la pieza. | Las virutas se caen antes de que el flanco de la herramienta atraviese la superficie. |
| Ranurado de piso | La herramienta arrastra las virutas acumuladas por el fondo de una cavidad. | La gravedad evita que las virutas se acumulen en suelos horizontales. |
| Mortificante | La acumulación de calor hace que las virutas se suelden a la superficie de la pieza. | La rápida evacuación elimina el calor, evitando la soldadura del material. |
| Marcas de vibración | Los picos de carga del husillo debidos al recorte provocan vibración en la herramienta. | Las fuerzas de corte consistentes eliminan la vibración y el chirrido. |
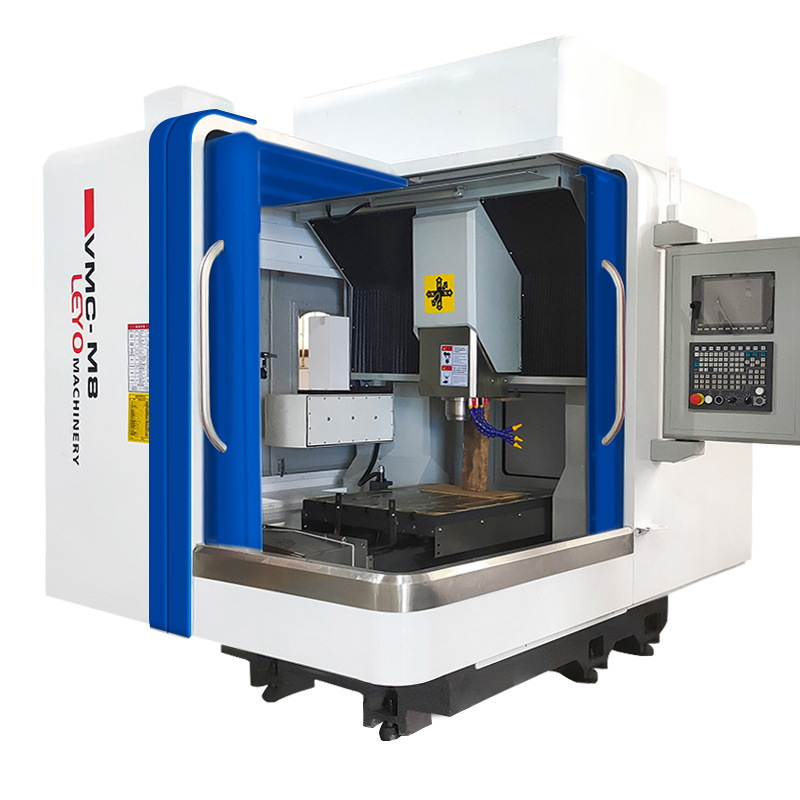
Evaluación del centro de mecanizado horizontal para su planta de producción
Categorías/enfoques de soluciones: geometría y complejidad de piezas
Ciertas geometrías de piezas exigen inherentemente un mecanizado horizontal. Los accesorios de lápida de múltiples lados permiten a los operadores montar múltiples piezas en una sola columna, presentando tres o cuatro lados de cada pieza al eje sin necesidad de volver a fijarlas. Los componentes aeroespaciales de cavidad profunda, que actúan como cubos que atrapan virutas en una configuración vertical, drenan perfectamente en una orientación horizontal. Los proyectos de mecanizado a gran escala y los bloques de motores pesados también se benefician enormemente de este enfoque.
Implementando un El centro de mecanizado horizontal transforma la forma en que se procesan estas piezas complejas. En lugar de detener constantemente la máquina para limpiar perforaciones profundas en un bloque de motor, el husillo horizontal perfora el material mientras la gravedad maneja los desechos. Esta capacidad hace que las configuraciones horizontales sean la opción definitiva para geometrías complejas de múltiples lados donde, de otro modo, la captura de virutas dictaría toda la estrategia de mecanizado. Puede programar pasadas de desbaste agresivas sin temor a llenar una cavidad tan apretada que detenga la máquina.
Consideraciones de herramientas para configuraciones horizontales
Las opciones de herramientas cambian cuando la gravedad actúa a su favor. Las fresas de extremo de hélice alta cuentan con ángulos de flauta agresivos diseñados para levantar y sacar virutas de un corte rápidamente. Promueven una evacuación de virutas altamente eficiente y dejan un excelente acabado de la pieza. Sin embargo, esta acción de tracción agresiva aumenta inherentemente las fuerzas axiales, lo que puede provocar una deflexión grave de la herramienta o incluso sacarla del soporte si la máquina carece de rigidez. Un ángulo de hélice de 45 o 50 grados genera un tirón hacia arriba significativo en el vástago de la herramienta.
La rigidez estructural superior de una máquina horizontal contrarresta estos riesgos de deflexión. Las enormes columnas de hierro fundido y los robustos diseños de husillo absorben las mayores fuerzas axiales generadas por las herramientas de alta hélice. Los operadores pueden aprovechar al máximo estas agresivas herramientas redondas sólidas para maximizar las tasas de eliminación de material. La máquina mantiene la herramienta en el punto muerto, lo que permite que la geometría de alta hélice expulse las virutas horizontalmente al espacio libre sin comprometer la precisión dimensional. Puede utilizar portaherramientas de ajuste por contracción para asegurar aún más la fresa frontal contra estas cargas axiales elevadas.
Escalabilidad: integración de un molino horizontal con cambio de paleta
La escalabilidad en la fabricación moderna depende de que el husillo siga girando. Integrando un El molino horizontal de cambio de paleta aprovecha las ventajas inherentes de la evacuación de virutas en una fabricación continua y sin complicaciones. Cuando la limpieza de virutas ya no es un cuello de botella, la máquina puede funcionar sin supervisión durante horas, lo que aumenta drásticamente la eficacia general del equipo.
El flujo de trabajo se vuelve altamente optimizado. Un operador carga y descarga materia prima en un palé fuera del recinto de mecanizado. Mientras tanto, la máquina corta agresivamente y evacua las virutas del otro palet dentro del recinto. Una vez finalizado el ciclo, las paletas se intercambian en segundos. Debido a que la gravedad garantiza que los accesorios y las piezas permanezcan libres de virutas empaquetadas, el cambio automatizado de paleta se produce suavemente sin que los residuos interfieran con las superficies de asiento o los mecanismos de sujeción. Esto elimina el riesgo de que una paleta desalineada provoque un choque catastrófico durante un cambio de herramienta.
Para maximizar la eficiencia de una configuración horizontal paletizada, siga estos pasos de fijación:
Diseñe accesorios para lápidas con canales abiertos que permitan que las virutas fluyan hacia abajo sin obstrucciones.
Monte las piezas lo más cerca posible del centro de rotación de la plataforma para minimizar los desplazamientos innecesarios de la máquina.
Utilice un sistema de sujeción hidráulico o neumático para garantizar una fuerza de sujeción constante en todas las piezas de la lápida.
Programe un lavado con refrigerante a alta presión al final del ciclo para eliminar el polvo residual antes de cambiar la paleta.
Retorno de la inversión y compensaciones: ¿Vale la pena invertir en una fresadora CNC horizontal?
Factores que influyen en el valor general (compensaciones conceptuales)
Evaluar el retorno de la inversión requiere comparar el mayor gasto de capital inicial con los ahorros operativos a largo plazo. A La fresadora CNC horizontal requiere una inversión inicial mayor que una fresadora vertical estándar. Sin embargo, este costo se compensa rápidamente con reducciones dramáticas en los tiempos de ciclo, costos de reemplazo de herramientas significativamente más bajos y menores tasas de desperdicio como resultado de acabados superficiales superiores.
La verdadera ventaja financiera reside en el multiplicador de rendimiento. La fijación Tombstone permite mecanizar varias piezas por ciclo. En lugar de cortar una pieza a la vez, una máquina horizontal podría procesar ocho, doce o dieciséis piezas en una sola lápida. Esto multiplica las ganancias de eficiencia derivadas de una mejor evacuación de virutas en un gran volumen de piezas, lo que ofrece una calidad constante y reduce drásticamente la métrica del coste por pieza. Básicamente, obtienes el rendimiento de tres fresadoras verticales con un solo husillo horizontal.
Tabla: Métricas de producción vertical versus horizontal
| Métrica de producción | Molino vertical estándar | Molino horizontal con cambiador de paletas |
|---|---|---|
| Tiempo de actividad del husillo | Normalmente entre un 30 % y un 40 % se debe a la carga manual y la limpieza de virutas. | A menudo supera el 85% debido a la carga fuera de línea y a los ciclos automatizados. |
| Partes por ciclo | Generalmente de 1 a 2 partes dependiendo de la configuración del tornillo de banco. | De 8 a 16+ piezas que utilizan accesorios de lápida de múltiples lados. |
| Dependencia del operador | Alto; Requiere seguimiento constante e intervención manual. | Bajo; admite turnos de fabricación desatendidos y sin luces. |
| Tasa de desgaste de la herramienta | Acelerado debido al frecuente recorte de virutas y acumulación de calor. | Minimizado gracias a la evacuación constante de virutas y al control térmico. |
Riesgos de implementación y mitigación: requisitos de infraestructura
Las máquinas horizontales exigen una cuidadosa planificación de las instalaciones. Ocupan una huella más grande y a menudo requieren cimientos de concreto reforzado más pesados para soportar el enorme peso de la máquina y las fuerzas dinámicas de los cambios rápidos de paletas. Colocar una máquina horizontal pesada en un piso de taller delgado puede provocar que la máquina se asiente y problemas graves de alineación con el tiempo. Una máquina que se sale del nivel perderá su precisión geométrica, lo que provocará que las piezas no pasen la inspección.
Para mitigar este riesgo, los gerentes de producción deben realizar un análisis del ROI del espacio en lugar de una simple comparación de la huella. Si bien la máquina ocupa más espacio físico, su capacidad para reemplazar dos o tres molinos verticales significa que los ingresos generados por pie cuadrado en realidad aumentan. El vertido adecuado de los cimientos, que a menudo requiere una plataforma de hormigón armado de 12 pulgadas, y la nivelación profesional de la máquina son pasos no negociables para garantizar que el equipo funcione a su potencial estructural.
Riesgos de implementación y mitigación: complejidad de configuración y programación
La transición al mecanizado horizontal introduce una curva de aprendizaje distinta. Los programadores deben adaptarse a la fijación de lápidas, gestionar múltiples compensaciones de trabajo y generar trayectorias de herramientas complejas de 4 o 5 ejes. Un error de programación en una lápida completamente cargada puede provocar un accidente catastrófico, destruyendo costosos accesorios, herramientas y el husillo de la máquina. La gestión de los espacios libres de herramientas alrededor de una lápida giratoria requiere una atención meticulosa a los detalles.
Mitigar esta complejidad requiere invertir en simulación de software CAM avanzado. Los programadores deben verificar cada trayectoria de herramienta, plano de separación y rotación de paleta en un entorno virtual antes de enviar el código G a la máquina. Además, es obligatoria la formación especializada de los operadores. Los operadores deben comprender cómo limpiar y apretar adecuadamente los accesorios de Tombstone, asegurándose de que ninguna viruta perdida comprometa el asiento de las piezas durante los ciclos automatizados.
Mejores prácticas para maximizar la evacuación de virutas en molinos horizontales
Optimización de los sistemas de refrigeración
Incluso con la asistencia por gravedad, la optimización de los parámetros del refrigerante sigue siendo vital para lograr el máximo rendimiento. La selección de la presión de refrigerante (PSI) y el volumen (GPM) correctos depende en gran medida del material que se mecaniza. Los materiales fibrosos como el aluminio aeroespacial requieren un gran volumen para eliminar las cintas continuas de metal. Los materiales frágiles como el hierro fundido, que producen polvo fino y abrasivo, requieren alta presión para eliminar la arena de la zona de corte antes de que actúe como un compuesto de lapeado en la herramienta.
El refrigerante a través del husillo (TSC) es una necesidad absoluta para perforaciones profundas y cajeras agresivas. El TSC fuerza el refrigerante directamente a través del centro de la herramienta de corte, saliendo disparado de la punta. Esto garantiza que las virutas salgan completamente desde la parte inferior del corte, empujándolas horizontalmente fuera del interior de la pieza, donde la gravedad puede tirarlas hacia el transportador. Debe inspeccionar periódicamente los filtros de refrigerante para garantizar que la bomba TSC mantenga la presión máxima durante operaciones de desbaste intenso.
Estrategias de programación de trayectorias
Las estrategias de software deben complementar la orientación física de la máquina. Los programadores deben utilizar el fresado ascendente siempre que sea posible. El fresado ascendente dirige las fuerzas de corte hacia la parte más gruesa de la viruta, disminuyendo gradualmente hasta cero. Esto crea una viruta limpia que se rompe y cae fácilmente, en lugar de frotarse y generar exceso de calor. El fresado convencional tiende a frotar el material antes de cortarlo, lo que crea virutas finas y fibrosas que son más difíciles de evacuar.
Las trayectorias de herramientas de limpieza adaptables son muy efectivas en configuraciones horizontales. Estas trayectorias mantienen una carga de viruta radial constante, evitando la sobrecarga de la herramienta y garantizando un flujo de viruta constante y manejable. Los programadores deben evitar los cortes profundos siempre que sea posible. La inmersión atrapa las virutas directamente debajo de la herramienta. En su lugar, utilice rampas helicoidales u orificios de entrada previamente perforados para mantener un flujo continuo de virutas y proteger los frágiles bordes inferiores de las fresas.
Antes de ejecutar un nuevo programa en una configuración horizontal, los programadores deben verificar la siguiente lista de verificación:
Confirme que todos los planos de retracción superen el diámetro máximo de giro de la lápida completamente cargada.
Verifique que las trayectorias de herramienta de limpieza adaptativa mantengan un compromiso radial constante para evitar el adelgazamiento de la viruta.
Asegúrese de que el refrigerante a través del husillo esté activado específicamente para ciclos de taladrado profundo y cavidades.
Verifique que los ángulos de entrada helicoidales no excedan las recomendaciones del fabricante para la fresa de extremo específica.
Simule toda la secuencia de rotación de la paleta para garantizar cero interferencias entre el portaherramientas y el accesorio.
Conclusión
Mientras que las fresadoras verticales ofrecen flexibilidad para operaciones simples de una sola cara, la fresadora horizontal es la opción definitiva para la producción de piezas complejas, a gran escala y en gran volumen. Cuando la evacuación de viruta dicta el tiempo del ciclo, la estabilidad del corte y la vida útil de la herramienta, confiar en la gravedad proporciona una ventaja mecánica inmejorable. Al eliminar las virutas al instante, las configuraciones horizontales protegen las herramientas, garantizan la estabilidad térmica y garantizan acabados superficiales impecables.
Considere preseleccionar una máquina horizontal si su tasa de desperdicio excede los márgenes aceptables debido a un acabado superficial deficiente, si procesa grandes volúmenes de hierro fundido abrasivo o aluminio gomoso, o si sus objetivos de producción requieren una fabricación paletizada y sin luces. El cambio de la limpieza reactiva de virutas a una evacuación proactiva basada en la física transforma fundamentalmente la eficiencia del taller.
Para seguir adelante con la optimización de sus capacidades de producción, siga los siguientes pasos:
Programe una consulta técnica con un ingeniero de aplicaciones para revisar las geometrías de sus piezas más problemáticas.
Solicite un estudio de tiempos completo para comparar los tiempos de su ciclo vertical actual con una configuración de lápida horizontal.
Evalúe el espacio del piso y las especificaciones de los cimientos de sus instalaciones para prepararse para una huella de máquina horizontal.
Audite su inventario de herramientas actual para garantizar la compatibilidad con estrategias de evacuación de viruta horizontal y de alta velocidad.
Preguntas frecuentes
P: ¿Cómo evita una fresadora horizontal el recorte de virutas?
R: La gravedad aleja naturalmente las virutas de la herramienta de corte y la pieza de trabajo. Esto evita que las virutas de metal queden atrapadas en las bolsas y vuelvan a ser golpeadas por el husillo. Al mantener despejada la zona de corte, la máquina protege tanto los bordes de la herramienta como el producto final de daños mecánicos.
P: ¿Por qué la evacuación de viruta es fundamental para la vida útil de la herramienta en una fresadora CNC horizontal?
R: Las virutas atrapadas causan impactos mecánicos en los bordes cortantes, lo que inserta o rompe herramientas redondas sólidas. También retienen un calor intenso que degrada rápidamente los recubrimientos de las herramientas. La evacuación eficiente elimina este calor y la interferencia física, lo que permite que las herramientas alcancen su vida útil máxima.
P: ¿Puede un molino horizontal de cambio de paleta funcionar sin supervisión?
R: Sí. La evacuación de virutas confiable y asistida por gravedad combinada con cambiadores de paletas automatizados permite una fabricación segura y sin complicaciones. Debido a que las virutas se caen naturalmente, no hay necesidad de limpieza manual de virutas ni intervención del operador entre ciclos, lo que permite una producción continua.
P: ¿Necesito refrigerante a través del husillo en un centro de mecanizado horizontal?
R: Si bien la gravedad proporciona una gran ventaja, aún se recomienda encarecidamente el uso de refrigerante a través del husillo. Para perforaciones profundas y cavidades agresivas, TSC elimina activamente las virutas completamente del interior de la pieza, asegurando que no queden residuos atrapados en las características ciegas.
P: ¿Cómo afecta la evacuación de viruta al acabado superficial en el fresado horizontal?
R: Limpiar las virutas evita que se arrastren por la superficie recién mecanizada. Esto evita rayones, hendiduras y lecturas deficientes de Ra. La eliminación constante de virutas garantiza que la herramienta solo corte material base, lo que da como resultado un acabado suave y de alta calidad en todo momento.
P: ¿Las fresas de alta hélice son mejores para el fresado horizontal?
R: Las herramientas de hélice alta extraen las virutas de manera eficiente, lo que combina perfectamente con configuraciones horizontales. Si bien pueden estar sujetos a una mayor deflexión, la rigidez estructural inherente de un centro de mecanizado horizontal maneja fácilmente las mayores fuerzas axiales, lo que resulta en excelentes acabados de las piezas.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


