



Eine schlechte Spanabfuhr bringt versteckte Betriebskosten mit sich, die die Gewinnmargen bei der Massen- und Großbearbeitung stillschweigend schmälern. Wenn sich Metallspäne in der Schneidzone ansammeln, führen sie zu vorzeitigem Werkzeugbruch, Ausschussteilen aufgrund beschädigter Oberflächenbeschaffenheit und erzwingen übermäßige Maschinenstillstandszeiten für die manuelle Reinigung. Bediener kämpfen häufig mit diesen Problemen in vertikalen Aufbauten, wo die Späne durch die Schwerkraft in tiefen Taschen und komplexen Hohlräumen eingeschlossen werden. Wenn man sich stark auf Hochdruckkühlmittel oder kontinuierliche Luftstöße verlässt, kann das Problem nur teilweise gemildert werden. Diese reaktiven Maßnahmen beeinträchtigen häufig die Schnittstabilität und können Sacklöcher nicht vollständig reinigen.
Die strukturelle Ausrichtung von a Die horizontale Fräsmaschine bietet eine grundlegende, physikbasierte Lösung für das Spanmanagement. Durch Drehen der Spindel auf die Seite verlagert dieses Gerät den Einsatzschwerpunkt von der reaktiven Räumung auf die proaktive Evakuierung. Die Schwerkraft wird eher zu einem Vorteil als zu einem Hindernis. Späne fallen auf natürliche Weise vom Werkstück und vom Schneidwerkzeug ab. Dieser strukturelle Vorteil bildet die Grundlage für die Bewertung von Produktionsverbesserungen und bietet Produktionsmanagern einen klaren Weg zu unterbrechungsfreier Bearbeitung, längerer Werkzeuglebensdauer und überlegener Teilequalität.
Wichtige Erkenntnisse
Schwerkraftunterstützter Abstand: Durch die horizontale Ausrichtung der Spindel fallen die Späne auf natürliche und einfache Weise vom Werkstück ab, wodurch das Risiko eines Nachschneidens der Späne und einer Teilebeschädigung drastisch reduziert wird.
Verlängerte Werkzeuglebensdauer: Durch die effiziente Evakuierung wird die Wärme aus der Schneidzone abgeleitet und mechanische Schäden an den Schneidkanten verhindert, wodurch die Kosten für Verbrauchsmaterialien sowohl für Wendeschneidwerkzeuge als auch für Vollrundwerkzeuge direkt gesenkt werden.
Verbesserte Schnittstabilität: Eine gleichmäßige Spanabfuhr verhindert plötzliche Spitzen in der Spindellast, reduziert Vibrationen und gewährleistet eine gleichbleibende Qualität bei Produktionsläufen mit hohen Stückzahlen.
Hervorragende Oberflächengüte: Durch die Verhinderung der Spanansammlung werden Riefen und Furchen auf der Teileoberfläche vermieden, wodurch eine strikte Einhaltung der Toleranzen gewährleistet und die Nachbearbeitung minimiert wird.
Kontinuierliche Produktion: Die Kombination horizontaler Aufbauten mit automatisierten Palettensystemen maximiert die Spindelverfügbarkeit und rechtfertigt die höheren Anfangsinvestitionen durch langfristige Durchsatzsteigerungen.
Die Mechanik der Spanabfuhr in einer Horizontalfräsmaschine
Problem-Framing (Erfolgskriterien)
Eine erfolgreiche Spanabfuhr erfordert mehr als nur das Entfernen von Metallspänen aus dem unmittelbaren Schnittweg. Ein echter Evakuierungserfolg bedeutet, dass pro Zyklus keine manuellen Eingriffe mehr erforderlich sind. Bediener sollten niemals ein Programm unterbrechen, die Türen öffnen und Hohlräume mit einem Luftschlauch ausblasen müssen. Für den Erfolg ist auch eine konsistente thermische Grundlinie erforderlich. Wenn Späne die Schneidzone sofort verlassen, tragen sie die Wärme mit sich und verhindern so, dass sich das Werkstück ausdehnt und sich außerhalb der Toleranz verzieht.
Eine effektive Evakuierung garantiert kein Nachschneiden und eine unterbrechungsfreie Schnittstabilität. Dies können Sie direkt über die Maschinensteuerung überwachen. Die Spindellast sollte konstant bleiben, frei von plötzlichen Spitzen, die auftreten, wenn ein Werkzeug zuvor geschnittenes Material zerquetscht. Wenn sich Späne in einer Tasche festsetzen, kann die Spindellast im Bruchteil einer Sekunde von 20 % auf 80 % ansteigen, was zu Mikroabrissen führt, die mit der Zeit die Spindellager schädigen. Die Festlegung einer Grundlinie für kontinuierliches, ununterbrochenes Schneiden ohne Lastspitzen ist der Hauptindikator für ein erfolgreiches Spanmanagement.
Um zu beurteilen, ob Ihr aktueller Aufbau die Kriterien für eine erfolgreiche Spanabfuhr erfüllt, sollten Bediener die folgenden Parameter während eines Standardproduktionslaufs überwachen:
Verfolgen Sie, wie oft ein Bediener pro Schicht manuell mit einem Luftschlauch oder einer Kühlmittelreinigung eingreifen muss.
Überwachen Sie den Spindellastmesser während des Bohrens tiefer Taschen, um unregelmäßige Lastspitzen zu erkennen.
Messen Sie die Maßabweichung der bearbeiteten Teile zu Beginn einer Schicht im Vergleich zum Ende einer Schicht, um Probleme mit der Wärmeausdehnung zu erkennen.
Überprüfen Sie unmittelbar nach Abschluss des Zyklus den Boden von Sacklöchern und tiefen Hohlräumen, um zu prüfen, ob noch Spänereste vorhanden sind.
Schwerkraft als struktureller Vorteil
Vertikalfräsen arbeiten mit einer Z-Achsen-Spindel, die nach unten in das Werkstück eintaucht. Durch diese Konfiguration entsteht ein natürlicher Schaleneffekt. Während das Werkzeug Taschen, Kanäle und Sacklöcher ausschneidet, hält die Schwerkraft die Späne am Boden dieser Merkmale fest. Je tiefer der Schnitt ist, desto schwieriger wird es, den Schmutz zu entfernen. Die Bearbeitung einer tiefen Tasche in einer Formbasis auf einer vertikalen Maschine führt oft dazu, dass sich direkt im Werkzeugweg ein dichtes Nest aus Spänen bildet. Der horizontale Aufbau verändert diese X/Y/Z-Dynamik völlig. Durch die horizontale Ausrichtung der Spindel erfolgt der Schneidvorgang seitlich am Teil.
Durch diese Ausrichtung können die Späne direkt in die Schnecke oder den Späneförderer fallen. Sie sammeln sich nicht im Bearbeitungsbereich. Sie stapeln sich nicht oben auf dem Gerät. Der natürliche Austrittsweg, der durch die Schwerkraft entsteht, bedeutet, dass die Maschine nicht gegen die Physik ankämpfen muss, um die Schneidzone sauber zu halten. Dieser strukturelle Vorteil ist besonders wichtig bei der Bearbeitung von schweren Materialien wie Gusseisen, die einen abrasiven Staub erzeugen, oder von zähen Materialien wie kohlenstoffarmem Stahl, die dazu neigen, sich in engen Räumen festzuhalten und sich um den Werkzeughalter zu wickeln.
Fluiddynamik und Kühlmittelzufuhr
Kühlmittel erfüllt in der Werkstatt zwei Hauptzwecke: Schmierung und Wärmemanagement. In einer vertikalen Maschine hat das Kühlmittel oft Schwierigkeiten, die Späne entgegen der Schwerkraft nach oben zu spülen. Es kann einen wirbelnden Wirbel in einer Tasche erzeugen, der die Späne genau dort in der Flüssigkeit hält, wo das Werkzeug schneiden möchte. Horizontale Aufbauten optimieren den Kühlmittelfluss ganz anders. Unabhängig davon, ob Standard-Flutkühlmittel oder Hochdruckzufuhr durch die Spindel verwendet werden, arbeitet die Fluiddynamik im Einklang mit der Schwerkraft.
Kühlmittel in einer horizontalen Maschine fungiert als hocheffizienter Spülmechanismus. Es drückt die Späne horizontal aus dem Loch und die Schwerkraft zieht sie sofort nach unten in die Mulde. Die Flüssigkeit muss die Späne nicht aus einem Sackloch herausheben. Diese Synergie zwischen Flüssigkeitsdruck und Schwerkraft sorgt dafür, dass selbst Tieflochbohrvorgänge frei von festsitzendem Schutt bleiben, wodurch das Risiko von Bohrerbrüchen und Oberflächenkerben drastisch reduziert wird. Wenn Sie in einer horizontalen Anordnung 1000 PSI Kühlmittel durch die Spindel zuführen, werden die Späne heftig horizontal ausgeworfen und fallen sofort ab, sodass eine perfekt saubere Bohrung zurückbleibt.
Tabelle: Kühlmittelzufuhrmethoden und Evakuierungseffizienz
| Kühlmittelstrategie | Vertikale Maschinenleistung | Horizontale Maschinenleistung |
|---|---|---|
| Standard-Flutkühlmittel | Erzeugt einen Wirbel; Späne bleiben in tiefen Taschen hängen. | Wäscht Späne von der Teilfläche; Die Schwerkraft zieht sie sofort nach unten. |
| Kühlmittelzufuhr durch die Spindel (TSC) | Bekämpft die Schwerkraft, um Späne anzuheben; erfordert häufig Tiefbohren. | Schleudert Späne horizontal aus der Bohrung; ermöglicht kontinuierliches Bohren. |
| Programmierbarer Luftstoß | Bläst Späne um das Gehäuse herum; lagert sie oft wieder auf dem Teil ab. | Beseitigt trockene Späne effektiv; Schmutz fällt direkt in die Schnecke. |
| Minimalmengenschmierung (MMS) | Aufgrund von Ölrückständen bleiben Späne am Boden der Hohlräume hängen. | Die Späne fallen frei, da die Schwerkraft die Anhaftung des Leichtöls überwindet. |
Wie sich eine effiziente Spanabfuhr auf die Bearbeitungsleistung auswirkt
Verhindert das Nachschneiden von Spänen und die Ablenkung des Werkzeugs
Das Nachschneiden von Spänen zerstört Schneidwerkzeuge schneller als fast jede andere Bearbeitungsvariable. Gelingt es nicht, die Späne abzutransportieren, schlägt das Werkzeug sie bei der nächsten Umdrehung erneut an. Diese Späne sind oft schon beim ersten Schnitt kaltverfestigt, wodurch sie deutlich härter sind als das Grundmaterial. Das Auftreffen dieser gehärteten Bruchstücke verursacht starke Mikroabplatzungen an Wendeschneidplatten aus Hartmetall. Bei massiven Rundwerkzeugen erhöht das Packen von Spänen in die Spannuten den Schnittdruck, bis das Werkzeug katastrophal bricht.
Die horizontale Evakuierung minimiert diese Risiken, indem sie sicherstellt, dass das Werkzeug immer frisches Material erfasst. Da die Spannuten frei bleiben, sorgt die Maschine für konstante Schnittkräfte. Diese Konsistenz reduziert direkt die Werkzeugdurchbiegung. Wenn ein Werkzeug abgelenkt wird, biegt es sich leicht vom Schnitt weg, was zu Maßungenauigkeiten und sich verjüngenden Wänden führt. Durch die effiziente Spanabfuhr bleibt der Schnittdruck stabil, sodass das Werkzeug genau entlang seiner programmierten Bahn schneiden kann, ohne durch festsitzende Rückstände aus der Bahn geschoben zu werden. Sie werden eine dramatische Steigerung der Maßhaltigkeit dünnwandiger Bauteile feststellen, wenn die Durchbiegung durch ordnungsgemäße Spanbeseitigung eliminiert wird.
Wärmemanagement in der Schneidzone
Bei der Bearbeitung entstehen enorme Reibung und Hitze. Die Grundregel des Wärmemanagements beim Fräsen lautet, dass die Wärme mit dem Span abgeführt werden muss. Bleiben Späne in der Schneidzone hängen, übertragen sie ihre gespeicherte Wärme zurück in das Werkstück und nach oben in die Spindel. Durch diese Wärmeübertragung dehnt sich das Teil aus. Sobald das Teil außerhalb der Maschine abkühlt, schrumpft es und überschreitet häufig die strengen Maßtoleranzen. Dies ist ein massives Problem, wenn Lagerbohrungen oder Passflächen mit engen Toleranzen ausgeführt werden.
Eine schnelle, natürliche Spanabfuhr verhindert diese Wärmeübertragung. Da die heißen Späne durch die Schwerkraft sofort weggezogen werden, bleibt die Umgebungstemperatur des Werkstücks stabil. Diese thermische Konstanz ist für die Bearbeitung von Luftfahrtlegierungen, Titan oder großformatigen schweren Bauteilen unbedingt erforderlich. Titan beispielsweise ist ein schlechter Wärmeleiter. Die Wärme wird nicht in das Teil abgeleitet; es bleibt an der Schneide und im Span. Wenn dieser Span nicht sofort abgeführt wird, zerstört die Hitze die Werkzeugbeschichtung in Sekundenschnelle. Durch die horizontale Bearbeitung wird sichergestellt, dass die Wärme in den Späneförderer gelangt und so sowohl die Teilemetallurgie als auch die Spindellager geschützt werden.
Oberflächenbeschaffenheit und Qualitätskontrolle
Oberflächenrauheitsmetriken, die üblicherweise als Ra (Durchschnitt der Rauheit) gemessen werden, stehen in direktem Zusammenhang mit der Effizienz der Spanabfuhr. Wenn sich Späne in einer Tasche sammeln, zieht das Werkzeug sie über den frisch bearbeiteten Boden und die frisch bearbeiteten Wände. Diese Ziehwirkung führt zu tiefen Riefen, Furchen und einer allgemein schlechten Oberflächengüte. Teile, die die Ra-Inspektion nicht bestehen, erfordern kostspielige Nachbearbeitungsvorgänge wie manuelles Polieren oder Schleifen, was zu Produktionsengpässen und erhöhten Arbeitsstunden führt.
Eine konsequente Spanabfuhr verhindert diese Oberflächenschädigung gänzlich. Das Werkzeug hinterlässt ein sauberes, spiegelglattes Finish, da keine Rückstände die letzten Schlichtdurchgänge behindern. Dieses Maß an Qualitätskontrolle gewährleistet eine strikte Teilekonsistenz. Bei der Herstellung Tausender identischer Komponenten sorgt die Gewissheit, dass sich die Oberflächenbeschaffenheit nicht durch Spanansammlungen verschlechtert, für enormes Vertrauen in den Herstellungsprozess und reduziert die Ausschussquote drastisch. Sie können Schlichtdurchgänge sicher mit höheren Vorschüben durchführen, da Sie wissen, dass der Weg frei von Hindernissen ist.
Tabelle: Durch schlechte Evakuierung verursachte Fehler in der Oberflächenbeschaffenheit.
| Fehlertyp, | Grundursache bei | der horizontalen Fräslösung für die Bearbeitung |
|---|---|---|
| Wandbewertung | Späne verfangen sich zwischen der Werkzeugflanke und der Teilewand. | Die Späne fallen ab, bevor die Werkzeugflanke die Oberfläche passiert. |
| Fugenhobeln im Boden | Das Werkzeug zieht angesammelte Späne über den Boden einer Tasche. | Die Schwerkraft verhindert, dass sich Späne auf horizontalen Böden ansammeln. |
| Gallen | Durch den Wärmestau verschweißen sich die Späne mit der Teileoberfläche. | Durch die schnelle Evakuierung wird die Wärme abgeführt und so ein Verschweißen des Materials verhindert. |
| Rattermarken | Spindellastspitzen beim Nachschneiden verursachen Werkzeugvibrationen. | Gleichbleibende Schnittkräfte eliminieren Vibrationen und Rattern. |
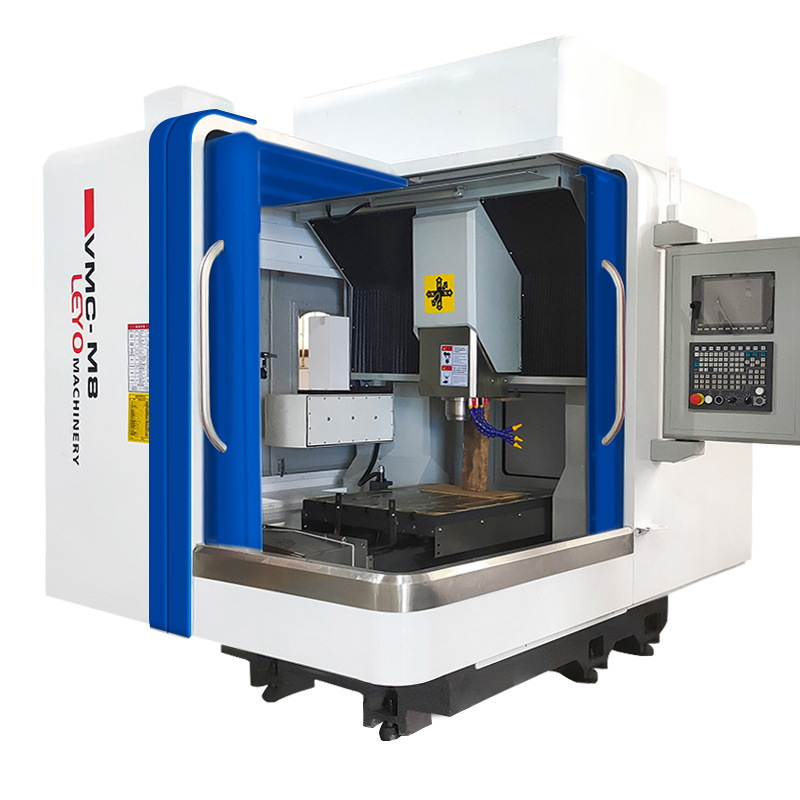
Bewertung des horizontalen Bearbeitungszentrums für Ihre Produktionsfläche
Lösungskategorien/Ansätze: Teilegeometrie und Komplexität
Bestimmte Teilegeometrien erfordern grundsätzlich eine horizontale Bearbeitung. Mit mehrseitigen Spannvorrichtungen können Bediener mehrere Teile auf einer einzigen Säule montieren und dabei drei oder vier Seiten jedes Teils der Spindel präsentieren, ohne sie erneut zu befestigen. Luft- und Raumfahrtkomponenten mit tiefen Hohlräumen, die in vertikaler Anordnung wie Eimer zum Auffangen von Spänen wirken, entwässern in horizontaler Ausrichtung perfekt. Auch Großbearbeitungsprojekte und schwere Motorblöcke profitieren massiv von diesem Ansatz.
Implementierung eines Das horizontale Bearbeitungszentrum verändert die Art und Weise, wie diese komplexen Teile bearbeitet werden. Anstatt die Maschine ständig anzuhalten, um tiefe Bohrungen in einem Motorblock freizumachen, bohrt sich die horizontale Spindel durch das Material, während die Schwerkraft den Abfall verarbeitet. Diese Fähigkeit macht horizontale Setups zur definitiven Wahl für komplexe, mehrseitige Geometrien, bei denen sonst die gesamte Bearbeitungsstrategie durch Spanfang bestimmt werden würde. Sie können aggressive Schruppdurchgänge programmieren, ohne befürchten zu müssen, dass die Kavität so eng wird, dass die Maschine zum Stillstand kommt.
Überlegungen zur Werkzeugausstattung für horizontale Aufstellungen
Die Werkzeugauswahl ändert sich, wenn die Schwerkraft zu Ihren Gunsten wirkt. Schaftfräser mit hoher Helix verfügen über aggressive Spanwinkel, die dafür sorgen, dass die Späne schnell nach oben und aus dem Schnitt herausgezogen werden. Sie fördern eine hocheffiziente Spanabfuhr und hinterlassen ein hervorragendes Werkstückfinish. Dieser aggressive Zugvorgang erhöht jedoch zwangsläufig die Axialkräfte, was zu einer starken Werkzeugablenkung oder sogar zum Herausziehen des Werkzeugs aus dem Halter führen kann, wenn die Maschine nicht steif ist. Ein Spiralwinkel von 45 Grad oder 50 Grad erzeugt einen erheblichen Zug nach oben auf den Werkzeugschaft.
Die überlegene strukturelle Steifigkeit einer horizontalen Maschine wirkt diesen Durchbiegungsrisiken entgegen. Die massiven Gusseisensäulen und die robuste Spindelkonstruktion absorbieren die erhöhten Axialkräfte, die durch Werkzeuge mit hoher Spirale erzeugt werden. Bediener können diese aggressiven Vollrundwerkzeuge voll ausnutzen, um die Materialabtragsraten zu maximieren. Die Maschine hält das Werkzeug im Totpunkt, sodass die Späne dank der hohen Spiralgeometrie horizontal in den freien Raum ausgeworfen werden können, ohne die Maßgenauigkeit zu beeinträchtigen. Sie können Schrumpfwerkzeughalter verwenden, um den Schaftfräser zusätzlich gegen diese hohen axialen Belastungen zu sichern.
Skalierbarkeit: Integration einer Palettenwechsel-Horizontalmühle
Die Skalierbarkeit in der modernen Fertigung hängt davon ab, dass die Spindel weiterdreht. Integration von a Die Palettenwechsel-Horizontalmühle nutzt die inhärenten Vorteile der Spanabfuhr für eine kontinuierliche, unbeaufsichtigte Fertigung. Wenn die Spänebeseitigung kein Engpass mehr darstellt, kann die Maschine stundenlang unbeaufsichtigt laufen, was die Gesamteffektivität Ihrer Anlage drastisch erhöht.
Der Arbeitsablauf wird stark optimiert. Ein Bediener lädt und entlädt Rohmaterial auf einer Palette außerhalb des Bearbeitungsbereichs. Währenddessen schneidet und entsorgt die Maschine die Späne auf der anderen Palette innerhalb des Gehäuses aggressiv. Sobald der Zyklus beendet ist, werden die Paletten in Sekundenschnelle ausgetauscht. Da die Schwerkraft sicherstellt, dass die Vorrichtungen und Teile frei von Spänen bleiben, erfolgt der automatische Palettenwechsel reibungslos, ohne dass Schmutz die Sitzflächen oder Spannmechanismen beeinträchtigt. Dadurch wird das Risiko eliminiert, dass eine falsch ausgerichtete Palette während eines Werkzeugwechsels zu einem katastrophalen Unfall führt.
Um die Effizienz eines palettierten horizontalen Aufbaus zu maximieren, befolgen Sie diese Befestigungsschritte:
Entwerfen Sie Grabsteinbefestigungen mit offenen Kanälen, die einen ungehinderten Abfluss der Späne nach unten ermöglichen.
Montieren Sie die Teile so nah wie möglich an der Mitte der Palettendrehung, um unnötige Maschinenbewegungen zu minimieren.
Nutzen Sie eine hydraulische oder pneumatische Werkstückspannung, um eine gleichmäßige Spannkraft an allen Teilen des Spannturms sicherzustellen.
Programmieren Sie am Ende des Zyklus eine Hochdruck-Kühlmittelspülung, um den restlichen Staub zu entfernen, bevor die Palette ausgetauscht wird.
ROI und Kompromisse: Lohnt sich die Investition in eine horizontale CNC-Fräsmaschine?
Gesamtwertbeeinflussende Faktoren (konzeptionelle Kompromisse)
Um die Kapitalrendite zu bewerten, müssen die höheren Anfangsinvestitionen mit den langfristigen betrieblichen Einsparungen verglichen werden. A Eine horizontale CNC-Fräsmaschine erfordert eine größere Anfangsinvestition als eine Standard-Vertikalfräse. Diese Kosten werden jedoch schnell durch drastische Verkürzungen der Zykluszeiten, deutlich geringere Kosten für den Werkzeugwechsel und geringere Ausschussraten aufgrund der besseren Oberflächengüte ausgeglichen.
Der wahre finanzielle Vorteil liegt im Durchsatzmultiplikator. Mit der Tombstone-Befestigung können mehrere Teile pro Zyklus bearbeitet werden. Anstatt jeweils ein Teil zu schneiden, könnte eine horizontale Maschine acht, zwölf oder sechzehn Teile auf einem einzigen Grabstein bearbeiten. Dies vervielfacht die Effizienzgewinne einer besseren Spanabfuhr bei einem großen Teilevolumen, sorgt für eine gleichbleibende Qualität und senkt die Kosten pro Teil. Sie erhalten im Wesentlichen die Leistung von drei Vertikalmühlen mit einer einzigen horizontalen Spindel.
Tabelle: Vertikale vs. horizontale Produktionsmetriken
| Produktionsmetrik | Standard-Vertikalmühle | Horizontalmühle mit Palettenwechsler |
|---|---|---|
| Spindelverfügbarkeit | Typischerweise 30 % bis 40 % aufgrund manueller Beladung und Spanbeseitigung. | Aufgrund des Offline-Ladens und automatisierter Zyklen liegt der Wert oft über 85 %. |
| Teile pro Zyklus | Normalerweise 1 bis 2 Teile, abhängig von der Schraubstockkonfiguration. | 8 bis 16+ Teile mit mehrseitigen Tombstone-Befestigungen. |
| Betreiberabhängigkeit | Hoch; erfordert ständige Überwachung und manuelles Eingreifen. | Niedrig; unterstützt unbeaufsichtigte, unbeaufsichtigte Produktionsschichten. |
| Werkzeugverschleißrate | Beschleunigt durch häufiges Nachschneiden der Späne und Hitzestau. | Minimiert durch konsequente Spanabfuhr und thermische Kontrolle. |
Implementierungsrisiken und -minderung: Infrastrukturanforderungen
Horizontale Maschinen erfordern eine sorgfältige Anlagenplanung. Sie haben eine größere Grundfläche und erfordern oft schwerere Stahlbetonfundamente, um das enorme Maschinengewicht und die dynamischen Kräfte des schnellen Palettenwechsels zu tragen. Das Aufstellen einer schweren horizontalen Maschine auf einem dünnen Fertigungsboden kann mit der Zeit zum Absetzen der Maschine und schwerwiegenden Ausrichtungsproblemen führen. Eine Maschine, die aus dem Gleichgewicht gerät, verliert ihre geometrische Genauigkeit, was dazu führt, dass Teile die Prüfung nicht bestehen.
Um dieses Risiko zu mindern, müssen Produktionsleiter eine ROI-Analyse der Grundfläche anstelle eines einfachen Vergleichs der Grundfläche durchführen. Obwohl die Maschine mehr Platz einnimmt, bedeutet ihre Fähigkeit, zwei oder drei Vertikalmühlen zu ersetzen, dass der Umsatz pro Quadratfuß tatsächlich steigt. Das ordnungsgemäße Gießen des Fundaments, das oft eine 12-Zoll-Stahlbetonplatte erfordert, und eine professionelle maschinelle Nivellierung sind nicht verhandelbare Schritte, um sicherzustellen, dass die Ausrüstung ihr strukturelles Potenzial ausschöpft.
Implementierungsrisiken und -minderung: Setup- und Programmierkomplexität
Der Übergang zur horizontalen Bearbeitung bringt eine deutliche Lernkurve mit sich. Programmierer müssen sich an die Spannvorrichtung für Spanntürme, die Verwaltung mehrerer Arbeitsversätze und die Erstellung komplexer 4- oder 5-Achsen-Werkzeugwege gewöhnen. Ein Programmierfehler bei einem voll beladenen Spannturm kann zu einem katastrophalen Absturz führen und teure Vorrichtungen, Werkzeuge und die Maschinenspindel zerstören. Die Verwaltung der Werkzeugabstände rund um einen rotierenden Spannturm erfordert viel Liebe zum Detail.
Um diese Komplexität zu verringern, ist eine Investition in eine fortschrittliche CAM-Softwaresimulation erforderlich. Programmierer müssen jeden Werkzeugweg, jede Sicherheitsebene und jede Palettendrehung in einer virtuellen Umgebung überprüfen, bevor sie G-Code an die Maschine senden. Darüber hinaus ist eine spezielle Bedienerschulung obligatorisch. Bediener müssen verstehen, wie Spannvorrichtungen ordnungsgemäß gereinigt und festgezogen werden, um sicherzustellen, dass während der automatisierten Zyklen keine verstreuten Späne den Sitz der Teile beeinträchtigen.
Best Practices zur Maximierung der Spanabfuhr bei Horizontalfräsern
Optimierung von Kühlmittelsystemen
Auch bei Unterstützung durch die Schwerkraft bleibt die Optimierung der Kühlmittelparameter für Spitzenleistungen von entscheidender Bedeutung. Die Wahl des richtigen Kühlmitteldrucks (PSI) und der richtigen Kühlmittelmenge (GPM) hängt stark vom zu bearbeitenden Material ab. Faserige Materialien wie Aluminium aus der Luft- und Raumfahrtindustrie erfordern ein hohes Volumen, um die durchgehenden Metallbänder abzuwaschen. Spröde Materialien wie Gusseisen, die feinen, abrasiven Staub produzieren, erfordern einen hohen Druck, um die Körnchen aus der Schneidzone zu blasen, bevor sie als Läppmittel auf das Werkzeug wirken.
Die Kühlung durch die Spindel (TSC) ist beim Tieflochbohren und aggressiven Taschenfräsen unbedingt erforderlich. TSC drückt Kühlmittel direkt durch die Mitte des Schneidwerkzeugs und spritzt aus der Spitze. Dadurch wird gewährleistet, dass die Späne vollständig von der Unterseite des Schnitts weggespült werden und sie horizontal aus dem Inneren des Teils gedrückt werden, wo sie durch die Schwerkraft nach unten in den Förderer gezogen werden können. Sie sollten die Kühlmittelfilter regelmäßig überprüfen, um sicherzustellen, dass die TSC-Pumpe bei schweren Schrupparbeiten den maximalen Druck aufrechterhält.
Strategien zur Werkzeugwegprogrammierung
Softwarestrategien müssen die physische Ausrichtung der Maschine ergänzen. Programmierer sollten, wo immer möglich, das Gleichlauffräsen nutzen. Beim Gleichlauffräsen werden die Schnittkräfte in die dickste Stelle des Spans geleitet und verjüngen sich bis zum Nullpunkt. Dadurch entsteht ein sauberer Span, der leicht bricht und abfällt, anstatt zu reiben und übermäßige Hitze zu erzeugen. Beim herkömmlichen Fräsen wird das Material vor dem Schneiden tendenziell gerieben, wodurch dünne, zähe Späne entstehen, die schwerer abzutransportieren sind.
Adaptive Clearing-Werkzeugwege sind bei horizontalen Setups äußerst effektiv. Diese Werkzeugwege sorgen für eine konstante radiale Spanlast, verhindern eine Überlastung des Werkzeugs und sorgen für einen gleichmäßigen, beherrschbaren Spanstrom. Programmierer müssen Tauchschnitte nach Möglichkeit vermeiden. Durch das Eintauchen werden Späne direkt unter dem Werkzeug aufgefangen. Verwenden Sie stattdessen spiralförmige Rampen oder vorgebohrte Eintrittslöcher, um einen kontinuierlichen Spanfluss aufrechtzuerhalten und die empfindlichen Unterkanten der Schaftfräser zu schützen.
Bevor ein neues Programm in einem horizontalen Setup ausgeführt wird, sollten Programmierer die folgende Checkliste überprüfen:
Stellen Sie sicher, dass alle Rückzugsebenen den maximalen Schwenkdurchmesser des voll beladenen Spannturms überschreiten.
Stellen Sie sicher, dass die adaptiven Räumwerkzeugwege einen konsistenten radialen Eingriff aufrechterhalten, um eine Spanverdünnung zu verhindern.
Stellen Sie sicher, dass die Kühlmittelzufuhr durch die Spindel speziell für Tiefbohr- und Taschenfräszyklen aktiviert wird.
Stellen Sie sicher, dass die spiralförmigen Eintrittswinkel die Empfehlungen des Herstellers für den jeweiligen Schaftfräser nicht überschreiten.
Simulieren Sie die gesamte Rotationssequenz der Palette, um sicherzustellen, dass es zwischen dem Werkzeughalter und der Vorrichtung zu keiner Beeinträchtigung kommt.
Abschluss
Während vertikale Fräsmaschinen Flexibilität für einfache, einseitige Bearbeitungen bieten, ist die horizontale Fräsmaschine die definitive Wahl für die Produktion großer Stückzahlen, großer Stückzahlen und komplexer Teile. Wenn die Spanabfuhr die Zykluszeit, die Schnittstabilität und die Werkzeuglebensdauer bestimmt, bietet die Nutzung der Schwerkraft einen unschlagbaren mechanischen Vorteil. Durch die sofortige Entfernung von Spänen schützen horizontale Aufbauten die Werkzeuge, sorgen für thermische Stabilität und garantieren makellose Oberflächen.
Erwägen Sie, eine horizontale Maschine in die engere Auswahl zu nehmen, wenn Ihre Ausschussrate aufgrund einer schlechten Oberflächenbeschaffenheit die akzeptablen Grenzen überschreitet, wenn Sie große Mengen an abrasivem Gusseisen oder gummiartigem Aluminium verarbeiten oder wenn Ihre Produktionsziele eine Produktion ohne Beleuchtung und auf Paletten erfordern. Der Übergang von der reaktiven Spanbeseitigung zur proaktiven, physikgesteuerten Evakuierung verändert die Effizienz in der Werkstatt grundlegend.
Um die Optimierung Ihrer Produktionskapazitäten voranzutreiben, führen Sie die folgenden Schritte aus:
Vereinbaren Sie eine technische Beratung mit einem Anwendungstechniker, um Ihre problematischsten Teilegeometrien zu überprüfen.
Fordern Sie eine umfassende Zeitstudie an, um Ihre aktuellen vertikalen Zykluszeiten mit einem horizontalen Tombstone-Aufbau zu vergleichen.
Bewerten Sie die Grundfläche und die Fundamentspezifikationen Ihrer Einrichtung, um sich auf eine horizontale Maschinenaufstellfläche vorzubereiten.
Überprüfen Sie Ihren aktuellen Werkzeugbestand, um die Kompatibilität mit Hochgeschwindigkeitsstrategien für die horizontale Spanabfuhr sicherzustellen.
FAQ
F: Wie verhindert eine Horizontalfräsmaschine das Nachschneiden von Spänen?
A: Die Schwerkraft zieht die Späne auf natürliche Weise vom Schneidwerkzeug und Werkstück weg. Dadurch wird verhindert, dass sich Metallspäne in Taschen verfangen und erneut von der Spindel getroffen werden. Durch die Freihaltung der Schneidzone schützt die Maschine sowohl die Werkzeugkanten als auch das Endprodukt vor mechanischer Beschädigung.
F: Warum ist die Spanabfuhr entscheidend für die Werkzeuglebensdauer in einer horizontalen CNC-Fräsmaschine?
A: Eingeklemmte Späne verursachen mechanische Stöße an den Schneidkanten, wodurch Einsätze abplatzen oder solide Rundwerkzeuge zerbrechen. Sie speichern auch starke Hitze, die die Werkzeugbeschichtungen schnell abbaut. Durch eine effiziente Evakuierung werden diese Wärme und physikalischen Störungen entfernt, sodass die Werkzeuge ihre maximale technische Lebensdauer erreichen können.
F: Kann eine Palettenwechsel-Horizontalmühle unbeaufsichtigt laufen?
A: Ja. Zuverlässige, schwerkraftunterstützte Späneabfuhr in Kombination mit automatisierten Palettenwechslern ermöglicht eine sichere Fertigung ohne Unterbrechung. Da die Späne auf natürliche Weise abfallen, ist zwischen den Zyklen keine manuelle Spänebeseitigung oder Bedienereingriffe erforderlich, sodass eine kontinuierliche Produktion möglich ist.
F: Benötige ich bei einem horizontalen Bearbeitungszentrum eine Kühlmittelzufuhr durch die Spindel?
A: Obwohl die Schwerkraft einen enormen Vorteil bietet, wird eine Kühlmittelzufuhr durch die Spindel dennoch dringend empfohlen. Beim Tieflochbohren und aggressiven Taschenfräsen spült TSC die Späne aktiv vollständig aus dem Teileinneren und stellt so sicher, dass keine Rückstände in blinden Merkmalen eingeschlossen bleiben.
F: Wie wirkt sich die Spanabfuhr auf die Oberflächengüte beim Horizontalfräsen aus?
A: Das Entfernen der Späne verhindert, dass diese über die frisch bearbeitete Oberfläche schleifen. Dadurch werden Kratzer, Furchen und schlechte Ra-Messwerte vermieden. Durch die gleichmäßige Spanabfuhr wird sichergestellt, dass das Werkzeug nur das Grundmaterial schneidet, was jedes Mal zu einer glatten, hochwertigen Oberfläche führt.
F: Sind Schaftfräser mit hoher Helix besser für das horizontale Fräsen geeignet?
A: High-Helix-Werkzeuge ziehen Späne effizient heraus, was perfekt zu horizontalen Aufbauten passt. Während sie einer erhöhten Durchbiegung ausgesetzt sein können, bewältigt die inhärente strukturelle Steifigkeit eines horizontalen Bearbeitungszentrums problemlos die erhöhten axialen Kräfte, was zu hervorragenden Oberflächengüten der Teile führt.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


