



La fabricación discreta esconde una enorme pérdida de rentabilidad en el taller: el tiempo de inactividad del husillo. Cada minuto que una máquina espera a que un operador cargue una pieza, ajuste un accesorio o inspeccione una característica es un minuto de pérdida de ingresos. El mecanizado de piezas complejas tradicionalmente requiere mover piezas de trabajo entre diferentes máquinas. Este enfoque fragmentado crea graves cuellos de botella en los accesorios, introduce errores de apilamiento de tolerancia e infla los costos laborales. Los propietarios de tiendas y jefes de producción se enfrentan a una evaluación técnica. ¿Invertir en una arquitectura de máquina combinada produce un mayor retorno de la inversión a través de una reducción inmediata de la configuración? ¿O un diseño de piso tradicional que utiliza máquinas separadas ofrece una mejor escalabilidad y mitigación de riesgos? Necesitamos evaluar si la combinación de estos procesos optimiza la utilización del husillo mejor que mantenerlos separados. La elección correcta depende del volumen de producción, la complejidad de las piezas y las limitaciones de las instalaciones.
Conclusiones clave
Discrepancia de utilización: Las bases de la industria muestran que los VMC tradicionales tienen un promedio de utilización del husillo del 25 % debido al tiempo de inactividad de la configuración, mientras que los HMC pueden alcanzar hasta un 85 % de utilización. Traducido a un turno estándar de 8 horas, un HMC corta durante 6,8 horas, mientras que un VMC corta durante solo 2 horas.
La ventaja híbrida: una máquina CNC vertical horizontal combinada permite el mecanizado de cinco lados en una sola configuración, lo que reduce drásticamente los costos de los accesorios y el tiempo de manipulación de piezas.
Capital versus gastos operativos: si bien los VMC separados ofrecen costos iniciales más bajos, los costos operativos a largo plazo de múltiples configuraciones a menudo eclipsan el CapEx inicial de un sistema HMC híbrido o dedicado.
Restricciones de las instalaciones: el espacio, la experiencia en programación del operador y la física de evacuación de virutas dictan la viabilidad de combinar o separar procesos de mecanizado.
El dilema del tiempo de preparación: definición de criterios de éxito para centros de mecanizado
Comprender el costo real de una configuración requiere mirar más allá del simple acto de sujetar una pieza. Una configuración completa abarca el desmontaje del trabajo anterior, la alineación de los accesorios, la carga de herramientas y la inspección del primer artículo. Considere la mecánica de una configuración de tornillo de banco estándar. El operador limpia la mesa, piedra la superficie para eliminar las rebabas, atornilla el tornillo de banco y barre la mandíbula sólida con un indicador de cuadrante para asegurarse de que esté perfectamente paralela al eje de la máquina. Este proceso por sí solo consume un tiempo valioso. Si el trabajo requiere mandíbulas blandas personalizadas, agregue otra hora para fresar el perfil. Durante toda esta secuencia, el husillo permanece inactivo. Los husillos inactivos no generan ingresos. Cuando los operadores pasan horas marcando prensas o indicando mesas giratorias, la producción se detiene. El objetivo es maximizar el tiempo que la herramienta de corte realmente ataca el material. Lograr importantes La reducción de la configuración del CNC se correlaciona directamente con una mayor rentabilidad y una entrega de piezas más rápida.
Mover una pieza de una máquina a otra introduce errores geométricos compuestos conocidos como apilamiento de tolerancias. Cada vez que suelta una pieza de trabajo, pierde su referencia de referencia original. Volver a sujetar la pieza en una máquina secundaria requiere establecer un nuevo punto cero. Incluso los ciclos de palpación más precisos y los sistemas de sujeción de punto cero de alta calidad presentan desviaciones microscópicas. Cuando una pieza requiere tres o cuatro operaciones separadas en varias máquinas, estas pequeñas desviaciones se acumulan. Con el tiempo, la característica final puede quedar fuera de tolerancia en relación con la primera característica. Mantener la pieza sujeta en un único dispositivo elimina este riesgo por completo.
Evaluar el éxito de las máquinas herramienta requiere métricas estrictas. No se puede medir el éxito simplemente mirando el precio de compra inicial de la máquina. En su lugar, establezca líneas de base utilizando el porcentaje de tiempo de ejecución del husillo, el costo por pieza y el tiempo del ciclo de piso a piso. El tiempo de piso a piso mide la duración total desde que se recoge el material en bruto hasta que se coloca una pieza terminada. Esta métrica expone los retrasos ocultos del manejo y preparación de piezas. Al centrarse en la utilización del husillo y los tiempos de ciclo, se obtiene una imagen realista de cómo se desempeñan las diferentes arquitecturas de máquinas en un entorno de producción real.
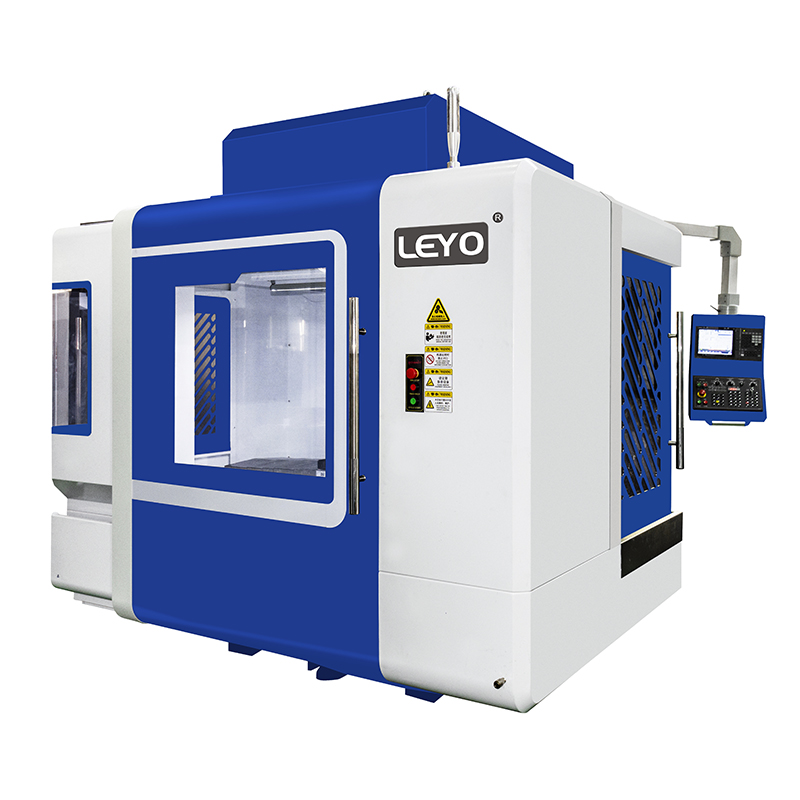
Evaluación del centro de mecanizado vertical horizontal combinado
un combinado El centro de mecanizado vertical horizontal fusiona dos orientaciones de corte distintas en una sola plataforma. Esta arquitectura normalmente utiliza un cabezal de husillo articulado o una mesa de muñón universal. El cabezal articulado gira físicamente para acercarse a la pieza de trabajo desde arriba o desde un lado. Alternativamente, una mesa de muñón inclina y gira la pieza de trabajo para presentar diferentes caras a un husillo fijo. Ambos diseños apuntan a consolidar operaciones. Permiten que la máquina realice desbaste pesado y acabados complejos sin necesidad de que el operador abra las puertas y manipule la pieza.
La capacidad principal que impulsa esta arquitectura es mecanizado de cinco caras . Acceder a cinco lados de una pieza prismática con una sola sujeción elimina configuraciones secundarias y terciarias. Cargas el bloque sin formato una vez. La máquina fresa la parte superior, luego gira el cabezal o la mesa para taladrar y roscar los cuatro lados. Este enfoque hecho en uno reduce drásticamente la consolidación de accesorios. En lugar de comprar o construir tres soluciones de sujeción de piezas independientes, solo necesita una. Esta capacidad reduce el espacio físico de su inventario de herramientas y simplifica la programación de trabajos.
Veamos la mecánica de un cabezal articulado. Estos cabezales suelen utilizar un pivote que oscila 90 grados o más. Cuando está bloqueado en posición vertical, funciona como un molino estándar. Cuando se gira horizontalmente, puede perforar agujeros profundos en los lados de la carcasa de la transmisión. Esta flexibilidad es incomparable. Sin embargo, las realidades de la implementación requieren una consideración cuidadosa. Estas máquinas híbridas conllevan un elevado gasto de capital inicial. La mecánica interna es muy compleja. La complejidad cinemática introduce posibles compensaciones de rigidez en comparación con las máquinas dedicadas de orientación de un solo husillo.
Un cabezal articulado contiene múltiples puntos de pivote, cojinetes y engranajes. Si bien es muy preciso, es posible que no absorba cortes interrumpidos pesados con tanta eficacia como una fundición de husillo horizontal fija y masiva. Si está acaparando acero 4140 preendurecido o Inconel, la vibración puede transferirse a través de las juntas de pivote, lo que podría provocar vibraciones o desgaste prematuro de la herramienta. Debe sopesar las enormes ganancias en la reducción de la configuración con las limitaciones potenciales en las tasas de eliminación de materia prima para aleaciones exóticas. Para el aluminio y el acero dulce, la rigidez rara vez es un problema.
Evaluación de centros de mecanizado verticales y horizontales separados
Muchas instalaciones se basan en una estrategia tradicional de piso dividido. Envían trabajos de desbaste o sencillos a máquinas verticales y envían trabajos complejos o de alta producción a máquinas horizontales. Este enfoque aprovecha las fortalezas específicas de cada plataforma. Mantiene los costos de capital manejables mientras se mantiene un flujo constante de trabajo. Sin embargo, también crea fricciones logísticas. La gestión de dos tipos distintos de máquinas requiere equilibrar las cargas de trabajo, organizar el inventario y garantizar que los operadores estén disponibles para mover piezas entre departamentos.
lo tradicional El centro de mecanizado vertical sigue siendo un elemento básico en los talleres de trabajo. Ofrece una alta asequibilidad, facilidad de mantenimiento y un tamaño más reducido. Los VMC destacan en el mecanizado de geometrías más simples y placas planas. Los operadores los encuentran accesibles y fáciles de configurar para trabajos rápidos y únicos. El área de trabajo está justo frente al operador, lo que facilita indicar un tornillo de banco o barrer un orificio. Los cambios de herramientas son sencillos y las herramientas estándar son omnipresentes y económicas.
Sin embargo, las limitaciones son severas para piezas complejas. El husillo desciende desde arriba. Las virutas se acumulan en el interior de bolsas y cavidades profundas. Los operadores deben intervenir manualmente para voltear las piezas para operaciones secundarias. Si estás cortando una cavidad profunda en un bloque de aluminio, las virutas no tienen adónde ir. Se sientan en el bolsillo. La cortadora vuelve a cortar esas virutas, lo que destruye el acabado de la superficie y rompe las fresas. Hay que aplicar refrigerante o aire a alta presión para limpiar la zona, lo cual es complicado e ineficiente. Esta intervención manual constante conduce directamente al punto de referencia de la industria de aproximadamente un 25 % de utilización del husillo.
Por el contrario, el El centro de mecanizado horizontal domina la producción de gran volumen. Los HMC utilizan fijaciones tipo tombstone, lo que permite a los operadores montar varias piezas en una sola columna. Los grupos de paletas integrados permiten a los operadores cargar material en bruto fuera de la máquina mientras el husillo corta las piezas en el interior. Este procesamiento paralelo aumenta el tiempo de actividad del husillo hacia el 85%. Puedes cargar una lápida con dieciséis partes diferentes, presionar el inicio del ciclo y marcharte.
Además, la física de la evacuación de virutas favorece en gran medida el corte horizontal. La gravedad aleja las virutas de la pieza de trabajo de forma natural. Cuando se hace un agujero horizontalmente, las virutas se caen. Esto evita el recorte de viruta, prolonga la vida útil de la herramienta y permite que la máquina funcione más rápido y durante más tiempo que una contraparte vertical. Puede aumentar las velocidades de avance porque no le preocupa el empaquetado de virutas.
Inevitablemente surgen cuellos de botella en el flujo de trabajo al enrutar piezas entre máquinas separadas. Debe mapear la fricción logística de programar, preparar y mover el inventario de trabajos en progreso. Una pieza terminada en una máquina vertical no puede ingresar inmediatamente a la máquina horizontal si esa máquina está ejecutando otro trabajo. La pieza se encuentra sobre un carro. Espera. Este tiempo de espera aumenta los plazos de entrega y inmoviliza efectivo en productos sin terminar. La gestión de este flujo requiere sistemas ERP sólidos y una coordinación precisa en el taller.
Evaluación directa: características-resultados
Comparar estas arquitecturas requiere observar cómo las características de la máquina se traducen en resultados de producción tangibles. La decisión afecta todos los aspectos del taller, desde la capacitación de los operadores hasta el diseño de las instalaciones. Evaluación
| métrica | Máquina híbrida combinada | Combinación VMC + HMC separada |
|---|---|---|
| Inversión inicial | Alto gasto de capital en una sola máquina. | Divida la inversión en dos activos separados. |
| Utilización del husillo | Muy alto debido al procesamiento de configuración única. | VMC bajo (~25%), HMC alto (~85%). |
| Tiempo de configuración | Mínimo. Capacidad todo en uno. | Alto. Requiere múltiples desmontajes y alineaciones. |
| Complejidad del mantenimiento | Alto. Cabezales o muñones articulados complejos. | Moderado. Componentes estandarizados en dos máquinas. |
| Manejo de piezas | Bajo. El operador carga una vez, descarga una vez. | Alto. Movimiento constante de WIP entre estaciones. |
| Evacuación de virutas | Variable según la orientación de la cabeza. | Pobre en VMC, excelente en HMC. |
El tiempo de preparación y el manejo de piezas representan las diferencias operativas más significativas. A La máquina CNC vertical horizontal se basa en la filosofía 'hecho en uno'. Elimina la intervención manual necesaria para soltar, limpiar, voltear y volver a sujetar la pieza de trabajo. En un escenario de enrutamiento separado, el operador debe mover físicamente la pieza del VMC al HMC. Deberán limpiar el útil, cargar la pieza, indicarla y realizar nuevamente una inspección del primer artículo. Esta intervención manual introduce errores humanos y detiene la producción.
Los requisitos de espacio e instalaciones también dictan la selección de la máquina. Una máquina combinada requiere una huella mayor que una sola máquina vertical. Sin embargo, generalmente consume menos espacio total que albergar una máquina vertical y una horizontal simultáneamente. También debe tener en cuenta las áreas de preparación necesarias para máquinas independientes. Los carros que contienen inventario de trabajos en progreso ocupan valiosos metros cuadrados. La consolidación de operaciones en una sola máquina despeja los pasillos y mejora el flujo general de las instalaciones.
La escalabilidad y la integración de la automatización difieren entre los dos enfoques. Las máquinas horizontales dedicadas se integran perfectamente con sistemas de fabricación masivos y flexibles y grupos de múltiples paletas. Están diseñados para una fabricación sin luces. Las máquinas híbridas combinadas también pueden utilizar cambiadores de paletas, pero su cinemática compleja a veces hace que el cuidado de las máquinas robóticas sea más desafiante. Debes evaluar con qué facilidad cada configuración se adapta a tu estrategia de automatización a largo plazo.
Riesgos de implementación y mitigación
La adopción de arquitecturas de mecanizado avanzadas introduce riesgos específicos. La complejidad de la programación representa un obstáculo importante. Programar de forma segura una máquina con cabezales articulados o muñones complejos requiere un software CAM avanzado y postprocesadores impecables. No se aplican las técnicas de programación estándar de 3 ejes. Los programadores deben gestionar vectores de herramientas, límites de ejes giratorios y planos de separación complejos. La experiencia del operador necesaria para ejecutar estos programas es significativamente mayor. Un accidente en una máquina híbrida de ejes múltiples es catastrófico e increíblemente costoso de reparar. No se puede simplemente alejar la máquina si una herramienta está enterrada en una pieza en un ángulo compuesto.
Se deben evaluar los riesgos de mantenimiento y de punto único de falla. Si una máquina híbrida combinada deja de funcionar, toda la producción de esa pieza específica se detiene inmediatamente. Pierde sus capacidades de desbaste y acabado simultáneamente. Compare esto con la redundancia de tener máquinas separadas. Si una máquina vertical se estropea, a menudo se puede dirigir el trabajo a otra máquina vertical situada en el suelo. Además, el mantenimiento de máquinas verticales estándar es sencillo. El mantenimiento de los cabezales híbridos articulados requiere técnicos especializados y costosos cartuchos de repuesto.
Las estrategias de mitigación garantizan una implementación fluida. La formación cruzada de operadores no es negociable. No confíe en un solo técnico de instalación para comprender la compleja cinemática de su nueva máquina. Invierta mucho en software avanzado de simulación de trayectorias de herramientas. La simulación detecta colisiones en el entorno digital antes de que destruyan los husillos físicos. Establecer programas sólidos de mantenimiento preventivo. Verifique periódicamente las alineaciones de los muñones y el juego del eje giratorio para mantener la precisión geométrica requerida para el mecanizado de múltiples lados.
Marco de decisión: alinear la arquitectura de la máquina con los modelos de producción
Los entornos y talleres de trabajo con gran diversidad y bajo volumen enfrentan desafíos únicos. Rara vez ejecutan la misma pieza durante semanas seguidas. Cambian de trabajo diariamente o incluso cada hora. En estos entornos, la flexibilidad y el cambio rápido son primordiales. La capacidad de dejar caer un bloque de material en una máquina y golpear cinco lados sin construir accesorios personalizados justifica el costo de una máquina híbrida combinada. La reducción de la configuración se traduce directamente en la obtención de trabajos más diversos cada semana.
La producción de alto volumen y baja mezcla requiere un enfoque diferente. Cuando se fabrican miles de componentes idénticos, las tasas de eliminación de materia prima y la confiabilidad absoluta dictan el éxito. Las máquinas horizontales dedicadas siguen siendo el estándar para tiradas de producción continua. Sus enormes piezas fundidas proporcionan una rigidez superior. Su gestión de viruta asistida por gravedad evita el recorte durante el desbaste intenso. En estos escenarios, las máquinas verticales apoyan perfectamente las líneas horizontales al manejar operaciones secundarias simples o preparar el material en bruto antes de que ingrese al grupo de paletas automatizado.
Conclusión
Realice un estudio de tiempos de las diez piezas mecanizadas con más frecuencia para calcular los costos de instalación actuales versus los tiempos de ciclo híbrido proyectados.
Solicite cortes de prueba físicos a los fabricantes de máquinas herramienta utilizando el material y la geometría de su pieza específica para verificar la rigidez.
Exija simulaciones CAM detalladas al fabricante para confirmar la autorización, el alcance y los tiempos de ciclo reales antes de la compra.
Realice una auditoría de utilización del husillo en su taller actual para identificar las ubicaciones exactas de los cuellos de botella.
Evalúe las capacidades actuales de su software CAM y los niveles de habilidad del programador para garantizar la preparación para trayectorias de herramientas de múltiples ejes.
Preguntas frecuentes
P: ¿Cuál es la principal diferencia entre un centro de mecanizado vertical y horizontal?
R: La diferencia fundamental es la orientación del husillo. Una máquina vertical hunde la herramienta de corte desde arriba, mientras que una máquina horizontal corta desde un lado. Esta orientación tiene un gran impacto en la evacuación de virutas, ya que la gravedad aleja las virutas de los cortes horizontales. También dicta los estilos de fijación, con máquinas horizontales que utilizan lápidas de múltiples lados para un mayor rendimiento.
P: ¿Cómo logra una máquina CNC vertical horizontal el mecanizado de cinco lados?
R: Estas máquinas utilizan cabezales de husillo articulados, mesas giratorias o muñones universales. Estos mecanismos manipulan la pieza de trabajo o el propio husillo. Al girar la pieza o inclinar la herramienta de corte, la máquina puede acceder a la parte superior y a los cuatro lados de un bloque prismático sin necesidad de que el operador suelte y reposicione el material.
P: ¿Por qué la utilización del husillo de VMC suele ser menor que la utilización de HMC?
R: Las máquinas verticales requieren mucho tiempo de configuración manual e intervención del operador. Los operadores deben detener la máquina para limpiar las virutas, soltar la pieza, girarla y volver a indicar el dispositivo para operaciones secundarias. También carecen de cambiadores de palets integrados de serie. Esta parada constante da como resultado aproximadamente dos horas de tiempo de corte real por turno de ocho horas.
P: ¿Un centro de mecanizado vertical horizontal ahorra espacio?
R: Sí, en un flujo de trabajo consolidado. Si bien una sola máquina híbrida es generalmente más grande que una máquina vertical estándar, requiere menos espacio total que albergar tanto una máquina vertical como una horizontal. También elimina la necesidad de grandes áreas de preparación y carros utilizados para mantener el inventario de trabajos en progreso entre máquinas separadas.
P: ¿Qué configuración de máquina ofrece la mejor reducción de la configuración del CNC?
R: Las máquinas híbridas combinadas ofrecen la mayor reducción de configuración por pieza compleja individual al permitir el procesamiento hecho en uno. Sin embargo, las máquinas horizontales dedicadas ofrecen la mejor reducción de la configuración en lotes grandes y de gran volumen porque los operadores pueden cargar docenas de piezas en accesorios de lápida fuera de la máquina mientras el husillo continúa cortando.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


