



Hinter der diskreten Fertigung verbirgt sich ein massiver Rentabilitätsverlust in der Fertigung: Spindelstillstandszeiten. Jede Minute, in der eine Maschine darauf wartet, dass ein Bediener ein Teil lädt, eine Vorrichtung einstellt oder ein Merkmal prüft, ist eine Minute entgangener Einnahmen. Die Bearbeitung komplexer Teile erfordert traditionell den Transport von Werkstücken zwischen verschiedenen Maschinen. Dieser fragmentierte Ansatz führt zu erheblichen Engpässen bei den Vorrichtungen, führt zu Fehlern bei der Toleranzstapelung und erhöht die Arbeitskosten. Ladenbesitzer und Produktionsleiter stehen vor einer technischen Bewertung. Erzielt die Investition in eine kombinierte Maschinenarchitektur eine höhere Kapitalrendite durch sofortige Rüstreduzierung? Oder bietet ein herkömmlicher Grundriss mit separaten Maschinen eine bessere Skalierbarkeit und Risikominderung? Wir müssen bewerten, ob die Kombination dieser Prozesse die Spindelauslastung besser optimiert, als sie getrennt zu halten. Die richtige Wahl hängt von Ihrem Produktionsvolumen, der Teilekomplexität und den Anlagenbeschränkungen ab.
Wichtige Erkenntnisse
Auslastungsdiskrepanz: Industriestandards zeigen, dass herkömmliche VMCs aufgrund von Einrichtungsausfallzeiten eine durchschnittliche Spindelauslastung von 25 % erreichen, während HMCs eine Auslastung von bis zu 85 % erreichen können. Umgerechnet auf eine normale 8-Stunden-Schicht beträgt die Arbeitszeit einer HMC 6,8 Stunden, während eine VMC lediglich 2 Stunden leistet.
Der Hybrid-Vorteil: Eine kombinierte vertikale horizontale CNC-Maschine ermöglicht die fünfseitige Bearbeitung in einer einzigen Aufspannung, wodurch die Vorrichtungskosten und die Teilehandhabungszeit drastisch reduziert werden.
Kapital vs. Betriebskosten: Während separate VMCs niedrigere Vorabkosten bieten, übertreffen die langfristigen Betriebskosten mehrerer Setups häufig die anfänglichen Investitionskosten eines Hybrid- oder dedizierten HMC-Systems.
Einschränkungen der Anlage: Platzbedarf, Programmierkenntnisse des Bedieners und Physik der Spanabfuhr bestimmen die Machbarkeit der Kombination von Bearbeitungsprozessen gegenüber deren Trennung.
Das Rüstzeitdilemma: Erfolgskriterien für Bearbeitungszentren definieren
Um die tatsächlichen Kosten einer Einrichtung zu verstehen, muss man über den einfachen Vorgang des Einspannens eines Teils hinausschauen. Eine vollständige Einrichtung umfasst den Abbau des vorherigen Auftrags, die Ausrichtung der Vorrichtung, das Laden der Werkzeuge und die Erstmusterprüfung. Betrachten Sie die Mechanik eines Standard-Schraubstockaufbaus. Der Bediener reinigt den Tisch, schleift die Oberfläche ab, um Grate zu entfernen, schraubt den Schraubstock fest und überprüft die massive Backe mit einer Messuhr, um sicherzustellen, dass sie perfekt parallel zur Maschinenachse ist. Allein dieser Vorgang kostet wertvolle Zeit. Wenn für die Arbeit kundenspezifische weiche Backen erforderlich sind, fügen Sie eine weitere Stunde zum Fräsen des Profils hinzu. Während dieser gesamten Sequenz bleibt die Spindel im Leerlauf. Leerlaufspindeln generieren keinen Umsatz. Wenn Bediener Stunden damit verbringen, Schraubstöcke einzustellen oder Drehtische anzuzeigen, kommt es zu Produktionsstillständen. Das Ziel besteht darin, die Zeit zu maximieren, in der das Schneidwerkzeug tatsächlich mit dem Material in Kontakt kommt. Bedeutendes erreichen Die Reduzierung der CNC-Einrichtung steht in direktem Zusammenhang mit einer höheren Rentabilität und einer schnelleren Teilelieferung.
Beim Verschieben eines Teils von einer Maschine auf eine andere kommt es zu geometrischen Fehlern, die als Toleranzstapelung bezeichnet werden. Jedes Mal, wenn Sie ein Werkstück ausspannen, verlieren Sie Ihren ursprünglichen Bezugspunkt. Das Umspannen des Teils auf einer Sekundärmaschine erfordert die Festlegung eines neuen Nullpunkts. Selbst präziseste Antastzyklen und hochwertige Nullpunktspannsysteme weisen mikroskopische Abweichungen auf. Wenn ein Teil drei oder vier separate Arbeitsgänge auf mehreren Maschinen erfordert, summieren sich diese winzigen Abweichungen. Letztendlich kann es sein, dass das endgültige Merkmal im Vergleich zum ersten Merkmal außerhalb der Toleranz liegt. Durch die Einspannung des Teils in einer einzigen Vorrichtung wird dieses Risiko vollständig eliminiert.
Die Bewertung des Erfolgs von Werkzeugmaschinen erfordert strenge Maßstäbe. Sie können den Erfolg nicht allein anhand des anfänglichen Maschinenkaufpreises messen. Legen Sie stattdessen Basiswerte anhand der prozentualen Spindellaufzeit, der Kosten pro Teil und der Zykluszeit von Etage zu Etage fest. Die Floor-to-Floor-Zeit misst die Gesamtdauer von der Abholung des Rohmaterials bis zur Ablage eines fertigen Teils. Diese Metrik deckt die versteckten Verzögerungen bei der Teilehandhabung und -bereitstellung auf. Indem Sie sich auf die Spindelauslastung und Zykluszeiten konzentrieren, erhalten Sie ein realistisches Bild davon, wie verschiedene Maschinenarchitekturen in einer realen Produktionsumgebung funktionieren.
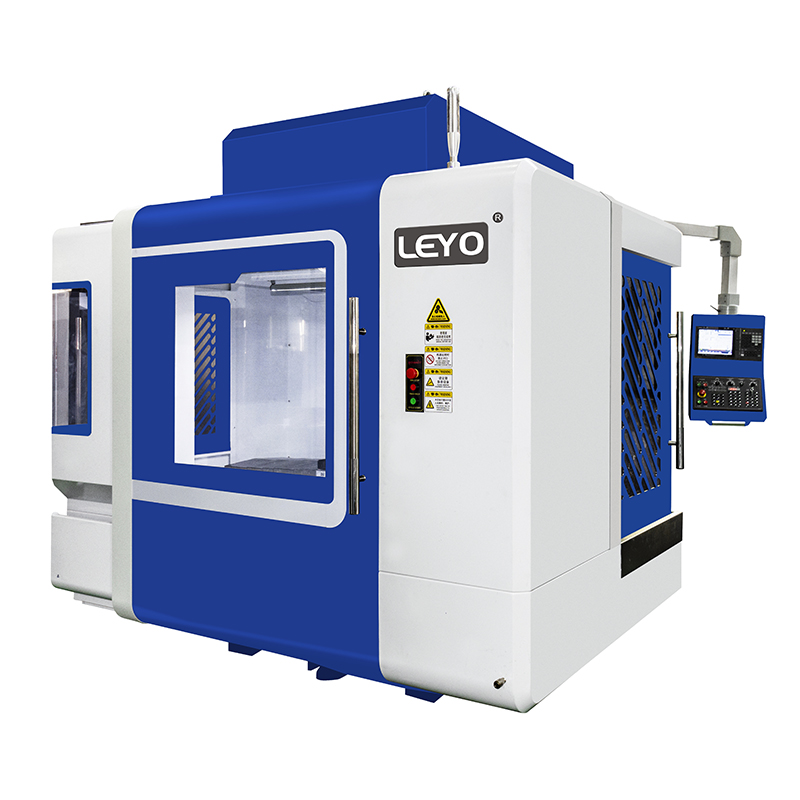
Bewertung des kombinierten vertikalen horizontalen Bearbeitungszentrums
Eine kombinierte Das vertikale horizontale Bearbeitungszentrum vereint zwei unterschiedliche Schnittrichtungen auf einer einzigen Plattform. Bei dieser Architektur kommt typischerweise ein Gelenkspindelkopf oder ein Universal-Drehzapfentisch zum Einsatz. Der Gelenkkopf dreht sich physisch, um sich dem Werkstück von oben oder von der Seite zu nähern. Alternativ kippt und dreht ein Drehzapfentisch das Werkstück, um einer festen Spindel verschiedene Flächen zu präsentieren. Beide Entwürfe zielen auf eine Konsolidierung der Betriebsabläufe ab. Sie ermöglichen es der Maschine, schwere Schrupparbeiten und komplizierte Schlichtbearbeitungen durchzuführen, ohne dass der Bediener die Türen öffnen und das Teil handhaben muss.
Die Hauptfähigkeit dieser Architektur ist Fünfseitenbearbeitung . Durch den Zugriff auf fünf Seiten eines prismatischen Teils in einer Aufspannung entfallen sekundäre und tertiäre Einstellungen. Sie laden den Rohblock einmal. Die Maschine fräst die Oberseite und dreht dann den Kopf oder Tisch, um an den vier Seiten zu bohren und Gewinde zu schneiden. Dieser „Done-in-one“-Ansatz reduziert die Gerätekonsolidierung drastisch. Anstatt drei separate Spannlösungen zu kaufen oder zu bauen, benötigen Sie nur eine. Diese Funktion verringert den physischen Platzbedarf Ihres Werkzeugbestands und vereinfacht die Auftragsplanung.
Schauen wir uns die Mechanik eines beweglichen Kopfes an. Diese Köpfe verwenden oft einen Drehpunkt, der um 90 Grad oder mehr schwenkt. Wenn es in der vertikalen Position verriegelt ist, funktioniert es wie eine Standardmühle. Wenn es horizontal geschwenkt wird, kann es tiefe Löcher in die Seiten eines Getriebegehäuses bohren. Diese Flexibilität ist unübertroffen. Allerdings müssen die Umsetzungsrealitäten sorgfältig geprüft werden. Diese Hybridmaschinen sind mit hohen Anfangsinvestitionen verbunden. Die innere Mechanik ist hochkomplex. Die kinematische Komplexität führt zu potenziellen Kompromissen bei der Steifigkeit im Vergleich zu dedizierten Maschinen mit Einzelspindelausrichtung.
Ein Gelenkkopf enthält mehrere Drehpunkte, Lager und Zahnräder. Obwohl es sehr präzise ist, absorbiert es schwere, unterbrochene Schnitte möglicherweise nicht so effektiv wie ein massives, feststehendes horizontales Spindelgussteil. Wenn Sie vorgehärteten 4140-Stahl oder Inconel verwenden, können sich die Vibrationen auf die Drehgelenke übertragen und möglicherweise Rattern oder vorzeitigen Werkzeugverschleiß verursachen. Sie müssen die enormen Vorteile bei der Rüstreduzierung gegen die potenziellen Einschränkungen bei den Rohmaterialentfernungsraten für exotische Legierungen abwägen. Bei Aluminium und Weichstahl ist die Steifigkeit selten ein Problem.
Bewertung separater vertikaler und horizontaler Bearbeitungszentren
Viele Einrichtungen setzen auf eine traditionelle Split-Floor-Strategie. Sie leiten Schrupparbeiten oder einfache Arbeiten an vertikale Maschinen weiter und senden komplexe oder hochproduktive Arbeiten an horizontale Maschinen. Dieser Ansatz nutzt die spezifischen Stärken jeder Plattform. Es hält die Kapitalkosten überschaubar und sorgt gleichzeitig für einen gleichmäßigen Arbeitsfluss. Allerdings entstehen dadurch auch logistische Reibungsverluste. Die Verwaltung zweier unterschiedlicher Maschinentypen erfordert den Ausgleich der Arbeitslasten, die Bereitstellung des Lagerbestands und die Sicherstellung, dass Bediener für den Transport von Teilen zwischen den Abteilungen verfügbar sind.
Das Traditionelle Vertikale Bearbeitungszentren bleiben ein fester Bestandteil in Lohnfertigern. Es bietet eine hohe Erschwinglichkeit, einfache Wartung und einen geringeren Platzbedarf. VMCs zeichnen sich durch die Bearbeitung einfacherer Geometrien und flacher Platten aus. Für den Bediener sind sie zugänglich und leicht einzurichten, sodass sie für schnelle, einmalige Arbeiten geeignet sind. Der Arbeitsbereich befindet sich direkt vor dem Bediener, sodass er problemlos einen Schraubstock anweisen oder eine Bohrung fegen kann. Werkzeugwechsel sind unkompliziert und Standardwerkzeuge sind allgegenwärtig und kostengünstig.
Bei komplexen Teilen sind die Einschränkungen jedoch schwerwiegend. Die Spindel taucht von oben herab. Späne sammeln sich in Taschen und tiefen Hohlräumen. Bediener müssen manuell eingreifen, um Teile für sekundäre Operationen umzudrehen. Wenn Sie eine tiefe Tasche in einen Aluminiumblock schneiden, können die Späne nirgendwo hin. Sie sitzen in der Tasche. Der Fräser schneidet diese Späne erneut, wodurch die Oberflächengüte zerstört wird und der Schaftfräser abbricht. Sie müssen Hochdruck-Kühlmittel oder Luft ausblasen, um die Zone zu reinigen, was unordentlich und ineffizient ist. Dieser ständige manuelle Eingriff führt direkt zum Branchen-Benchmark von etwa 25 % Spindelauslastung.
Umgekehrt ist die Horizontales Bearbeitungszentrum dominiert die Großserienproduktion. HMCs verwenden eine Spannturmbefestigung, die es dem Bediener ermöglicht, mehrere Teile auf einer einzigen Säule zu montieren. Integrierte Palettenpools ermöglichen es dem Bediener, Rohmaterial außerhalb der Maschine zu laden, während die Spindel im Inneren Teile schneidet. Diese parallele Verarbeitung steigert die Spindelverfügbarkeit auf bis zu 85 %. Sie können einen Grabstein mit sechzehn verschiedenen Teilen beladen, den Zyklus starten und losgehen.
Darüber hinaus begünstigt die Physik der Spanabfuhr stark das horizontale Schneiden. Die Schwerkraft zieht die Späne auf natürliche Weise vom Werkstück weg. Wenn Sie ein Loch horizontal bohren, fallen die Späne heraus. Dies verhindert ein Nachschneiden von Spänen, verlängert die Werkzeugstandzeit und ermöglicht einen schnelleren und längeren Betrieb der Maschine als ein vertikales Gegenstück. Sie können die Vorschubgeschwindigkeiten erhöhen, da Sie sich keine Sorgen über die Spanansammlung machen müssen.
Bei der Weiterleitung von Teilen zwischen verschiedenen Maschinen kommt es zwangsläufig zu Engpässen im Arbeitsablauf. Sie müssen die logistischen Reibungen bei der Planung, Bereitstellung und dem Transport von unfertigen Beständen abbilden. Ein auf einer vertikalen Maschine fertiggestelltes Teil kann nicht sofort in die horizontale Maschine gelangen, wenn auf dieser Maschine ein anderer Auftrag ausgeführt wird. Das Teil liegt auf einem Wagen. Es wartet. Diese Wartezeit verlängert die Durchlaufzeiten und bindet Bargeld in unfertigen Waren. Die Verwaltung dieses Flusses erfordert robuste ERP-Systeme und eine präzise Koordination in der Werkstatt.
Head-to-Head-Bewertung: Features-to-Outcomes
Beim Vergleich dieser Architekturen muss untersucht werden, wie sich Maschinenfunktionen in greifbare Produktionsergebnisse umsetzen lassen. Die Entscheidung wirkt sich auf jeden Aspekt der Werkstatt aus, von der Bedienerschulung bis zum Anlagenlayout.
| Bewertungsmetrik | Kombinierte Hybridmaschine | Separate VMC + HMC-Kombination |
|---|---|---|
| Erstinvestition | Hohe Einzelmaschineninvestitionen. | |
| Spindelauslastung | Aufgrund der Single-Setup-Verarbeitung sehr hoch. | VMC niedrig (~25 %), HMC hoch (~85 %). |
| Einrichtungszeit | Minimal. „Done-in-One“-Funktion. | Hoch. Erfordert mehrere Abrisse und Ausrichtungen. |
| Wartungskomplexität | Hoch. Komplexe Gelenkköpfe oder Zapfen. | Mäßig. Standardisierte Komponenten auf zwei Maschinen. |
| Teilehandling | Niedrig. Der Bediener lädt einmal, entlädt einmal. | Hoch. Ständige Verschiebung des WIP zwischen den Stationen. |
| Spanabfuhr | Variabel je nach Kopfausrichtung. | Schlecht bei VMC, ausgezeichnet bei HMC. |
Rüstzeit und Teilehandhabung stellen die größten betrieblichen Unterschiede dar. A Die vertikale horizontale CNC-Maschine lebt von der „Done-in-One“-Philosophie. Sie eliminieren den manuellen Eingriff, der zum Lösen, Reinigen, Wenden und erneuten Spannen des Werkstücks erforderlich ist. In einem separaten Routing-Szenario muss der Bediener das Teil physisch vom VMC zum HMC bewegen. Sie müssen die Vorrichtung reinigen, das Teil laden, es anzeigen und erneut eine Erstmusterprüfung durchführen. Dieser manuelle Eingriff führt zu menschlichem Versagen und stoppt die Produktion.
Platzbedarf und Anlagenanforderungen bestimmen auch die Maschinenauswahl. Eine kombinierte Maschine benötigt eine größere Stellfläche als eine einzelne vertikale Maschine. Im Allgemeinen nimmt es jedoch insgesamt weniger Stellfläche in Anspruch als bei der gleichzeitigen Unterbringung einer vertikalen und einer horizontalen Maschine. Sie müssen auch die Bereitstellungsbereiche berücksichtigen, die für separate Maschinen erforderlich sind. Karren mit Lagerbeständen in Bearbeitung nehmen wertvolle Quadratmeter ein. Durch die Konsolidierung der Abläufe in einer Maschine werden die Gänge freier und der Gesamtablauf in der Anlage verbessert.
Skalierbarkeit und Automatisierungsintegration unterscheiden sich zwischen den beiden Ansätzen. Dedizierte horizontale Maschinen lassen sich nahtlos in riesige flexible Fertigungssysteme und Pools mit mehreren Paletten integrieren. Sie sind für die Produktion ohne Unterbrechung konzipiert. Kombinierte Hybridmaschinen können auch Palettenwechsler nutzen, ihre komplexe Kinematik erschwert jedoch manchmal die Bedienung von Robotermaschinen. Sie müssen bewerten, wie leicht sich jede Konfiguration an Ihre langfristige Automatisierungsstrategie anpassen lässt.
Implementierungsrisiken und -minderung
Die Einführung fortschrittlicher Bearbeitungsarchitekturen birgt spezifische Risiken. Die Komplexität der Programmierung stellt eine große Hürde dar. Die sichere Programmierung einer Maschine mit Gelenkköpfen oder komplexen Drehzapfen erfordert fortschrittliche CAM-Software und einwandfreie Postprozessoren. Standardmäßige 3-Achsen-Programmiertechniken sind nicht anwendbar. Programmierer müssen Werkzeugvektoren, Drehachsengrenzen und komplexe Abstandsebenen verwalten. Die zum Ausführen dieser Programme erforderliche Bedienerkompetenz ist deutlich höher. Ein Absturz einer mehrachsigen Hybridmaschine ist katastrophal und die Reparatur ist unglaublich teuer. Sie können die Maschine nicht einfach losfahren, wenn ein Werkzeug in einem zusammengesetzten Winkel in einem Teil versenkt ist.
Wartungs- und Single-Point-of-Failure-Risiken müssen bewertet werden. Wenn eine kombinierte Hybridmaschine ausfällt, wird die gesamte Produktion für dieses bestimmte Teil sofort gestoppt. Sie verlieren gleichzeitig Ihre Schrupp- und Schlichtfähigkeiten. Vergleichen Sie dies mit der Redundanz getrennter Maschinen. Wenn eine vertikale Maschine kaputt geht, können Sie die Arbeit oft an eine andere vertikale Maschine auf dem Boden weiterleiten. Darüber hinaus ist die Wartung von Standard-Vertikalmaschinen unkompliziert. Die Wartung artikulierender Hybridköpfe erfordert spezialisierte Techniker und teure Ersatzkartuschen.
Mitigationsstrategien sorgen für eine reibungslose Umsetzung. Die übergreifende Schulung der Bediener ist nicht verhandelbar. Verlassen Sie sich nicht auf einen einzigen Einrichtungstechniker, der die komplexe Kinematik Ihrer neuen Maschine versteht. Investieren Sie stark in fortschrittliche Software zur Werkzeugwegsimulation. Die Simulation fängt Kollisionen in der digitalen Umgebung auf, bevor sie physische Spindeln zerstören. Erstellen Sie solide vorbeugende Wartungspläne. Überprüfen Sie regelmäßig die Ausrichtung der Zapfen und das Spiel der Drehachse, um die für die Mehrseitenbearbeitung erforderliche geometrische Genauigkeit aufrechtzuerhalten.
Entscheidungsrahmen: Maschinenarchitektur an Produktionsmodellen ausrichten
Umgebungen mit hohem Mix und geringem Volumen sowie Lohnfertiger stehen vor besonderen Herausforderungen. Sie fahren selten wochenlang das gleiche Teil. Sie wechseln täglich oder sogar stündlich den Job. In diesen Umgebungen sind Flexibilität und schnelle Umstellung von größter Bedeutung. Die Möglichkeit, einen Materialblock in eine Maschine fallen zu lassen und fünf Seiten zu treffen, ohne kundenspezifische Vorrichtungen bauen zu müssen, rechtfertigt die Kosten einer kombinierten Hybridmaschine. Die Reduzierung des Rüstaufwands führt direkt dazu, dass jede Woche vielfältigere Aufträge erstellt werden können.
Die Produktion großer Mengen und geringer Mengen erfordert einen anderen Ansatz. Wenn Sie Tausende von identischen Bauteilen herstellen, entscheiden der Rohmaterialabtrag und absolute Zuverlässigkeit über den Erfolg. Dedizierte horizontale Maschinen bleiben der Standard für kontinuierliche Produktionsläufe. Ihre massiven Gussteile sorgen für eine überragende Steifigkeit. Ihr schwerkraftunterstütztes Spanmanagement verhindert ein Nachschneiden bei starker Schruppbearbeitung. In diesen Szenarien unterstützen vertikale Maschinen die horizontalen Linien perfekt, indem sie einfache Sekundärvorgänge erledigen oder Rohmaterial vorbereiten, bevor es in den automatisierten Palettenpool gelangt.
Abschluss
Führen Sie eine Zeitstudie zu Ihren zehn am häufigsten bearbeiteten Teilen durch, um die aktuellen Rüstkosten im Vergleich zu den prognostizierten Hybridzykluszeiten zu berechnen.
Fordern Sie von Werkzeugmaschinenherstellern physische Testschnitte unter Verwendung Ihres spezifischen Teilematerials und Ihrer spezifischen Teilegeometrie an, um die Steifigkeit zu überprüfen.
Fordern Sie vor dem Kauf detaillierte CAM-Simulationen vom Hersteller an, um Abstand, Reichweite und tatsächliche Zykluszeiten zu bestätigen.
Führen Sie eine Prüfung der Spindelauslastung in Ihrer aktuellen Werkstatt durch, um genaue Engpässe zu ermitteln.
Bewerten Sie Ihre aktuellen CAM-Softwarefunktionen und Programmierkenntnisse, um sicherzustellen, dass Sie für mehrachsige Werkzeugwege gerüstet sind.
FAQ
F: Was ist der Hauptunterschied zwischen einem vertikalen und einem horizontalen Bearbeitungszentrum?
A: Der grundlegende Unterschied ist die Spindelausrichtung. Bei einer vertikalen Maschine taucht das Schneidwerkzeug von oben nach unten, während eine horizontale Maschine von der Seite schneidet. Diese Ausrichtung wirkt sich stark auf die Spanabfuhr aus, da die Schwerkraft die Späne von den horizontalen Schnitten wegzieht. Es bestimmt auch die Art der Aufspannung, wobei horizontale Maschinen mehrseitige Spanntürme für einen höheren Durchsatz verwenden.
F: Wie erreicht eine vertikale horizontale CNC-Maschine eine fünfseitige Bearbeitung?
A: Diese Maschinen verwenden Gelenkspindelköpfe, Drehtische oder Universalzapfen. Diese Mechanismen manipulieren entweder das Werkstück oder die Spindel selbst. Durch Drehen des Teils oder Kippen des Schneidwerkzeugs kann die Maschine auf die Oberseite und alle vier Seiten eines Prismenblocks zugreifen, ohne dass der Bediener das Material lösen und neu positionieren muss.
F: Warum ist die VMC-Spindelauslastung normalerweise geringer als die HMC-Auslastung?
A: Vertikale Maschinen erfordern erhebliche manuelle Einrichtungszeit und Bedienereingriffe. Der Bediener muss die Maschine anhalten, um die Späne zu entfernen, das Teil ausspannen, es umdrehen und die Vorrichtung wieder für sekundäre Arbeiten bereitstellen. Außerdem fehlen ihnen standardmäßig integrierte Palettenwechsler. Dieses ständige Anhalten führt zu einer tatsächlichen Schnittzeit von etwa zwei Stunden pro Acht-Stunden-Schicht.
F: Spart ein vertikales horizontales Bearbeitungszentrum Stellfläche?
A: Ja, in einem konsolidierten Workflow. Während eine einzelne Hybridmaschine im Allgemeinen größer ist als eine Standard-Vertikalmaschine, benötigt sie insgesamt weniger Stellfläche als die Unterbringung sowohl einer vertikalen als auch einer horizontalen Maschine. Außerdem sind keine großen Bereitstellungsflächen und Wagen mehr erforderlich, um den Bestand an laufenden Arbeiten zwischen separaten Maschinen aufzubewahren.
F: Welche Maschinenkonfiguration bietet die beste CNC-Rüstungsreduzierung?
A: Kombinierte Hybridmaschinen bieten die höchste Rüstreduzierung pro einzelnem komplexen Teil, indem sie eine „Done-in-one“-Bearbeitung ermöglichen. Spezielle horizontale Maschinen bieten jedoch die beste Rüstreduzierung bei großen, hochvolumigen Chargen, da Bediener Dutzende Teile auf Spannvorrichtungen außerhalb der Maschine laden können, während die Spindel weiter schneidet.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


