



يخفي التصنيع المنفصل استنزافًا هائلاً للربحية على أرض المصنع: وقت خمول المغزل. كل دقيقة تنتظر فيها الآلة أن يقوم المشغل بتحميل جزء منها، أو الاتصال بتركيبة ما، أو فحص إحدى الميزات، هي بمثابة دقيقة من الإيرادات الضائعة. تتطلب معالجة الأجزاء المعقدة تقليديًا نقل قطع العمل بين الآلات المختلفة. يؤدي هذا النهج المجزأ إلى خلق اختناقات شديدة في التركيبات، ويؤدي إلى حدوث أخطاء في التراص، ويؤدي إلى تضخم تكاليف العمالة. يواجه أصحاب المتاجر ومديرو الإنتاج تقييمًا فنيًا. هل يؤدي الاستثمار في بنية الماكينة المدمجة إلى تحقيق عائد أعلى على الاستثمار من خلال التخفيض الفوري للإعداد؟ أو هل يوفر تخطيط الأرضية التقليدي باستخدام أجهزة منفصلة إمكانية التوسع وتخفيف المخاطر بشكل أفضل؟ نحن بحاجة إلى تقييم ما إذا كان الجمع بين هذه العمليات يؤدي إلى تحسين استخدام المغزل بشكل أفضل من فصلها عن بعضها البعض. يعتمد الاختيار الصحيح على حجم الإنتاج لديك، وتعقيد الأجزاء، وقيود المنشأة.
الوجبات السريعة الرئيسية
تناقض الاستخدام: تُظهر الخطوط الأساسية للصناعة أن متوسط استخدام المغزل في شركات VMC التقليدية يبلغ 25% بسبب وقت توقف الإعداد، في حين يمكن لـ HMCs تحقيق ما يصل إلى 85% من الاستخدام. وبالترجمة إلى نوبة عمل قياسية مدتها 8 ساعات، يقوم HMC بقطع العمل لمدة 6.8 ساعة بينما يقوم VMC بقطع العمل لمدة ساعتين فقط.
ميزة الهجين: تعمل ماكينة CNC الأفقية العمودية المجمعة على تمكين المعالجة الخماسية الجوانب في إعداد واحد، مما يقلل بشكل كبير من تكاليف التركيبات ووقت المعالجة الجزئية.
رأس المال مقابل النفقات التشغيلية: في حين أن شركات VMC المنفصلة تقدم تكاليف أولية أقل، فإن تكاليف التشغيل طويلة الأجل للإعدادات المتعددة غالبًا ما تتفوق على النفقات الرأسمالية الأولية لنظام HMC المختلط أو المخصص.
قيود المنشأة: تملي المساحة الأرضية، وخبرة برمجة المشغل، وفيزياء إخلاء الرقاقة جدوى الجمع بين عمليات التصنيع مقابل فصلها.
معضلة وقت الإعداد: تحديد معايير النجاح لمراكز التصنيع
يتطلب فهم التكلفة الحقيقية للإعداد النظر إلى ما هو أبعد من مجرد تثبيت جزء ما. يشمل الإعداد الكامل تفكيك المهمة السابقة، ومحاذاة التركيبات، وتحميل الأدوات، وفحص المادة الأولى. ضع في اعتبارك آليات إعداد الملزمة القياسية. يقوم المشغل بتنظيف الطاولة، وحجر السطح لإزالة النتوءات، وتثبيت الملزمة، ومسح الفك الصلب بمؤشر قرص للتأكد من أنه موازٍ تمامًا لمحور الماكينة. هذه العملية وحدها تستهلك وقتا ثمينا. إذا كانت المهمة تتطلب فكًا ناعمًا مخصصًا، أضف ساعة أخرى لطحن الملف الشخصي. خلال هذا التسلسل بأكمله، يظل المغزل خاملاً. المغازل الخاملة تولد إيرادات صفرية. عندما يقضي المشغلون ساعات في الاتصال بالملازمة أو الإشارة إلى الطاولات الدوارة، يتوقف الإنتاج. الهدف هو زيادة الوقت الذي تشغل فيه أداة القطع المادة فعليًا. تحقيق كبير يرتبط تقليل إعداد CNC ارتباطًا مباشرًا بربحية أعلى وتسليم الأجزاء بشكل أسرع.
يؤدي نقل جزء من جهاز إلى آخر إلى حدوث أخطاء هندسية مركبة تُعرف باسم تراص التسامح. في كل مرة تقوم فيها بفك قطعة العمل، تفقد مرجع مرجع الإسناد الأصلي. تتطلب إعادة تثبيت الجزء على جهاز ثانوي إنشاء نقطة صفر جديدة. حتى دورات الفحص الأكثر دقة وأنظمة التثبيت ذات النقطة الصفرية عالية الجودة تحمل انحرافات مجهرية. عندما يتطلب جزء ما ثلاث أو أربع عمليات منفصلة عبر أجهزة متعددة، تتراكم هذه الانحرافات الصغيرة. في نهاية المطاف، قد تقع الميزة النهائية خارج نطاق التسامح بالنسبة إلى الميزة الأولى. إن إبقاء الجزء مثبتًا في أداة تثبيت واحدة يزيل هذا الخطر تمامًا.
يتطلب تقييم نجاح الأدوات الآلية مقاييس صارمة. لا يمكنك قياس النجاح بمجرد النظر إلى سعر شراء الآلة الأولي. بدلاً من ذلك، قم بإنشاء خطوط أساسية باستخدام النسبة المئوية لوقت تشغيل المغزل، والتكلفة لكل جزء، ووقت الدورة من الأرض إلى الأرض. يقيس الوقت من الأرض إلى الأرض المدة الإجمالية من التقاط المخزون الخام إلى إعداد الجزء النهائي. يكشف هذا المقياس عن التأخيرات الخفية لمعالجة الأجزاء والتدريج. من خلال التركيز على استخدام عمود الدوران وأوقات الدورات، يمكنك الحصول على صورة واقعية لكيفية أداء بنيات الماكينات المختلفة في بيئة الإنتاج الواقعية.
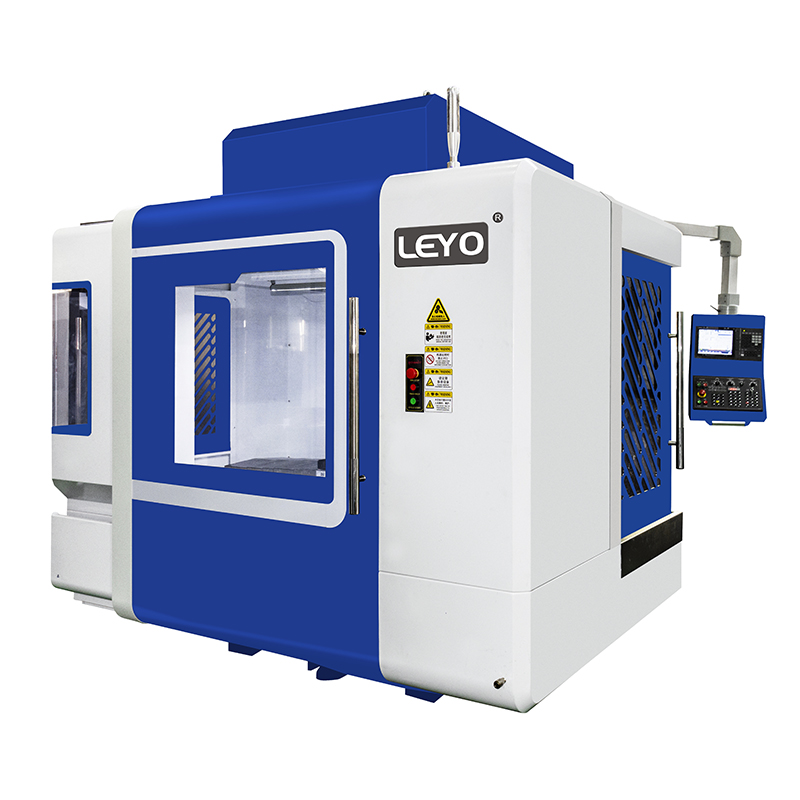
تقييم مركز المعالجة الأفقية العمودية المجمعة
مجتمعة يدمج مركز المعالجة الأفقي العمودي اتجاهين مختلفين للقطع في منصة واحدة. تستخدم هذه البنية عادةً رأس مغزل مفصلي أو طاولة مرتكز الدوران العالمية. يدور الرأس المفصلي فعليًا ليقترب من قطعة العمل من الأعلى أو من الجانب. وبدلاً من ذلك، تقوم طاولة مرتكز الدوران بإمالة وتدوير قطعة العمل لتقديم وجوه مختلفة إلى مغزل ثابت. يهدف كلا التصميمين إلى توحيد العمليات. إنها تسمح للآلة بإجراء أعمال التخشين الثقيلة والتشطيب المعقد دون مطالبة المشغل بفتح الأبواب والتعامل مع الجزء.
القدرة الأساسية التي تقود هذه البنية هي التصنيع الخماسي . يؤدي الوصول إلى خمسة جوانب من الجزء المنشوري في مشبك واحد إلى إلغاء الإعدادات الثانوية والثالثية. يمكنك تحميل الكتلة الخام مرة واحدة. تقوم الآلة بطحن الجزء العلوي، ثم تدوير الرأس أو الطاولة للحفر والنقر على الجوانب الأربعة. يؤدي هذا النهج المتكامل إلى تقليل عملية دمج التركيبات بشكل كبير. بدلاً من شراء أو إنشاء ثلاثة حلول منفصلة لعقد العمل، فإنك تحتاج إلى حل واحد فقط. تعمل هذه الإمكانية على تقليص البصمة المادية لمخزون الأدوات لديك وتبسيط جدولة المهام.
دعونا نلقي نظرة على آليات الرأس المفصلي. غالبًا ما تستخدم هذه الرؤوس محورًا يتأرجح بمقدار 90 درجة أو أكثر. عندما يتم تثبيتها في الوضع الرأسي، فإنها تعمل مثل المطحنة القياسية. عندما يتم تأرجحه أفقيًا، فإنه يمكن أن يحدث ثقوبًا عميقة في جوانب مبيت ناقل الحركة. هذه المرونة لا مثيل لها. ومع ذلك، فإن واقع التنفيذ يتطلب دراسة متأنية. تحمل هذه الآلات الهجينة نفقات رأسمالية أولية عالية. الميكانيكا الداخلية معقدة للغاية. يقدم التعقيد الحركي مقايضات صلابة محتملة مقارنة بالآلات المخصصة ذات التوجه المغزلي الواحد.
يحتوي الرأس المفصلي على نقاط محورية ومحامل وتروس متعددة. على الرغم من دقتها العالية، إلا أنها قد لا تمتص القطع الثقيلة المتقطعة بنفس فعالية صب المغزل الأفقي الضخم والثابت. إذا كنت تقوم باستخدام الفولاذ 4140 أو Inconel المقسى مسبقًا، فيمكن أن ينتقل الاهتزاز عبر المفاصل المحورية، مما قد يتسبب في حدوث ثرثرة أو تآكل مبكر للأداة. يجب أن تزن المكاسب الهائلة في تقليل الإعداد مقابل القيود المحتملة في معدلات إزالة المواد الخام للسبائك الغريبة. بالنسبة للألمنيوم والفولاذ الطري، نادرًا ما تكون الصلابة مشكلة.
تقييم مراكز المعالجة الرأسية والأفقية المنفصلة
تعتمد العديد من المرافق على استراتيجية تقسيم الأرضية التقليدية. يقومون بتوجيه العمل الخشن أو البسيط إلى الآلات العمودية ويرسلون الأعمال المعقدة أو عالية الإنتاج إلى الآلات الأفقية. ويستفيد هذا النهج من نقاط القوة المحددة لكل منصة. فهو يحافظ على التكاليف الرأسمالية تحت السيطرة مع الحفاظ على التدفق المستمر للعمل. ومع ذلك، فإنه يخلق أيضًا احتكاكًا لوجستيًا. تتطلب إدارة نوعين مختلفين من الماكينات موازنة أعباء العمل، وتنظيم المخزون، والتأكد من توفر المشغلين لنقل الأجزاء بين الأقسام.
التقليدية يظل مركز المعالجة العمودي عنصرًا أساسيًا في محلات العمل. إنه يوفر قدرة عالية على تحمل التكاليف وسهولة الصيانة ومساحة أصغر. تتفوق VMCs في تصنيع الأشكال الهندسية والألواح المسطحة الأكثر بساطة. ويجدها المشغلون سهلة الوصول إليها وسهلة الإعداد للقيام بمهام سريعة لمرة واحدة. يوجد ظرف العمل أمام المشغل مباشرة، مما يجعل من السهل الإشارة إلى الملزمة أو كنس التجويف. تعد تغييرات الأداة واضحة ومباشرة، والأدوات القياسية موجودة في كل مكان وغير مكلفة.
ومع ذلك، فإن القيود شديدة بالنسبة للأجزاء المعقدة. المغزل يغرق من فوق. تتراكم الرقائق داخل الجيوب والتجاويف العميقة. يجب على المشغلين التدخل يدويًا لقلب الأجزاء للعمليات الثانوية. إذا كنت تقوم بتقطيع جيب عميق في كتلة من الألومنيوم، فلن يكون للرقائق مكان تذهب إليه. يجلسون في الجيب. يقوم القاطع بإعادة قطع تلك الرقائق، مما يؤدي إلى تدمير تشطيب السطح وتقطيع المطاحن النهائية. يجب عليك تفجير سائل التبريد أو الهواء عالي الضغط لتطهير المنطقة، وهو أمر فوضوي وغير فعال. ويؤدي هذا التدخل اليدوي المستمر مباشرة إلى تحقيق معيار الصناعة المتمثل في استخدام المغزل بنسبة 25% تقريبًا.
على العكس من ذلك، يهيمن مركز المعالجة الأفقي على الإنتاج بكميات كبيرة. تستخدم HMCs أدوات تثبيت شواهد القبور، مما يسمح للمشغلين بتركيب أجزاء متعددة على عمود واحد. تتيح مجمعات المنصات المدمجة للمشغلين تحميل المخزون الخام خارج الماكينة بينما يقوم المغزل بقطع الأجزاء بالداخل. تؤدي هذه المعالجة المتوازية إلى زيادة وقت تشغيل المغزل إلى 85%. يمكنك تحميل شاهد القبر بستة عشر جزءًا مختلفًا، والبدء في بدء الدورة، ثم الابتعاد.
علاوة على ذلك، فإن فيزياء إخلاء الرقائق تفضل بشكل كبير القطع الأفقي. تعمل الجاذبية على سحب الرقائق بعيدًا عن قطعة العمل بشكل طبيعي. عندما تقوم بثقب أفقيًا، تتساقط الرقائق. وهذا يمنع إعادة قطع الرقاقة، ويطيل عمر الأداة، ويسمح للآلة بالعمل بشكل أسرع وأطول من نظيرتها الرأسية. يمكنك رفع معدلات التغذية لأنك لست قلقًا بشأن تعبئة الرقائق.
تنشأ حتمًا اختناقات سير العمل عند توجيه الأجزاء بين الأجهزة المنفصلة. يجب عليك تعيين الاحتكاك اللوجستي للجدولة والتدريج ونقل مخزون العمل قيد التقدم. لا يمكن للجزء الذي تم الانتهاء منه على آلة عمودية أن يدخل على الفور إلى الآلة الأفقية إذا كان هذا الجهاز يقوم بتشغيل مهمة أخرى. الجزء يجلس على عربة. إنه ينتظر. يؤدي وقت الانتظار هذا إلى تضخيم المهل الزمنية وربط الأموال النقدية بالسلع غير المكتملة. تتطلب إدارة هذا التدفق أنظمة قوية لتخطيط موارد المؤسسات (ERP) وتنسيقًا دقيقًا لأرضية المتجر.
التقييم المباشر: من الميزات إلى النتائج
تتطلب مقارنة هذه البنى النظر في كيفية ترجمة ميزات الماكينة إلى نتائج إنتاج ملموسة. يؤثر القرار على كل جانب من جوانب ورشة العمل، بدءًا من تدريب المشغلين وحتى تخطيط المنشأة.
| متري التقييم | جهاز هجين مدمج | منفصل VMC + HMC Combo |
|---|---|---|
| الاستثمار الأولي | ارتفاع الإنفاق الرأسمالي للآلة الواحدة. | تقسيم الاستثمار عبر أصلين منفصلين. |
| استخدام المغزل | عالية جدًا بسبب معالجة الإعداد الفردي. | VMC منخفض (~25%)، HMC عالي (~85%). |
| وقت الإعداد | الحد الأدنى. القدرة على القيام به في واحد. | عالي. يتطلب العديد من عمليات التفكيك والمحاذاة. |
| تعقيد الصيانة | عالي. رؤوس أو مرتكزات مفصلية معقدة. | معتدل. مكونات موحدة عبر جهازين. |
| التعامل مع الجزء | قليل. يقوم المشغل بالتحميل مرة واحدة والتفريغ مرة واحدة. | عالي. التحرك المستمر لـ WIP بين المحطات. |
| إخلاء الشريحة | متغير حسب اتجاه الرأس. | ضعيف في VMC، ممتاز في HMC. |
يمثل وقت الإعداد والتعامل مع الأجزاء أهم الاختلافات التشغيلية. أ تزدهر آلة CNC الأفقية العمودية على فلسفة العمل في جهاز واحد. يمكنك التخلص من التدخل اليدوي المطلوب لفك قطعة العمل وتنظيفها وقلبها وإعادة تثبيتها. في سيناريو توجيه منفصل، يجب على المشغل نقل الجزء فعليًا من VMC إلى HMC. يجب عليهم تنظيف الجهاز، وتحميل الجزء، والإشارة إليه، وإجراء فحص المادة الأولى مرة أخرى. يؤدي هذا التدخل اليدوي إلى حدوث خطأ بشري ويوقف الإنتاج.
تملي متطلبات البصمة والمنشأة أيضًا اختيار الماكينة. تتطلب الآلة المدمجة مساحة أكبر من الآلة العمودية الفردية. ومع ذلك، فهي عمومًا تستهلك مساحة أرضية إجمالية أقل من مساحة الماكينة الرأسية والأفقية في نفس الوقت. يجب عليك أيضًا حساب مناطق التدريج المطلوبة للأجهزة المنفصلة. تشغل العربات التي تحتوي على مخزون العمل قيد التنفيذ لقطات مربعة قيمة. يؤدي دمج العمليات في جهاز واحد إلى مسح الممرات وتحسين التدفق الإجمالي للمنشأة.
تختلف قابلية التوسع وتكامل الأتمتة بين النهجين. تتكامل الآلات الأفقية المخصصة بسلاسة مع أنظمة التصنيع المرنة الضخمة والمجمعات متعددة المنصات. لقد تم تصميمها لتصنيع إطفاء الأنوار. يمكن للآلات الهجينة المدمجة أيضًا استخدام مبدلات المنصات، لكن حركياتها المعقدة تجعل في بعض الأحيان الآلة الروبوتية أكثر صعوبة. يجب عليك تقييم مدى سهولة تكيف كل تكوين مع إستراتيجية الأتمتة طويلة المدى.
مخاطر التنفيذ والتخفيف منها
يؤدي اعتماد بنيات التصنيع المتقدمة إلى مخاطر محددة. يمثل تعقيد البرمجة عقبة رئيسية. تتطلب البرمجة الآمنة لآلة ذات رؤوس مفصلية أو مرتكزات دوران معقدة برنامج CAM متقدم ومعالجات لاحقة لا تشوبها شائبة. لا تنطبق تقنيات البرمجة القياسية ثلاثية المحاور. يجب على المبرمجين إدارة ناقلات الأدوات وحدود المحاور الدوارة ومستويات التخليص المعقدة. إن خبرة المشغل اللازمة لتشغيل هذه البرامج أعلى بكثير. يعد تعطل آلة هجينة متعددة المحاور أمرًا كارثيًا وإصلاحه مكلف للغاية. لا يمكنك ببساطة تحريك الآلة بعيدًا إذا كانت الأداة مدفونة في جزء بزاوية مركبة.
ويجب تقييم مخاطر الصيانة ومخاطر نقطة الفشل الواحدة. إذا تعطلت آلة هجينة مدمجة، يتوقف كل الإنتاج لهذا الجزء المحدد على الفور. ستفقد قدراتك في التخشين والتشطيب في وقت واحد. قارن هذا مع التكرار المتمثل في وجود آلات منفصلة. في حالة تعطل إحدى الآلات الرأسية، يمكنك غالبًا توجيه العمل إلى آلة رأسية أخرى على الأرض. علاوة على ذلك، فإن صيانة الآلات العمودية القياسية أمر بسيط. تتطلب خدمة الرؤوس الهجينة المفصلية فنيين متخصصين وخراطيش بديلة باهظة الثمن.
وتضمن استراتيجيات التخفيف التنفيذ السلس. مشغلو التدريب المتقاطع غير قابل للتفاوض. لا تعتمد على فني إعداد واحد لفهم الحركية المعقدة لجهازك الجديد. استثمر بكثافة في برامج محاكاة مسار الأدوات المتقدمة. تلتقط المحاكاة الاصطدامات في البيئة الرقمية قبل أن تدمر المغازل المادية. وضع جداول صيانة وقائية قوية. تحقق من محاذاة مرتكز الدوران ورد الفعل العكسي للمحور الدوار بانتظام للحفاظ على الدقة الهندسية المطلوبة للتصنيع متعدد الجوانب.
إطار القرار: مواءمة هندسة الآلة مع نماذج الإنتاج
تواجه البيئات عالية المزيج ومنخفضة الحجم ومحلات العمل تحديات فريدة من نوعها. نادرًا ما يقومون بتشغيل نفس الجزء لأسابيع في المرة الواحدة. يقومون بتبديل الوظائف يوميًا أو حتى كل ساعة. وفي هذه البيئات، تعد المرونة والتغيير السريع أمرًا بالغ الأهمية. إن القدرة على إسقاط كتلة من المواد داخل الآلة وضربها من خمسة جوانب دون بناء تركيبات مخصصة تبرر تكلفة الآلة الهجينة المدمجة. يُترجم تخفيض الإعداد مباشرةً إلى الحصول على المزيد من الوظائف المتنوعة كل أسبوع.
يتطلب الإنتاج بكميات كبيرة ومنخفضة المزيج نهجًا مختلفًا. عندما تقوم بتصنيع الآلاف من المكونات المتطابقة، فإن معدلات إزالة المواد الخام والموثوقية المطلقة هي التي تحدد النجاح. تظل الآلات الأفقية المخصصة هي المعيار لعمليات الإنتاج المستمر. توفر مصبوباتها الضخمة صلابة فائقة. تمنع إدارة الرقائق بمساعدة الجاذبية إعادة القطع أثناء التخشين الشديد. في هذه السيناريوهات، تدعم الآلات العمودية الخطوط الأفقية بشكل مثالي من خلال التعامل مع العمليات الثانوية البسيطة أو إعداد المخزون الخام قبل دخوله إلى مجمع المنصات الآلي.
خاتمة
قم بإجراء دراسة زمنية على الأجزاء العشرة الأولى التي يتم تصنيعها بشكل متكرر لحساب تكاليف الإعداد الحالية مقابل أوقات الدورات المختلطة المتوقعة.
اطلب قطع اختبار مادي من صانعي الأدوات الآلية باستخدام مادة الجزء الخاص بك وهندستها للتحقق من الصلابة.
اطلب محاكاة CAM مفصلة من الشركة المصنعة لتأكيد التخليص والوصول وأوقات الدورة الحقيقية قبل الشراء.
قم بإجراء تدقيق لاستخدام المغزل في أرضية متجرك الحالية لتحديد مواقع الاختناقات الدقيقة.
قم بتقييم قدرات برنامج CAM الحالية ومستويات مهارات المبرمج لضمان الاستعداد لمسارات الأدوات متعددة المحاور.
التعليمات
س: ما هو الفرق الرئيسي بين مركز المعالجة الرأسي والأفقي؟
ج: الفرق الأساسي هو اتجاه المغزل. تقوم الآلة العمودية بدفع أداة القطع إلى الأسفل من الأعلى، بينما تقوم الآلة الأفقية بالقطع من الجانب. يؤثر هذا الاتجاه بشكل كبير على إخلاء الرقاقة، حيث تسحب الجاذبية الرقائق بعيدًا عن القطع الأفقية. كما أنه يحدد أنماط التثبيت، مع الآلات الأفقية التي تستخدم شواهد القبور متعددة الجوانب لزيادة الإنتاجية.
س: كيف يمكن لآلة CNC الأفقية العمودية تحقيق المعالجة الخماسية الجوانب؟
ج: تستخدم هذه الآلات رؤوس مغزل مفصلية، أو طاولات دوارة، أو مرتكزات دوران عامة. تتلاعب هذه الآليات إما بقطعة العمل أو بالمغزل نفسه. من خلال تدوير الجزء أو إمالة أداة القطع، يمكن للآلة الوصول إلى الجزء العلوي وجميع الجوانب الأربعة للكتلة المنشورية دون الحاجة إلى قيام المشغل بفك المشبك وإعادة وضع المادة.
س: لماذا يكون استخدام مغزل VMC أقل عادةً من استخدام HMC؟
ج: تتطلب الماكينات العمودية وقتًا كبيرًا للإعداد اليدوي وتدخل المشغل. يجب على المشغلين إيقاف الماكينة لتنظيف الرقائق، وفك الجزء، وقلبه، وإعادة تحديد مكان التركيب للعمليات الثانوية. كما أنها تفتقر إلى مبدلات البليت المتكاملة القياسية. يؤدي هذا التوقف المستمر إلى ما يقرب من ساعتين من وقت القطع الفعلي لكل نوبة عمل مدتها ثماني ساعات.
س: هل يوفر مركز المعالجة الأفقي العمودي مساحة الأرضية؟
ج: نعم، في سير العمل الموحد. في حين أن الآلة الهجينة الواحدة أكبر عمومًا من الآلة الرأسية القياسية، إلا أنها تتطلب مساحة إجمالية أقل من احتواء كل من الآلة الرأسية والأفقية. كما أنه يلغي الحاجة إلى مناطق تخزين كبيرة وعربات تستخدم لحفظ مخزون العمل الجاري بين الأجهزة المنفصلة.
س: ما هو تكوين الماكينة الذي يوفر أفضل تقليل لإعداد CNC؟
ج: توفر الأجهزة الهجينة المدمجة أعلى مستوى من تقليل الإعداد لكل جزء معقد فردي من خلال تمكين المعالجة المتكاملة. ومع ذلك، توفر الآلات الأفقية المخصصة أفضل تقليل للإعداد عبر دفعات كبيرة الحجم، نظرًا لأنه يمكن للمشغلين تحميل عشرات الأجزاء على تركيبات شواهد القبور خارج الماكينة بينما يستمر المغزل في القطع.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا بموجب هذا نخطرك بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


