



Geleneksel işleme, devasa işletme maliyetlerini göz önünde gizler. Operatörler parçaları manuel olarak açarken, temizlerken, çevirirken ve yeniden gösterirken iş milleri boşta kalır. Bu sürekli işlem, birden fazla kurulum sırasında artan insan hatası riskini beraberinde getirir. Bir parça mengeneden her ayrıldığında orijinal referans noktanızı kaybedersiniz. Karmaşık çok taraflı geometrilerdeki üç eksenli ve dört eksenli sınırlamalar, atölyeleri kapsamlı fikstürle bağlamaya zorluyor. Bu, ciddi tolerans yığılması yaratır, hurda oranlarını artırır ve işçilik maliyetlerini büyük ölçüde artırır. Mağaza katında mimari bir değişime ihtiyacınız var. Bir uygulama 5 eksenli işleme merkezi 'bir arada' üretim gerçekleştiriyor. Bu teknoloji, üretim darboğazını manuel kurulumdan uzaklaştırır. Odak noktasını doğrudan gerçek kesme süresine odaklayarak atölyelerin karmaşık geometrileri sürekli kurulumları bozmadan işlemesine olanak tanır.
Tolerans İstiflemesinin Ortadan Kaldırılması: Tek bir bağlamada bir parçanın beş tarafının işlenmesi, doğal olarak manuel yeniden konumlandırmanın neden olduğu bileşik boyut hatalarını ortadan kaldırır.
İş Mili Kullanımı Artıyor: Kurulum ve sökme için harcanan üretken olmayan sürenin (NPT) büyük ölçüde azaltılması, daha yüksek genel ekipman verimliliği (OEE) ve daha hızlı parça verimi ile doğrudan ilişkilidir.
Konfigürasyon Esnekliği: Çözümler, yüksek karışımlı/düşük hacimli tıbbi parçalar için kompakt 5 eksenli işleme merkezinden, büyük havacılık bileşenleri için beş eksenli portal işleme merkezine kadar çeşitlilik gösterir.
Uygulama Gerçekleri: Bu verimlilik kazanımlarının gerçekleştirilmesi, gelişmiş CAM yazılımına, sağlam son işlemcilere ve özel sıfır noktası iş tutucusuna ön koşul yatırımları gerektirir.
Geleneksel İşlemede Atığı Yeniden Konumlandırma Mekaniği
Çoklu Kurulumlarda Tolerans Yığınlaması
Tolerans istifleme, hassas üretimde zorlu bir matematiksel gerçekliği temsil eder. Her kelepçeyi açma ve yeniden kelepçeleme dizisi yeni bir veri kaymasına neden olur. Operatör bir parçayı birinci operasyondan ikinci operasyona taşıdığında orijinal X, Y ve Z koordinatları kaybolur. Makine, ikincil bir veri oluşturmak için yeni taranan yüzeylere güvenmelidir. Mükemmel bir mengene kurulumu bile mikroskobik sapmalara neden olur. Paralellik altındaki küçük bir talaş veya sıkma basıncındaki hafif bir değişiklik, parçanın kaldırılmasına veya eğilmesine neden olur. Bu hatalar başlangıçta bir inçin binde birinin yalnızca birkaç onda birini ölçebilir.
Bu mikro sapmalar üç ila altı operasyonda hızla birleşir. İkinci kurulumdaki açısal hata, üçüncü kurulumdaki doğrusal hatayı çarpar. Bu istifleme etkisi genellikle son işlemde dar toleranslı parçaları tamamen spesifikasyonların dışına iter. Paralellik ve diklik en çok zarar görür. İş parçasını manuel olarak çevirdiğinizde karşıt yüzler arasında gerçek konumu koruyamazsınız. Bunu tek kurulumlu bir temel ile karşılaştırın. Parçanın tamamını tek bir bağlama işleminde işlediğinizde, makinenin hacimsel doğruluğu son parça toleransını belirler. Mil, ilk kesimden son kesime kadar iş parçasıyla sabit bir matematiksel ilişki sürdürür.
Fikstürlemenin ve Operatör Müdahalesinin Gizli Maliyetleri
Geleneksel çoklu kurulumlu işleme, mühendislik kaynaklarını tüketir. Programcılar ve üretim mühendisleri özel yumuşak çeneler tasarlamak için sayısız saatler harcıyorlar. İkincil ve üçüncül işlemlere yönelik parçaları tutmak için karmaşık alüminyum veya çelik armatürler inşa ediyorlar. Bu fikstürler kendi işleme sürelerine, malzemelerine ve depolama alanlarına ihtiyaç duyar. Her yeni parça revizyonu, atölyeyi bu özel iş parçası bağlama çözümlerini değiştirmeye veya hurdaya çıkarmaya zorluyor. Bu sürekli fikstür yaratımı, genel karlılık üzerinde büyük bir gizli vergi görevi görüyor.
Operatör müdahalesi yüksek bir işçilik maliyeti taşır. Geleneksel hizalamalar yoğun manuel karmaşıklık gerektirir. Operatörler, kelepçeleri temizlemek için eksenleri eğmek ve Z eksenini hareket ettirmek için değerli zaman harcarlar. Her yeni kurulum için manuel kenar bulma prosedürlerini tekrarlıyorlar. Bir parçayı test göstergesiyle çevirmek zaman alır ve yüksek beceri gerektirir. Bu fiziksel emek, üretken olmayan zamanı şişirir. Operatörler anahtarlar ve göstergelerle uğraşırken miller dönmeyi bırakıyor. Bu darboğaz mağaza planlamasını doğrudan etkiler. Parçalar, bir sonraki uygun makineyi veya kurulumu bekleyen, devam eden çalışma kuyruklarında durur. Teslimat süreleri günlerce haftalarca uzar, çünkü parçalar kesilmekten daha fazla süreyi kutularda beklerken harcar.
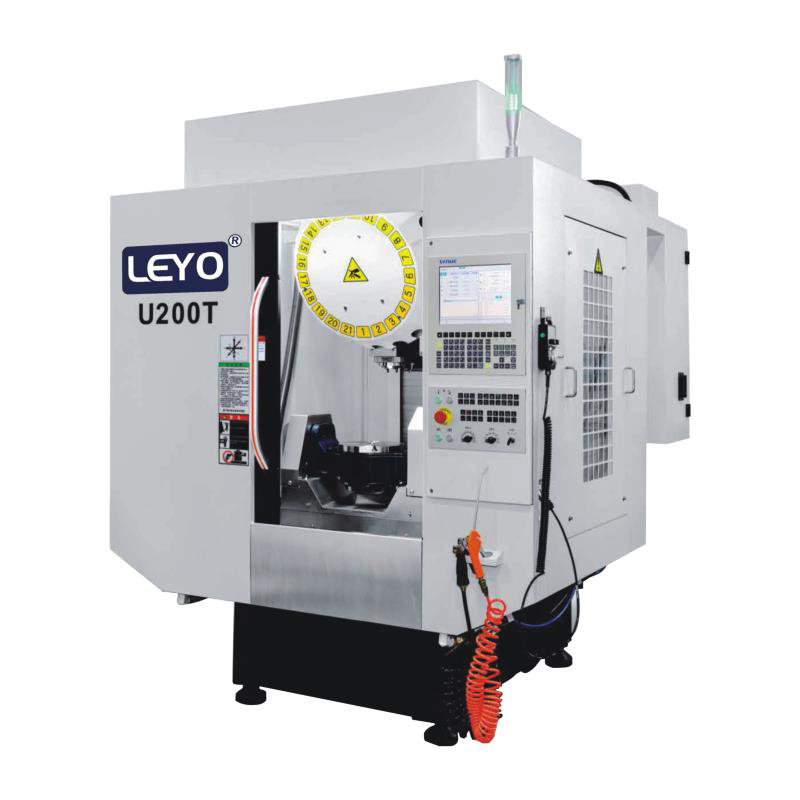
5 Eksenli Bir İşleme Merkezi 'Bir Arada' Üretimi Nasıl Gerçekleştiriyor?
Tek Verili Hizalama ve Otomatik Problama
Tezgah üstü problama yoluyla tek bir veri oluşturmak, işleme iş akışını dönüştürür. Mile monteli bir prob ham stoka bir kez temas eder. Tüm üretim döngüsü için mutlak X, Y ve Z sıfır noktalarını oluşturur. Birden fazla işlemde tekrarlanan manuel kenar bulma ihtiyacını tamamen ortadan kaldırırsınız. Makine, parçanın üç boyutlu alanda tam olarak nerede bulunduğunu biliyor. Döner ve eğme eksenleri, iş miline farklı yüzler gösterecek şekilde otomatik olarak ayarlanır.
Standart otomatik problama dizisi tam olarak şu adımları takip eder:
Ham stoğu kendi kendini merkezleyen mengeneye veya kırlangıç kuyruğu fikstürüne yükleyin.
Malzemenin üst yüzünde birincil Z ekseni yüksekliğini belirlemek için iş mili probunu çağırın.
Ham bloğun tam merkezini bulmak için X ve Y uzantılarını araştırın.
Bu koordinatları makinenin aktif iş parçası ofsetine yazın.
Bu veriyi dönüş merkezine kilitlemek için makinenin dinamik izlemesini etkinleştirin.
İş parçası koordinatlarının bir kez kilitlenmesi, erişilebilir beş tarafın tamamındaki özellikler arasında mükemmel hizalama sağlar. Üst yüzdeki bir deliğin yan yüzdeki çapraz delikle mükemmel şekilde kesişmesi gerekiyorsa makine bunu kusursuz bir şekilde gerçekleştirir. Tek veri, parça aktarımı sırasında insan hatası riskini ortadan kaldırır. Operatörlerin artık parçayı mengene dayanağına mükemmel şekilde oturtma konusunda endişelenmelerine gerek yok. Makinenin kinematik modeli, uzamsal matematiği yöneterek, her delinmiş deliğin, frezelenmiş cebin ve vidalı dişin orijinal referans noktasına sıkı geometrik toleransı korumasını sağlar.
Sürekli 5 Eksen ve 3+2 Konumsal İşleme
3+2 konumsal işleme ile eşzamanlı 5 eksenli konturlama arasındaki farkı anlamak, programlama stratejinizi belirler. 3+2 işlemede makine, kesici takımı A ve B veya C eksenlerini kullanarak sabit bir açıda konumlandırır. Daha sonra mekanik veya hidrolik frenleri kullanarak bu döner eksenleri sıkıca yerine kilitler. Gerçek kesme, standart 3 eksenli frezeleme hareketleri kullanılarak gerçekleşir. Eş zamanlı 5 eksenli konturlama farklı şekilde çalışır. Takım malzemeyi kavrarken makine X, Y, Z ve her iki döner ekseni aynı anda hareket ettirir. Takım, parça yüzeyi boyunca hareket ettikçe vektörünü sürekli olarak değiştirir.
Her iki yöntem de manuel yeniden konumlandırmayı büyük ölçüde azaltır. Ancak prizmatik parçalar için 3+2 işleme genellikle tamamen yeterlidir. Parçanız düz yüzlerden, düz duvarlardan ve açılı deliklerden oluşuyorsa 3+2 bunu mükemmel şekilde halleder. Karmaşık organik yüzeyler için eş zamanlı şekillendirme kesinlikle gereklidir. Pervaneler, türbin kanatları ve havacılık yapısal bileşenleri sürekli takım vektörü değişiklikleri gerektirir. Eş zamanlı şekillendirme yalnızca kurulumları azaltmakla kalmaz, aynı zamanda ikincil tezgah çalışmalarını da ortadan kaldırır. Tek işlemde üstün yüzey kalitesi elde ederek manuel cilalama işlemlerini ortadan kaldırır. Parça geometrisine ve gerekli yüzey kalitesine göre ikisi arasında seçim yapın. Prizmatik parçalar 3+2'yi tercih ederken akıcı aerodinamik şekiller eş zamanlı hareket gerektirir.
Takım Yaklaşma Açıları ve Alt Kesim Erişilebilirliği
İş mili kafasının veya muylu tablasının mafsallı yapısı, muazzam takımlama avantajlarının kilidini açar. Bu hareket, standart parmak frezelerin özel form aletleri gerektirmeden alttan kesmelere, derin oyuklara ve bileşik açılara erişmesine olanak tanır. 3 eksenli bir makinede alttan kesmeye ulaşmak için özel bir lolipop kesici veya özel taşlanmış kanal açma aleti gerekir. Beş eksenli hareketle parçayı veya kafayı eğmeniz yeterlidir. Standart bir düz tabanlı parmak freze artık boşluğun içine ulaşabiliyor ve alttan kesme özelliğini doğrudan işleyebiliyor.
Bu eklemlenme, takım sertliği açısından büyük bir avantaj sağlar. Aleti parça duvarlarından uzağa eğerek daha kısa, daha sert kesme aletleri kullanabilirsiniz. Geleneksel işlemede derin bir cebin tabanına ulaşmak, uzun erişimli bir parmak freze gerektirir. Uzun takımlarda ciddi sapma, çatırtı ve kötü yüzey kalitesi görülür. Muylu tablasını eğerek, iş mili yuvası cep duvarlarından temizlenecek şekilde parçaya açı verirsiniz. Artık kısa, kısa bir parmak freze kullanabilirsiniz. Bu, takım sapmasını sıfıra yakın bir seviyeye düşürür. Yüzey kaplamasını önemli ölçüde iyileştirir. Çok daha yüksek ilerleme hızlarına olanak tanır ve takım ömrünü önemli ölçüde uzatır.
Zemin Alanınız ve Parça Boyutunuz için Makine Konfigürasyonlarının Değerlendirilmesi
Kompakt 5 Eksenli İşleme Merkezi Ne Zaman Belirlenmeli?
Daha küçük parçalar özel makine mimarileri gerektirir. İdeal kullanım durumları Kompakt 5 eksenli işleme merkezi, tıbbi cihazları, küçük ateşli silah bileşenlerini ve karmaşık kalıp eklerini içerir. Kemik plakaları, omurga implantları ve tabanca kızakları bu daha küçük çalışma alanlarına mükemmel uyum sağlar. Bu makineler, iş mili X, Y ve Z yönünde hareket ederken parçanın döndüğü ve eğildiği bir muylu tabla tasarımı kullanır.
Bu kompakt makineler olağanüstü bir ayak izi/verimlilik oranı sunar. Muazzam çıktı sağlarken minimum zemin alanı tüketirler. Daha küçük muylu masaları daha az fiziksel kütle taşır. Bu daha düşük atalet, çok daha yüksek dönme hızlarına ve hızlı hızlanmaya olanak tanır. Bu dinamik tepki verme yeteneği, küçük alüminyum veya titanyum parçaların yüksek hızda işlenmesi için gereklidir. Makine, karmaşık takım yollarının etrafından hiç tereddüt etmeden geçebilir. Ancak sınırlamalara değinmeniz gerekir. Bu makineler sınırlı çalışma zarflarına sahiptir. Sıkı ağırlık kapasiteleri vardır. Muylunun ağırlık sınırını aşan bir parçanın yüklenmesi, döner yataklara zarar verecek ve makinenin geometrik doğruluğunu bozacaktır.
Ölçeklendirme: Büyük Zarflar için Beş Eksenli Portal İşleme Merkezi
Ağır, büyük boyutlu bileşenler tamamen farklı bir yaklaşım gerektirir. Havacılık bölmeleri, otomotiv damgalama kalıpları ve büyük yapısal dökümler standart bir muyluya sığamaz. A Beş eksenli portal işleme merkezi bu devasa parçalar için gerekli mimari faydaları sağlar. Bu konfigürasyonda çalışma masası tamamen sabit kalır. Masif portal yapısı, 2 eksenli mafsallı frezeleme kafasını taşıyarak parça üzerinde hareket eder.
Bu sabit tabla tasarımı, ağır parça kütlesinin makinenin dinamik doğruluğunu etkilemesini önler. Ağır bir çelik kalıp bloğu, parça hareket etmediği için makinenin hızlı hareket hızlarını yavaşlatmayacaktır. Burada elde edilen spesifik kurulum azalmaları şaşırtıcıdır. Çok tonlu parçaların operasyonlar arasında manevra yapması ciddi güvenlik riskleri ve lojistik kabuslar doğurur. Artık devasa bir dökümü çevirmeniz gerekmediğinde tavan vinçlerine olan ihtiyacı ortadan kaldırırsınız. Yeniden düzenleme zamanından saatler, bazen günler tasarruf edersiniz. Operatör devasa bloğu bir kez sıkıştırır ve mafsallı kafa, üst kısmı ve dört tarafı da işlemek için aşağıya uzanır.
Yatırım Getirisinin Ölçülmesi: Kurulum Azaltımı ve Sermaye Harcamaları
Çevrim Süresinin Azaltılması ve İş Mili Kullanımı
ROI'yi hesaplamak, gerçek iş mili çalışma süresine ayrıntılı bir şekilde bakmayı gerektirir. Ağır kurulumlu 3 eksenli atölyelerde iş mili kullanımı genellikle %30 civarında seyrediyor. Operatörler parçaları yüklerken, boşaltırken, temizlerken ve ölçerken makine vardiyanın kalan %70'i boyunca boşta kalır. 5 eksenli ortama geçiş, bu kullanım oranını %70 veya daha yükseğe çıkarır. Yatırım Getirisi hesaplamanızı, Üretken Olmayan Zamandaki bu büyük azalma etrafında çerçevelemelisiniz.
Fiziksel sökme, temizleme ve yeniden sabitleme aşamalarında kaybedilen saatlere bakın. Bir parça 3 eksenli frezede altı işlem gerektiriyorsa bu, altı ayrı kuruluma eşittir. Her kurulum 30 dakika sürebilir. Bu, parti başına üç saatlik ölü zaman demektir. Tek kurulum süreci, bu kurulumlardan beşini ortadan kaldırarak, anında 2,5 saatlik üretim süresini kurtarır. Bu geri kazanılan süre, atölyenin fazladan vardiya eklemeden veya ek makine satın almadan daha fazla iş üstlenmesine olanak tanır. Makine, yüksek üretim hızıyla kendi masrafını çıkarır.
Hurda Azaltma ve Kalite Kontrol Tutarlılığı
Hurda oranları, kar marjlarını diğer tüm üretim katı ölçümlerinden daha hızlı yok eder. İnsan hatasının ortadan kaldırılması nedeniyle hurdanın azaltılmasının mali etkisini analiz edin. Operatör bir parçayı her çevirdiğinde, onu geriye doğru yükleme, bir talaşa sıkıştırma veya yanlış iş parçası ofsetini kullanma riski vardır. Bu hatalar parçaların hurdaya çıkmasına neden olur. Pahalı havacılık alaşımlarını veya tıbbi sınıf titanyumu işlerken, hurdaya çıkan tek bir parça, yalnızca ham madde olarak binlerce dolara mal olabilir.
Tek kurulumlu işleme, ilk parça muayene sürecini basitleştirir. Kalite kontrol departmanının, her bir işlem arasında parçayı incelemek yerine yalnızca tek bir kapsamlı kurulumu doğrulaması gerekir. Bu, üretim partileri arasında çok daha yüksek tekrarlanabilirlik sağlar. İlk parça incelemeyi geçtikten sonra makine tutarlı bir şekilde aynı parçaları üretecektir. Manuel veri kaydırmaların ortadan kaldırılması, özellikler arasındaki boyutsal ilişkinin yerinde kilitli kalması anlamına gelir ve birinci parçadan yüz parçaya kadar tutarlı kaliteyi garanti eder.
Geleneksel ve 5 Eksenli Kurulum Metriklerinin Karşılaştırması
| Metrik | Geleneksel 3 Eksenli Proses | Tek Kurulumlu 5 Eksenli Proses |
|---|---|---|
| Mil Kullanımı | %25 - %35 | %65 - %85 |
| Karmaşık Parça Başına Ortalama Kurulumlar | 4 ila 7 operasyon | 1 ila 2 operasyon |
| Fikstür Mühendisliği Maliyetleri | Yüksek (Özel yumuşak çeneler, özel plakalar) | Düşük (Standartlaştırılmış sıfır noktası sistemleri) |
| Tolerans İstifleme Riski | Yüksek (Veri her işlemde kaydırılır) | Elendi (Tek datum referansı) |
| Operatör Müdahale Süresi | Yüksek (Sürekli yükleme/boşaltma) | Düşük (Ham stoğu yükleyin, bitmiş parçayı boşaltın) |
Uygulama Gerçekleri ve Benimseme Riskleri
CAM Yazılımı ve İşlem Sonrası Gereksinimler
Donanım tek başına parça üretemez. Bir makine yalnızca onu çalıştıran G kodu kadar yeteneklidir. Bu, temel 3 eksenli çalışmadan geçiş yapan atölyeler için önemli bir teknik engel teşkil ediyor. Karmaşık takım yolu oluşturma işlemini gerçekleştirmek için CAM paketlerinizi yükseltmelisiniz. Eş zamanlı 5 eksenli hareketi programlamak, takım vektörlerini hesaplayabilen, takım ekseni kontrolünü yönetebilen ve makine kinematiğini tahmin edebilen bir yazılım gerektirir.
Post-işlemci bu ekosistemde önemli bir rol oynar. Son işlemci, CAM yazılımının takım yollarını makinenin kontrol cihazının gerektirdiği belirli M kodlarına ve G kodlarına dönüştürür. Genel bir son işlemci çökmelere, düzensiz hareketlere ve parçaların oyulmasına neden olur. Uzmanlar tarafından geliştirilmiş, kanıtlanmış, makineye özel bir son işlemciye yatırım yapmalısınız. Bu, kodun, spesifik makine modelinizin pivot uzunlukları, dönme limitleri ve kinematik parametreleriyle mükemmel şekilde eşleşmesini sağlar.
Operatör Eğitimi ve Çarpışma Önleme Sistemleri
5 eksenli hareketin karmaşık kinematiği ciddi riskler doğurur. İş mili kafası, muylu tablası, kesici takım ve iş parçasının tümü kapalı bir alan içerisinde aynı anda hareket eder. Bu, büyük makine kazaları riskinin yüksek olmasını sağlar. Tek bir programlama hatası, iş mili muhafazasını yüksek hızlarda doğrudan döner tablaya sürerek büyük hasara neden olabilir.
Kurulumunuzun dijital ikizlerini oluşturmak için makine simülasyon yazılımına yatırım yapmalısınız. Programcıların makineye göndermeden önce her kod satırını sanal olarak simüle etmesi gerekir. Ek olarak, modern kontrolörler makine üzerinde çarpışmayı önleme özellikleri sunar. Bu sistemler kodun ilerisine bakar ve yaklaşan bir fiziksel müdahale tespit ederse makineyi durdurur. Operatörler, 3 eksenli kurulumlardan 5 eksenli kurulumlara geçiş yaparken zorlu bir öğrenme eğrisiyle karşı karşıya kalır. Yeni problama rutinlerinde uzmanlaşmalı, dinamik iş parçası ofsetlerini anlamalı ve döner merkez çizgilerini kullanarak parçaları nasıl hizalayacaklarını öğrenmelidirler.
İş Parçası Tutma ve Takım Yükseltmeleri
Geleneksel altı inçlik makinist mengeneleri, çok taraflı işleme için tamamen yetersizdir. Parçanın yanlarına erişimi engellerler ve büyük takım açıklığı sorunları yaratırlar. Muylu 90 derece eğildiğinde, takım malzemeye ulaşamadan iş mili standart bir mengenenin büyük çenelerine çarpacaktır. Başarılı olmak için iş parçası tutma stratejinizin tamamını yükseltmelisiniz.
Bunun için sıfır noktalı kenetleme sistemleri, kırlangıç kuyruğu fikstürleri ve 5 eksenli kendinden merkezlemeli mengeneler gerekir. Kırlangıç kuyruğu fikstürü, ham stokun tabanındaki küçük bir malzeme şeridini kavrayarak tüm bloğun işlenmesini sağlar. Sıfır noktası sistemleri, operatörlerin fikstürleri saniyeler içinde mutlak tekrarlanabilirlikle makineye takıp çıkarmasına olanak tanır. Bu özel iş parçası bağlama çözümleri parça erişilebilirliğini en üst düzeye çıkarır, gerekli takım açıklığını sağlar ve makinenin kurulum azaltma potansiyelini tam olarak gerçekleştirir.
Sıfır noktalı iş parçası bağlama sisteminin uygulanması şu adımları gerektirir:
Sıfır noktası taban plakasını doğrudan makinenin muylu masasına takın.
Kendi kendine merkezlenen mengenelerinizin ve kırlangıç kuyruğu armatürlerinizin altına çekme saplamalarını monte edin.
Taban plakasını pnömatik olarak serbest bırakın, mengeneyi alıcılara bırakın ve kilitleyin.
Parçanın ilk tarafını işleyin, ardından altmış saniyeden kısa bir sürede mengenenin tamamını bir sonraki iş için değiştirin.
İş Tutma Stratejileri: 3 Eksen ve 5 Eksen
| Özelliği | Standart 3 Eksenli Mengene | 5 Eksenli Kendinden Merkezli Mengene |
|---|---|---|
| Parça Erişilebilirliği | Yalnızca üst yüz | Üst ve dört taraf |
| Takım Açıklığı | Zayıf (Büyük çeneler iş milini bloke ediyor) | Mükemmel (Düşük profil, yükseltilmiş kaide) |
| Sıkıştırma Yöntemi | Geniş yüzey alanında sürtünme kavraması | Minimum malzemede (3 mm) ısırma tipi kavrama |
| Geçiş Hızı | Yavaş (Manuel sürüş gerektirir) | Hızlı (Sıfır nokta saplamalarıyla bütünleşir) |
Çözüm
Çok eksenli teknolojinin ilk sermaye harcaması ve yazılım entegrasyon maliyetleri inkar edilemeyecek kadar yüksektir. Bununla birlikte, yeniden konumlandırma israfının ve üretken olmayan zamanın neredeyse tamamen ortadan kaldırılması, karmaşık veya yüksek hassasiyetli parçalara yapılan yatırımı haklı çıkarmaktadır. Tek bir kurulumda beş tarafı işleyerek tolerans yığılmasını ortadan kaldırır, hurda oranlarını düşürür ve iş mili kullanımını büyük ölçüde artırırsınız. Üretim alanı, sürekli parça işlemenin olduğu kaotik bir ortamdan modern, son derece öngörülebilir bir üretim sistemine dönüşüyor.
Kompakt bir muylu, büyük bir portal veya 3+2 konumlu kurulum arasında karar verirken, devam eden çalışmanızdaki mevcut darboğazları dikkatlice değerlendirin. Parça karmaşıklığınızı, fiziksel boyutlarınızı ve doğrudan tolerans yığınlamasına bağlı hurda oranlarını analiz edin. Makine mimarisini en sorunlu parçalarınızın özel fiziksel talepleriyle eşleştirin.
Geçişinize başlamak için aşağıdaki sonraki adımları izleyin:
Yüksek kurulum süreleri ve toleranslı istifleme sorunu yaşayan parçaları belirlemek için mevcut devam eden çalışma kuyruklarınızı denetleyin.
Takım tezgahı üreticilerinden, zor olduğu bilinen eski bir parçayı kullanarak resmi bir zaman çalışması ve test kesimi talep edin.
Herhangi bir makine satın alımını tamamlamadan önce mevcut CAM yazılımı yeteneklerinizi değerlendirin ve makineye özel bir son işlemciyi güvence altına alın.
Yeterli takım açıklığı sağlamak için iş parçası envanterinizi sıfır noktası sistemlerini ve kırlangıç kuyruğu fikstürlerini içerecek şekilde yükseltin.
SSS
S: 3+2 ile gerçek 5 eksenli işleme arasındaki fark nedir?
C: 3+2 işleme, parçayı frezelemek için standart 3 eksenli hareketleri kullanarak, kesme başlamadan önce döner eksenleri sabit bir konuma kilitler. Gerçek 5 eksenli işleme, kesim sırasında beş eksenin tamamını aynı anda hareket ettirir. Her iki yöntem de manuel yeniden konumlandırmayı azaltır ancak karmaşık organik yüzeyler için eşzamanlı hareket gerekir.
S: 5 eksenli bir işleme merkezi parça doğruluğunu nasıl artırır?
C: Tek bir kurulumda birden çok tarafı işleyerek, bir parçanın kelepçesi manuel olarak açıldığında, yeniden hizalandığında ve yeniden kelepçelendiğinde meydana gelen veri kaymalarını ve tolerans yığılmasını ortadan kaldırır. Makinenin dahili hacimsel doğruluğu nihai toleransları belirler.
S: 5 eksenli bir makine için özel iş parçası bağlamaya ihtiyacım var mı?
C: Evet. Bir parçanın beş tarafına ulaşmak için, takım açıklığı sağlamak ve fener mili çarpışmalarını önlemek amacıyla kırlangıç kuyruğu fikstürleri, sıfır nokta sistemleri veya 5 eksenli kendinden merkezlemeli mengeneler gibi özel düşük profilli iş bağlama gerekir.
S: Kompakt 5 eksenli bir işleme merkezi titanyum gibi sert metalleri işleyebilir mi?
C: Evet, makinenin yüksek yapısal sağlamlığa, doğrudan tahrikli döner tablalara ve yeterli iş mili torkuna sahip olması koşuluyla, titanyum medikal ve havacılık parçaları için kompakt merkezler sıklıkla kullanılır.
S: CAM yazılımı 5 eksenli işleme için neden daha kritik?
C: Karmaşık kinematik ve eş zamanlı hareketler, iş milinin muyluya veya iş parçasına çarpma riskini artırır. Kesimden önce takım yollarını doğrulamak için doğru makine simülasyonuna sahip gelişmiş CAM yazılımı gereklidir.
S: Beş eksenli portal işleme merkezinden en çok hangi endüstriler faydalanıyor?
C: Havacılık, otomotiv aletleri ve enerji sektörleri, parçanın manuel olarak yeniden konumlandırılmasının bir vinç ve saatler süren yeniden hizalama gerektireceği devasa, ağır bileşenleri işlemek için portal konfigürasyonlarını kullanıyor.
İlgili Makaleler
-
 Değerli Müşterilerimiz ve İş Ortaklarımız,Ulusal ihracat kontrol yasa ve yönetmeliklerine sıkı sıkıya uymak ve uluslararası yükümlülükleri yerine getirmek amacıyla, ihraç ettiğimiz CNC freze ve CNC torna tezgahlarımızın tamamen yasal ve uyumlu olmasını sağlamak amacıyla, sizi ilgili politikalar konusunda bilgilendiriyoruz.Şirket Haberleri
-
 Aşındırıcı grafit tozu standart CNC'leri yok eder. Güvenli EDM elektrot üretimi için özel toz geçirmez makinelerin ve uygun ıslak veya kuru frezeleme yöntemlerinin neden gerekli olduğunu öğrenin.Ürün haberleri
-
 Matkap kılavuz merkezleri, yüksek hacimli üretim için yüksek hızda diş açma sağlar. İş mili tork sınırlarını anlamak, maliyetli takım kırılmasını önler ve makine çevrim sürelerini optimize eder.Ürün haberleri


