



Bei der herkömmlichen Bearbeitung verbergen sich enorme Betriebskosten. Die Spindeln bleiben im Leerlauf, während die Bediener die Teile manuell lösen, reinigen, umdrehen und neu anzeigen. Diese ständige Handhabung birgt ein erhöhtes Risiko menschlicher Fehler bei mehreren Setups. Jedes Mal, wenn ein Teil den Schraubstock verlässt, verlieren Sie Ihren ursprünglichen Bezugspunkt. Drei- und vierachsige Einschränkungen bei komplexen mehrseitigen Geometrien zwingen Werkstätten zu umfangreichen Spannvorrichtungen. Dies führt zu strengen Toleranzstapeln, erhöht die Ausschussquote und erhöht die Arbeitskosten drastisch. Sie benötigen einen architektonischen Wandel in der Werkstatt. Implementierung eines 5-Achsen-Bearbeitungszentrum ermöglicht „Done-in-One“-Produktion. Diese Technologie verlagert den Fertigungsengpass weg von der manuellen Einrichtung. Dadurch wird der Fokus direkt wieder auf die tatsächliche Schnittzeit gelegt, sodass Werkstätten komplexe Geometrien bearbeiten können, ohne dass die Einrichtung ständig unterbrochen werden muss.
Eliminierung der Toleranzstapelung: Durch die Bearbeitung von fünf Seiten eines Teils in einer einzigen Aufspannung werden die durch manuelle Neupositionierung verursachten zusammengesetzten Maßfehler automatisch beseitigt.
Erhöhte Spindelauslastung: Eine drastische Reduzierung der unproduktiven Zeit (NPT), die für den Auf- und Abbau aufgewendet wird, steht in direktem Zusammenhang mit einer höheren Gesamtanlageneffektivität (OEE) und einem schnelleren Teiledurchsatz.
Konfigurationsflexibilität: Die Lösungen reichen von einem kompakten 5-Achsen-Bearbeitungszentrum für medizinische Teile mit hohem Mix/geringem Volumen bis hin zu einem 5-Achsen-Portalbearbeitungszentrum für massive Luft- und Raumfahrtkomponenten.
Umsetzungsrealitäten: Um diese Effizienzsteigerungen zu realisieren, sind erforderliche Investitionen in fortschrittliche CAM-Software, robuste Postprozessoren und eine spezielle Nullpunkt-Werkstückhalterung erforderlich.
Die Mechanismen der Neupositionierung von Abfall in der traditionellen Bearbeitung
Toleranzstapelung über mehrere Setups hinweg
Die Stapelung von Toleranzen stellt in der Präzisionsfertigung eine harte mathematische Realität dar. Jede Entspann- und erneute Spannsequenz führt zu einer neuen Bezugspunktverschiebung. Wenn ein Bediener ein Teil von Vorgang eins zu Vorgang zwei verschiebt, verschwinden die ursprünglichen X-, Y- und Z-Koordinaten. Die Maschine muss sich auf neu abgetastete Oberflächen stützen, um einen sekundären Bezugspunkt festzulegen. Selbst ein perfekter Schraubstockaufbau führt zu mikroskopischen Abweichungen. Ein winziger Span unter einer Parallelführung oder eine leichte Änderung des Spanndrucks führen dazu, dass sich das Teil anhebt oder neigt. Diese Fehler können zunächst nur wenige Zehntel eines Tausendstel Zolls betragen.
Diese Mikroabweichungen verstärken sich schnell nach drei bis sechs Operationen. Ein Winkelfehler beim zweiten Setup vervielfacht den linearen Fehler beim dritten Setup. Dieser Stapeleffekt führt häufig dazu, dass Teile mit engen Toleranzen im letzten Arbeitsgang völlig außerhalb der Spezifikation liegen. Parallelität und Rechtwinkligkeit leiden am meisten. Wenn Sie das Werkstück manuell umdrehen, können Sie die exakte Position über gegenüberliegende Flächen hinweg nicht beibehalten. Vergleichen Sie dies mit einer Single-Setup-Basislinie. Wenn Sie das gesamte Teil in einer Aufspannung bearbeiten, bestimmt die volumetrische Genauigkeit der Maschine die endgültige Teiletoleranz. Die Spindel steht vom ersten bis zum letzten Schnitt in einer konstanten mathematischen Beziehung zum Werkstück.
Die versteckten Kosten für Montage und Bedienereingriffe
Die herkömmliche Bearbeitung mit mehreren Aufspannungen beansprucht technische Ressourcen. Programmierer und Fertigungsingenieure verschwenden unzählige Stunden damit, maßgeschneiderte weiche Backen zu entwerfen. Sie bauen komplexe Vorrichtungen aus Aluminium oder Stahl, um Teile für sekundäre und tertiäre Vorgänge aufzunehmen. Diese Vorrichtungen erfordern eigene Bearbeitungszeit, Materialien und Lagerraum. Jede Überarbeitung eines neuen Teils zwingt die Werkstatt dazu, diese kundenspezifischen Spannlösungen zu modifizieren oder zu verwerfen. Diese ständige Schaffung von Vorrichtungen wirkt sich wie eine massive versteckte Steuer auf die Gesamtrentabilität aus.
Ein Bedienereingriff ist mit hohen Arbeitskosten verbunden. Herkömmliche Ausrichtungen erfordern einen hohen manuellen Aufwand. Bediener verbringen wertvolle Zeit damit, Achsen zu neigen und die Z-Achse zu bewegen, um Klammern freizugeben. Sie wiederholen die manuellen Kantenfindungsverfahren für jedes einzelne neue Setup. Das Einwählen eines Teils mit einem Testindikator erfordert Zeit und hohes Geschick. Diese körperliche Arbeit erhöht die unproduktive Zeit. Die Spindeln hören auf, sich zu drehen, während die Bediener mit Schraubenschlüsseln und Anzeigegeräten ringen. Dieser Engpass wirkt sich direkt auf die Werkstattplanung aus. Teile liegen in Warteschlangen für laufende Arbeiten und warten auf die nächste verfügbare Maschine oder Einrichtung. Die Durchlaufzeiten verlängern sich von Tagen auf Wochen, einfach weil die Teile länger in Behältern warten als geschnitten werden.
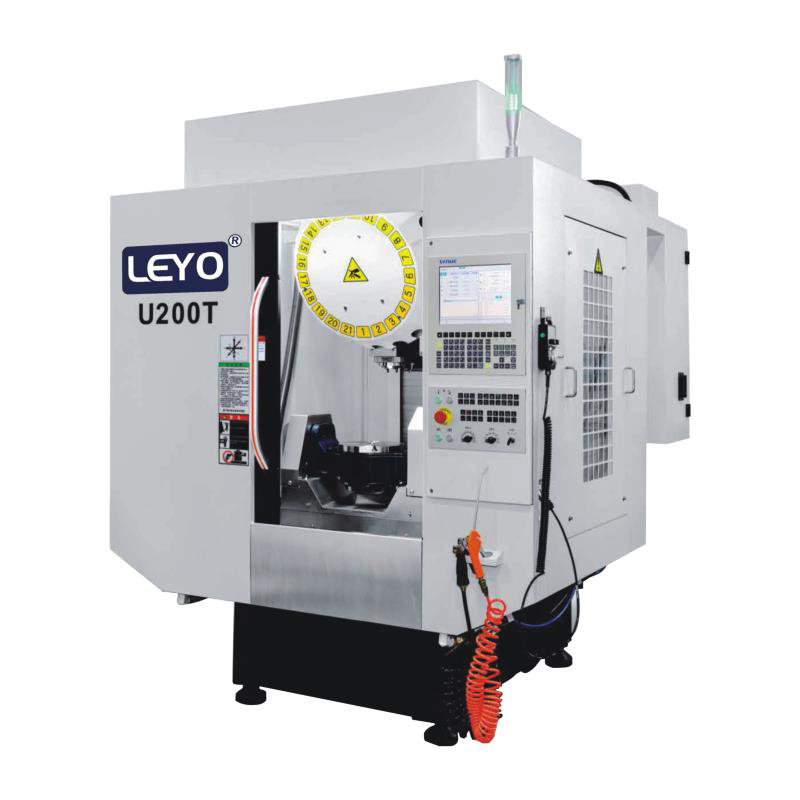
Wie ein 5-Achsen-Bearbeitungszentrum eine „Done-in-One“-Produktion erreicht
Einzelpunktausrichtung und automatisierte Abtastung
Die Festlegung eines einzigen Bezugspunkts über die Messung auf der Maschine verändert den Bearbeitungsablauf. Ein auf einer Spindel montierter Messtaster tastet das Rohmaterial einmal ab. Es legt die absoluten X-, Y- und Z-Nullpunkte für den gesamten Fertigungszyklus fest. Sie machen die sich wiederholende manuelle Kantenfindung über mehrere Arbeitsgänge hinweg vollständig überflüssig. Die Maschine weiß genau, wo sich das Teil im dreidimensionalen Raum befindet. Die Dreh- und Kippachsen passen sich automatisch an, um der Spindel unterschiedliche Flächen zu bieten.
Die standardmäßige automatisierte Sondierungssequenz folgt genau diesen Schritten:
Laden Sie das Rohmaterial in den selbstzentrierenden Schraubstock oder die Schwalbenschwanzhalterung.
Rufen Sie den Spindeltaster auf, um die primäre Z-Achsenhöhe auf der Oberseite des Materials zu ermitteln.
Prüfen Sie die X- und Y-Ausdehnungen, um die genaue Mitte des Rohblocks zu finden.
Schreiben Sie diese Koordinaten in die aktive Nullpunktverschiebung der Maschine.
Aktivieren Sie die dynamische Nachführung der Maschine, um diesen Bezugspunkt auf das Rotationszentrum zu fixieren.
Durch einmaliges Festlegen der Werkstückkoordinaten wird eine perfekte Ausrichtung der Merkmale auf allen fünf zugänglichen Seiten gewährleistet. Wenn ein Loch auf der Oberseite perfekt mit einem Querloch auf der Seitenfläche überschneiden muss, erledigt die Maschine dies einwandfrei. Der einzige Bezugspunkt eliminiert das Risiko menschlicher Fehler beim Teiletransfer. Bediener müssen sich nicht mehr um den perfekten Sitz des Teils am Schraubstockanschlag kümmern. Das kinematische Modell der Maschine übernimmt die räumliche Mathematik und stellt sicher, dass jedes Bohrloch, jede gefräste Tasche und jedes Gewinde eine strenge geometrische Toleranz zum ursprünglichen Referenzpunkt einhält.
Kontinuierliche 5-Achsen- oder 3+2-Positionsbearbeitung
Das Verständnis des Unterschieds zwischen 3+2-Positionsbearbeitung und simultaner 5-Achsen-Konturbearbeitung bestimmt Ihre Programmierstrategie. Bei der 3+2-Bearbeitung positioniert die Maschine das Schneidwerkzeug mithilfe der A- und B- oder C-Achsen in einem festen Winkel. Anschließend werden diese Drehachsen mithilfe mechanischer oder hydraulischer Bremsen fest arretiert. Das eigentliche Schneiden erfolgt mit standardmäßigen 3-Achsen-Fräsbewegungen. Die simultane 5-Achsen-Konturbearbeitung funktioniert anders. Die Maschine bewegt die X-, Y- und Z-Achse sowie beide Drehachsen gleichzeitig, während das Werkzeug am Material angreift. Das Werkzeug ändert kontinuierlich seinen Vektor, während es sich über die Teileoberfläche bewegt.
Beide Methoden reduzieren die manuelle Neupositionierung drastisch. Bei prismatischen Teilen ist die 3+2-Bearbeitung jedoch oft völlig ausreichend. Wenn Ihr Teil aus flachen Flächen, geraden Wänden und abgewinkelten Löchern besteht, wird es von 3+2 perfekt gehandhabt. Für komplexe organische Oberflächen ist eine gleichzeitige Konturierung unbedingt erforderlich. Laufräder, Turbinenschaufeln und Strukturkomponenten für die Luft- und Raumfahrt erfordern kontinuierliche Werkzeugvektoränderungen. Durch die simultane Konturierung werden nicht nur die Einrichtungsschritte reduziert, sondern es entfällt häufig auch die Nacharbeit. Es macht manuelle Poliervorgänge überflüssig, da in einem Arbeitsgang hervorragende Oberflächengüten erzielt werden. Wählen Sie zwischen den beiden basierend auf der Teilegeometrie und der erforderlichen Oberflächenbeschaffenheit. Prismatische Teile bevorzugen 3+2, während fließende aerodynamische Formen gleichzeitige Bewegung erfordern.
Werkzeuganstellwinkel und Zugänglichkeit von Hinterschnitten
Durch die Gelenkverbindung des Spindelkopfes oder des Zapfentisches ergeben sich enorme Werkzeugvorteile. Diese Bewegung ermöglicht es Standard-Schaftfräsern, auf Hinterschnitte, tiefe Hohlräume und zusammengesetzte Winkel zuzugreifen, ohne dass spezielle Formwerkzeuge erforderlich sind. Bei einer 3-Achsen-Maschine ist zum Erreichen einer Hinterschneidung ein spezieller Lollipop-Fräser oder ein individuell geschliffenes Schlitzwerkzeug erforderlich. Mit fünf Bewegungsachsen neigen Sie einfach das Teil oder den Kopf. Ein Standard-Schaftfräser mit flachem Boden kann jetzt in die Kavität greifen und die Hinterschneidung direkt bearbeiten.
Diese Artikulation bietet einen enormen Vorteil hinsichtlich der Werkzeugsteifigkeit. Sie können kürzere, steifere Schneidwerkzeuge verwenden, indem Sie das Werkzeug von den Teilewänden weg neigen. Bei der herkömmlichen Bearbeitung ist zum Erreichen des Bodens einer tiefen Tasche ein Schaftfräser mit großer Reichweite erforderlich. Lange Werkzeuge leiden unter starker Durchbiegung, Rattern und schlechter Oberflächengüte. Durch Neigen des Drehzapfentisches neigen Sie das Teil so, dass das Spindelgehäuse nicht an den Taschenwänden anliegt. Sie können jetzt einen kurzen, kurzen Schaftfräser verwenden. Dadurch wird die Werkzeugauslenkung auf nahezu Null reduziert. Es verbessert die Oberflächenbeschaffenheit erheblich. Es ermöglicht wesentlich höhere Vorschubgeschwindigkeiten und verlängert die Werkzeugstandzeit erheblich.
Bewerten von Maschinenkonfigurationen für Ihre Stellfläche und Teilegröße
Wann sollte man sich für ein kompaktes 5-Achsen-Bearbeitungszentrum entscheiden?
Kleinere Teile erfordern spezielle Maschinenarchitekturen. Die idealen Anwendungsfälle für a Kompakte 5-Achsen-Bearbeitungszentren umfassen medizinische Geräte, kleine Schusswaffenkomponenten und komplizierte Formeinsätze. Knochenplatten, Wirbelsäulenimplantate und Pistolenschlitten passen perfekt in diese kleineren Arbeitsbereiche. Diese Maschinen verwenden eine Drehtischkonstruktion, bei der sich das Teil dreht und neigt, während sich die Spindel in X, Y und Z bewegt.
Diese kompakten Maschinen bieten ein außergewöhnliches Verhältnis von Platzbedarf zu Produktivität. Sie verbrauchen nur minimale Stellfläche und liefern gleichzeitig eine enorme Leistung. Kleinere Drehzapfentische tragen weniger physische Masse. Diese geringere Trägheit ermöglicht deutlich höhere Drehzahlen und schnelle Beschleunigungen. Diese dynamische Reaktionsfähigkeit ist für die Hochgeschwindigkeitsbearbeitung kleiner Aluminium- oder Titanteile erforderlich. Die Maschine kann problemlos komplexe Werkzeugwege bewältigen. Allerdings müssen Sie sich mit den Einschränkungen auseinandersetzen. Diese Maschinen verfügen über eingeschränkte Arbeitsbereiche. Sie haben strenge Gewichtskapazitäten. Das Laden eines Teils, das die Gewichtsgrenze des Drehzapfens überschreitet, führt zur Zerstörung der Drehlager und zur Beeinträchtigung der geometrischen Genauigkeit der Maschine.
Maßstabsvergrößerung: Das Fünf-Achsen-Portalbearbeitungszentrum für große Briefumschläge
Schwere, übergroße Bauteile erfordern eine völlig andere Herangehensweise. Schottwände für die Luft- und Raumfahrt, Stanzwerkzeuge für die Automobilindustrie und große Strukturgussteile passen nicht auf einen Standardzapfen. A Das fünfachsige Portalbearbeitungszentrum bietet die notwendigen architektonischen Vorteile für diese massiven Teile. In dieser Konfiguration bleibt der Arbeitstisch völlig stationär. Die massive Portalstruktur bewegt sich über das Teil und trägt einen 2-Achsen-Gelenkfräskopf.
Durch diese stationäre Tischkonstruktion wird verhindert, dass große Teilemassen die dynamische Genauigkeit der Maschine beeinträchtigen. Ein schwerer Matrizenblock aus Stahl verlangsamt die Eilganggeschwindigkeit der Maschine nicht, da sich das Teil nicht bewegt. Die hier erzielten konkreten Rüstreduzierungen sind atemberaubend. Das Manövrieren von tonnenschweren Teilen zwischen Betriebsabläufen birgt erhebliche Sicherheitsrisiken und logistische Albträume. Wenn Sie ein massives Gussstück nicht mehr umdrehen müssen, sind keine Laufkräne mehr erforderlich. Sie sparen Stunden, manchmal Tage, an Zeit für die Neuausrichtung. Der Bediener klemmt den massiven Block einmal fest und der Gelenkkopf greift nach unten, um die Oberseite und alle vier Seiten zu bearbeiten.
Quantifizierung des ROI: Einrichtungsreduzierung vs. Kapitalaufwand
Reduzierung der Zykluszeit und Spindelauslastung
Die Berechnung des ROI erfordert einen genauen Blick auf die tatsächliche Spindelverfügbarkeit. In hochbestückten 3-Achsen-Werkstätten liegt die Spindelauslastung häufig bei etwa 30 %. Die Maschine steht die restlichen 70 % der Schicht im Leerlauf, während die Bediener Teile laden, entladen, reinigen und messen. Durch den Übergang zu einer 5-Achsen-Umgebung steigt diese Auslastungsrate auf 70 % oder mehr. Sie müssen Ihre ROI-Berechnung auf diese drastische Reduzierung der unproduktiven Zeit ausrichten.
Schauen Sie sich die Stunden an, die zuvor durch die physischen Abbau-, Reinigungs- und Neureparaturphasen verloren gegangen sind. Wenn ein Teil sechs Arbeitsgänge auf einer 3-Achsen-Fräsmaschine erfordert, entspricht das sechs separaten Aufspannungen. Jede Einrichtung kann 30 Minuten dauern. Das sind drei Stunden Totzeit pro Charge. Durch einen einzigen Rüstvorgang entfallen fünf dieser Rüstvorgänge, wodurch sofort 2,5 Stunden Produktionszeit gewonnen werden. Diese gewonnene Zeit ermöglicht es der Werkstatt, mehr Aufträge zu übernehmen, ohne zusätzliche Schichten hinzuzufügen oder zusätzliche Maschinen zu kaufen. Die Maschine amortisiert sich durch die reine Durchlaufgeschwindigkeit.
Ausschussreduzierung und konsistente Qualitätskontrolle
Ausschussquoten vernichten Gewinnmargen schneller als jede andere Fertigungskennzahl. Analysieren Sie die finanziellen Auswirkungen eines geringeren Ausschusses aufgrund der Eliminierung menschlicher Fehler. Jedes Mal, wenn ein Bediener ein Teil umdreht, besteht die Gefahr, dass es rückwärts geladen wird, es an einem Span festklemmt oder der falsche Werkstückversatz verwendet wird. Diese Fehler führen zu Ausschussteilen. Bei der Bearbeitung teurer Luftfahrtlegierungen oder medizinischem Titan kann ein einziges Ausschussteil allein an Rohmaterial Tausende von Dollar kosten.
Die Einzelaufspannung vereinfacht die Erstmusterprüfung. Die Qualitätskontrollabteilung muss nur einen umfassenden Aufbau verifizieren, anstatt das Teil zwischen jedem einzelnen Arbeitsgang zu prüfen. Dies gewährleistet eine viel höhere Wiederholgenauigkeit über Produktionschargen hinweg. Sobald das erste Teil die Prüfung besteht, produziert die Maschine konsistent identische Teile. Durch den Wegfall manueller Bezugspunktverschiebungen bleibt die Maßbeziehung zwischen den Merkmalen erhalten und gewährleistet so eine gleichbleibende Qualität vom ersten bis zum hundertsten Teil.
Vergleich traditioneller und 5-Achsen-Setup-Metriken
| Metrik | Traditioneller 3-Achsen-Prozess | Einzelsetup 5-Achsen-Prozess |
|---|---|---|
| Spindelauslastung | 25 % – 35 % | 65 % – 85 % |
| Durchschnittliche Setups pro komplexem Teil | 4 bis 7 Operationen | 1 bis 2 Operationen |
| Kosten für Vorrichtungstechnik | Hoch (kundenspezifische weiche Backen, spezielle Platten) | Niedrig (Standardisierte Nullpunktsysteme) |
| Toleranzstapelrisiko | Hoch (Datum verschiebt jede Operation) | Eliminiert (einzelne Bezugsreferenz) |
| Eingriffszeit des Bedieners | Hoch (Konstantes Laden/Entladen) | Niedrig (Rohmaterial laden, Fertigteil entladen) |
Umsetzungsrealitäten und Einführungsrisiken
CAM-Software und Nachbearbeitungsanforderungen
Hardware allein kann keine Teile herstellen. Eine Maschine ist nur so leistungsfähig wie der G-Code, der sie antreibt. Dies stellt eine erhebliche technische Hürde für Werkstätten dar, die von der einfachen 3-Achsen-Arbeit umsteigen. Sie müssen Ihre CAM-Pakete aktualisieren, um die komplexe Werkzeugweggenerierung bewältigen zu können. Die Programmierung gleichzeitiger 5-Achsen-Bewegungen erfordert Software, die in der Lage ist, Werkzeugvektoren zu berechnen, die Werkzeugachsensteuerung zu verwalten und die Maschinenkinematik vorherzusagen.
Der Postprozessor spielt in diesem Ökosystem eine wichtige Rolle. Der Postprozessor übersetzt die Werkzeugwege der CAM-Software in die spezifischen M-Codes und G-Codes, die von der Maschinensteuerung benötigt werden. Ein allgemeiner Postprozessor führt zu Abstürzen, unregelmäßigen Bewegungen und beschädigten Teilen. Sie müssen in einen bewährten, maschinenspezifischen Postprozessor investieren, der von Experten entwickelt wurde. Dadurch wird sichergestellt, dass der Code perfekt zu den Drehpunktlängen, Drehgrenzen und kinematischen Parametern Ihres spezifischen Maschinenmodells passt.
Bedienerschulung und Kollisionsvermeidungssysteme
Die komplexe Kinematik der 5-Achsen-Bewegung birgt erhebliche Risiken. Der Spindelkopf, der Drehzapfentisch, das Schneidwerkzeug und das Werkstück bewegen sich alle gleichzeitig auf engstem Raum. Dadurch besteht ein hohes Risiko katastrophaler Maschinenausfälle. Ein einziger Programmierfehler kann dazu führen, dass das Spindelgehäuse mit hoher Geschwindigkeit direkt in den Drehtisch getrieben wird und dort massiven Schaden anrichtet.
Sie müssen in Maschinensimulationssoftware investieren, um digitale Zwillinge Ihrer Anlage zu erstellen. Programmierer müssen jede Codezeile virtuell simulieren, bevor sie sie an die Maschine senden. Darüber hinaus bieten moderne Steuerungen Funktionen zur Kollisionsvermeidung auf der Maschine. Diese Systeme schauen im Code voraus und stoppen die Maschine, wenn sie einen bevorstehenden physischen Eingriff erkennen. Bediener stehen vor einer steilen Lernkurve, wenn sie von 3-Achsen- auf 5-Achsen-Aufbauten umsteigen. Sie müssen neue Messroutinen beherrschen, dynamische Arbeitsversätze verstehen und lernen, wie man Teile mithilfe rotierender Mittellinien ausrichtet.
Aufrüstung von Spannvorrichtungen und Werkzeugen
Herkömmliche 6-Zoll-Schraubstöcke sind für die Mehrseitenbearbeitung völlig unzureichend. Sie blockieren den Zugang zu den Seiten des Teils und führen zu massiven Problemen bei der Werkzeugfreigabe. Wenn sich der Drehzapfen um 90 Grad neigt, prallt die Spindel gegen die sperrigen Backen eines Standardschraubstocks, bevor das Werkzeug das Material erreichen kann. Um erfolgreich zu sein, müssen Sie Ihre gesamte Spannstrategie verbessern.
Hierzu sind Nullpunktspannsysteme, Schwalbenschwanzvorrichtungen und selbstzentrierende 5-Achsen-Schraubstöcke erforderlich. Eine Schwalbenschwanzvorrichtung greift einen winzigen Materialstreifen an der Basis des Rohmaterials und legt so den gesamten Block für die Bearbeitung frei. Mit Nullpunktsystemen können Bediener Vorrichtungen in Sekundenschnelle mit absoluter Wiederholgenauigkeit in die Maschine ein- und ausrasten lassen. Diese speziellen Werkstückhaltelösungen maximieren die Zugänglichkeit der Teile, sorgen für den erforderlichen Werkzeugfreiraum und schöpfen das Potenzial der Maschine zur Rüstreduzierung voll aus.
Die Implementierung eines Nullpunkt-Spannsystems erfordert die folgenden Schritte:
Montieren Sie die Nullpunkt-Grundplatte direkt auf dem Drehtisch der Maschine.
Montieren Sie Zugbolzen an der Unterseite Ihrer selbstzentrierenden Schraubstöcke und Schwalbenschwanzvorrichtungen.
Lösen Sie die Grundplatte pneumatisch, lassen Sie den Schraubstock in die Aufnahmen fallen und verriegeln Sie ihn.
Bearbeiten Sie die erste Seite des Teils und tauschen Sie dann in weniger als 60 Sekunden den gesamten Schraubstock für den nächsten Auftrag aus.
Spannstrategien: 3-Achsen- vs. 5-Achsen
| - | Standard-3-Achsen-Schraubstock, | 5-Achsen-selbstzentrierender Schraubstock |
|---|---|---|
| Teilweise Barrierefreiheit | Nur Oberseite | Oben und vier Seiten |
| Werkzeugfreiraum | Schlecht (sperrige Backen blockieren die Spindel) | Hervorragend (niedriges Profil, erhöhter Sockel) |
| Spannmethode | Reibungsgriff auf großer Oberfläche | Bissfester Halt auf minimalem Material (3 mm) |
| Wechselgeschwindigkeit | Langsam (manuelles Trammen erforderlich) | Schnell (Integration mit Nullpunktbolzen) |
Abschluss
Die anfänglichen Investitions- und Softwareintegrationskosten für Mehrachstechnologie sind unbestreitbar hoch. Allerdings rechtfertigt die nahezu vollständige Eliminierung von Umpositionierungsabfall und Nebenzeiten die Investition in komplexe oder hochpräzise Teile. Durch die Bearbeitung von fünf Seiten in einer einzigen Aufspannung beseitigen Sie die Stapelung von Toleranzen, senken die Ausschussrate und erhöhen die Spindelauslastung drastisch. Die Werkstatt verwandelt sich von einer chaotischen Umgebung mit ständiger Teilehandhabung in ein optimiertes, äußerst vorhersehbares Produktionssystem.
Wenn Sie sich zwischen einem kompakten Drehzapfen, einem großen Portal oder einem 3+2-Positionen-Aufbau entscheiden, bewerten Sie sorgfältig Ihre aktuellen Engpässe bei der Arbeit. Analysieren Sie die Komplexität Ihrer Teile, die physikalischen Abmessungen und die Ausschussraten, die direkt mit der Toleranzstapelung verknüpft sind. Passen Sie die Maschinenarchitektur an die spezifischen physikalischen Anforderungen Ihrer problematischsten Teile an.
Führen Sie die folgenden nächsten Schritte aus, um mit der Umstellung zu beginnen:
Überprüfen Sie Ihre aktuellen Warteschlangen für laufende Arbeiten, um Teile zu identifizieren, die unter hohen Rüstzeiten und Toleranzstapeln leiden.
Fordern Sie bei Werkzeugmaschinenherstellern eine formelle Zeitstudie und einen Testschnitt an, bei dem ein bekanntermaßen schwieriges Altteil verwendet wird.
Bewerten Sie Ihre vorhandenen CAM-Softwarefunktionen und sichern Sie sich einen maschinenspezifischen Postprozessor, bevor Sie den Kauf einer Maschine abschließen.
Erweitern Sie Ihren Werkstückspannbestand um Nullpunktsysteme und Schwalbenschwanzvorrichtungen, um einen ausreichenden Werkzeugabstand sicherzustellen.
FAQ
F: Was ist der Unterschied zwischen der 3+2- und der echten 5-Achsen-Bearbeitung?
A: Bei der 3+2-Bearbeitung werden die Drehachsen vor Beginn des Schneidens in einer festen Position fixiert, wobei zum Fräsen des Teils standardmäßige 3-Achsen-Bewegungen verwendet werden. Bei der echten 5-Achsen-Bearbeitung werden während des Schnitts alle fünf Achsen gleichzeitig bewegt. Beide Methoden reduzieren die manuelle Neupositionierung, bei komplexen organischen Oberflächen ist jedoch eine gleichzeitige Bewegung erforderlich.
F: Wie verbessert ein 5-Achsen-Bearbeitungszentrum die Teilegenauigkeit?
A: Durch die Bearbeitung mehrerer Seiten in einer einzigen Aufspannung werden Bezugspunktverschiebungen und Toleranzstapel vermieden, die auftreten, wenn ein Teil manuell gelöst, neu ausgerichtet und erneut gespannt wird. Die interne volumetrische Genauigkeit der Maschine bestimmt die endgültigen Toleranzen.
F: Benötige ich eine spezielle Werkstückhalterung für eine 5-Achsen-Maschine?
A: Ja. Um fünf Seiten eines Teils zu erreichen, sind spezielle Werkstückhalterungen mit niedrigem Profil wie Schwalbenschwanzvorrichtungen, Nullpunktsysteme oder selbstzentrierende 5-Achsen-Schraubstöcke erforderlich, um Werkzeugfreiraum zu gewährleisten und Spindelkollisionen zu verhindern.
F: Kann ein kompaktes 5-Achsen-Bearbeitungszentrum Hartmetalle wie Titan verarbeiten?
A: Ja, vorausgesetzt, die Maschine verfügt über eine hohe strukturelle Steifigkeit, direkt angetriebene Drehtische und ein ausreichendes Spindeldrehmoment. Kompaktzentren werden häufig für medizinische und Luftfahrtteile aus Titan verwendet.
F: Warum ist CAM-Software für die 5-Achsen-Bearbeitung wichtiger?
A: Die komplexe Kinematik und die gleichzeitigen Bewegungen erhöhen die Gefahr einer Kollision der Spindel mit dem Zapfen oder Werkstück. Um die Werkzeugwege vor dem Schneiden zu überprüfen, ist eine fortschrittliche CAM-Software mit genauer Maschinensimulation erforderlich.
F: Welche Branchen profitieren am meisten von einem 5-Achsen-Portalbearbeitungszentrum?
A: In der Luft- und Raumfahrt, im Automobil-Werkzeugbau und im Energiesektor werden Portalkonfigurationen zur Bearbeitung massiver, schwerer Komponenten eingesetzt, bei denen die manuelle Neupositionierung des Teils einen Kran und stundenlange Neuausrichtung erfordern würde.
Verwandte Artikel
-
 Sehr geehrte Kunden und Geschäftspartner, um die nationalen Exportkontrollgesetze und -vorschriften strikt einzuhalten und internationale Verpflichtungen zu erfüllen und sicherzustellen, dass unsere exportierten CNC-Fräsmaschinen und CNC-Drehmaschinen vollständig legal und konform sind, informieren wir Sie hiermit über die relevanten Richtlinien zumUnternehmensnachrichten
-
 Abrasiver Graphitstaub zerstört Standard-CNCs. Erfahren Sie, warum spezielle staubdichte Maschinen und geeignete Nass- oder Trockenfräsmethoden für die sichere Herstellung von EDM-Elektroden unerlässlich sind.Produktneuigkeiten
-
 Bohrgewindeschneidzentren ermöglichen Hochgeschwindigkeits-Gewindeschneiden für die Massenproduktion. Das Verständnis der Spindeldrehmomentgrenzen verhindert kostspieligen Werkzeugbruch und optimiert die Maschinenzykluszeiten.Produktneuigkeiten


