



Традиционная механическая обработка скрывает огромные эксплуатационные затраты на виду. Шпиндели простаивают, пока операторы вручную разжимают, очищают, переворачивают и повторно маркируют детали. Такое постоянное обращение приводит к увеличению риска человеческой ошибки при многократной настройке. Каждый раз, когда деталь выходит из тисков, вы теряете исходную точку отсчета. Ограничения по трем и четырем осям сложной многосторонней геометрии вынуждают мастерские прибегать к обширным приспособлениям. Это приводит к жесткому накоплению допусков, увеличивает процент брака и резко увеличивает затраты на рабочую силу. Вам нужны архитектурные изменения в цехе. Реализация 5-осевой обрабатывающий центр обеспечивает производство по принципу «сделано в одном». Эта технология устраняет узкие места производства, связанные с ручной настройкой. Он снова фокусирует внимание на фактическом времени резки, позволяя цехам обрабатывать изделия сложной геометрии без постоянной поломки наладок.
Устранение наложения допусков: обработка пяти сторон детали за один зажим по сути устраняет ошибки размеров компаунда, вызванные ручным изменением положения.
Увеличение использования шпинделя. Значительное сокращение непроизводительного времени (NPT), затрачиваемого на настройку и демонтаж, напрямую коррелирует с более высокой общей эффективностью оборудования (OEE) и более быстрой обработкой деталей.
Гибкость конфигурации: решения варьируются от компактного 5-осевого обрабатывающего центра для производства медицинских деталей с большим количеством смешанных/малых объемов до пятиосевого портального обрабатывающего центра для массивных компонентов аэрокосмической отрасли.
Реалии реализации: Реализация такого повышения эффективности требует предварительных инвестиций в передовое программное обеспечение CAM, надежные постпроцессоры и специализированную систему фиксации нулевой точки.
Механика перемещения отходов при традиционной обработке
Суммирование допусков в нескольких конфигурациях
Суммирование допусков представляет собой суровую математическую реальность в точном производстве. Каждая последовательность разжима и повторного зажима вносит новый сдвиг исходной точки. Когда оператор перемещает деталь из первой операции во вторую, исходные координаты X, Y и Z исчезают. Машина должна полагаться на вновь исследованные поверхности, чтобы установить вторичную точку отсчета. Даже идеальная установка тисков приводит к микроскопическим отклонениям. Крошечная стружка под параллельным или небольшим изменением давления зажима приводит к подъему или наклону детали. Первоначально эти ошибки могут составлять всего несколько десятых тысячной дюйма.
Эти микроотклонения быстро накапливаются в течение трех-шести операций. Угловая ошибка второй настройки умножает линейную ошибку третьей настройки. Этот эффект наложения часто приводит к тому, что детали с жесткими допусками полностью выходят за пределы технических характеристик к финальной операции. Больше всего страдают параллелизм и перпендикулярность. Вы не можете удерживать истинное положение на противоположных гранях, когда переворачиваете заготовку вручную. Сравните это с базовым уровнем с одной настройкой. Когда вы обрабатываете всю деталь за один зажим, объемная точность станка определяет окончательный допуск детали. Шпиндель поддерживает постоянную математическую связь с заготовкой от первого до последнего разреза.
Скрытые затраты на ремонт и вмешательство оператора
Традиционная обработка с несколькими заходами требует инженерных ресурсов. Программисты и инженеры-технологи тратят бесчисленные часы на разработку индивидуальных мягких губок. Они изготавливают сложные алюминиевые или стальные приспособления только для того, чтобы удерживать детали для второстепенных и третичных операций. Эти приспособления требуют собственного времени обработки, материалов и места для хранения. Каждая новая модификация детали вынуждает цех модифицировать или отказываться от этих нестандартных решений для крепления деталей. Постоянное создание приспособлений действует как огромный скрытый налог на общую прибыльность.
Вмешательство оператора влечет за собой высокие затраты на рабочую силу. Традиционное выравнивание требует значительных усилий вручную. Операторы тратят драгоценное время на наклон осей и перемещение оси Z, чтобы освободить зажимы. Они повторяют процедуры ручного поиска границ для каждой новой установки. Прозвонка детали с тестовым индикатором требует времени и высокого мастерства. Этот физический труд раздувает непроизводительное время. Шпиндели перестают вращаться, пока операторы возятся с гаечными ключами и индикаторами. Это узкое место напрямую влияет на планирование работы магазинов. Детали находятся в очередях незавершенного производства, ожидая следующего доступного станка или установки. Сроки выполнения заказов растягиваются от дней до недель просто потому, что детали проводят больше времени в контейнерах, чем на резке.
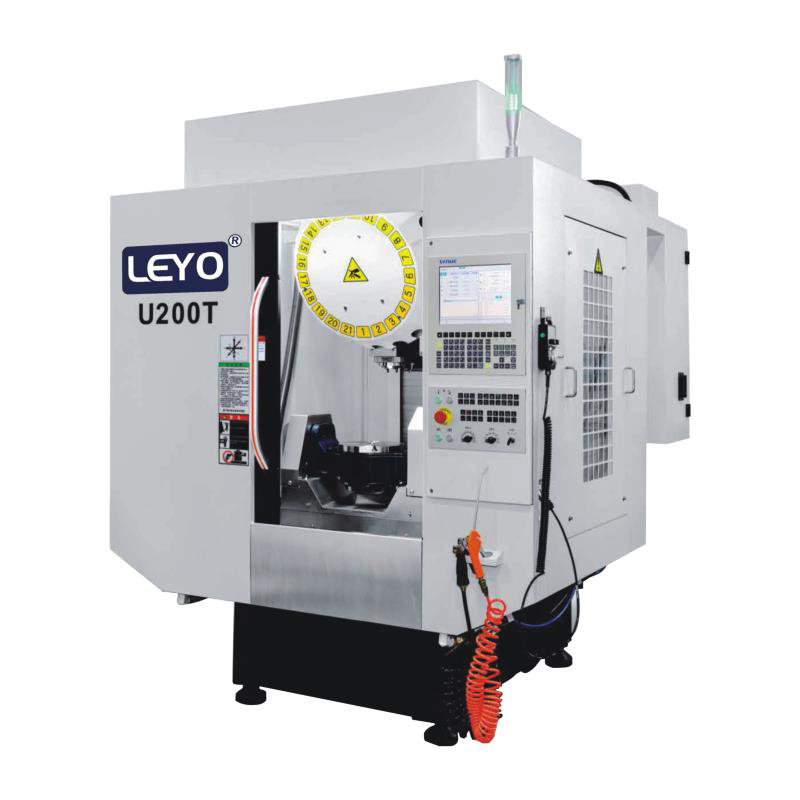
Как 5-осевой обрабатывающий центр обеспечивает комплексное производство
Выравнивание одной точки привязки и автоматическое измерение
Установление единой точки отсчета с помощью зондирования на станке меняет рабочий процесс обработки. Датчик, установленный на шпинделе, один раз касается сырья. Он устанавливает абсолютные нулевые точки X, Y и Z для всего производственного цикла. Вы полностью устраняете необходимость в повторяющемся ручном поиске кромок при выполнении нескольких операций. Машина точно знает, где находится деталь в трехмерном пространстве. Оси поворота и наклона настраиваются автоматически, чтобы представить шпинделю разные стороны.
Стандартная последовательность автоматизированных измерений состоит из следующих шагов:
Загрузите сырье в самоцентрирующиеся тиски или приспособление «ласточкин хвост».
Вызовите датчик шпинделя, чтобы определить высоту основной оси Z на верхней грани материала.
Изучите экстенты X и Y, чтобы найти точный центр необработанного блока.
Запишите эти координаты в активное смещение нулевой точки станка.
Активируйте динамическое отслеживание машины, чтобы зафиксировать эту точку отсчета по центру вращения.
Однократная фиксация координат заготовки обеспечивает идеальное выравнивание элементов на всех пяти доступных сторонах. Если отверстие на верхней грани должно идеально пересекаться с поперечным отверстием на боковой грани, станок выполняет это безупречно. Единая база данных исключает риск человеческой ошибки во время передачи детали. Операторам больше не нужно беспокоиться об идеальной посадке детали в упор тисков. Кинематическая модель станка выполняет пространственные математические вычисления, гарантируя, что каждое просверленное отверстие, фрезерованный карман и нарезанная резьба сохраняют строгий геометрический допуск к исходной контрольной точке.
Непрерывная 5-осевая обработка против 3+2 позиционной обработки
Понимание разницы между позиционной обработкой 3+2 и одновременной 5-осевой контурной обработкой определяет вашу стратегию программирования. При обработке 3+2 станок позиционирует режущий инструмент под фиксированным углом по осям A и B или C. Затем он надежно фиксирует эти поворотные оси на месте с помощью механических или гидравлических тормозов. Фактическая резка происходит с использованием стандартных 3-осевых фрезерных движений. Одновременная 5-осевая контурная обработка работает по-другому. Станок перемещает X, Y, Z и обе оси вращения одновременно, пока инструмент взаимодействует с материалом. Инструмент постоянно меняет свой вектор при движении по поверхности детали.
Оба метода значительно сокращают необходимость ручного перемещения. Однако для призматических деталей часто бывает вполне достаточно обработки 3+2. Если ваша деталь состоит из плоских граней, прямых стенок и наклонных отверстий, 3+2 отлично с этим справится. Одновременная контурная обработка строго необходима для сложных органических поверхностей. Крыльчатки, лопатки турбин и компоненты конструкций аэрокосмической отрасли требуют постоянного изменения векторов инструментов. Одновременная контурная обработка не только сокращает количество наладок, но и зачастую исключает вторичную слесарную работу. Он устраняет необходимость ручной полировки, обеспечивая превосходное качество поверхности за одну операцию. Выбирайте между этими двумя вариантами в зависимости от геометрии детали и требуемого качества поверхности. Призматические детали предпочитают 3+2, а плавные аэродинамические формы требуют одновременного движения.
Углы подхода инструмента и доступность выточки
Шарнирное соединение шпиндельной бабки или цапфового стола открывает огромные преимущества в использовании инструмента. Это движение позволяет стандартным концевым фрезам получать доступ к поднутрениям, глубоким полостям и сложным углам без использования инструментов специальной формы. На 3-осном станке для достижения поднутрения требуется специальный резак для леденцов или специально заточенный долбежный инструмент. Благодаря пяти осям движения вы просто наклоняете деталь или голову. Стандартная концевая фреза с плоским дном теперь может проникать внутрь полости и непосредственно обрабатывать подрез.
Такое сочленение обеспечивает огромное преимущество в отношении жесткости инструмента. Вы можете использовать более короткие и более жесткие режущие инструменты, наклоняя инструмент от стенок детали. При традиционной обработке для достижения дна глубокого кармана требуется концевая фреза с большим вылетом. Длинные инструменты страдают от сильного прогиба, вибрации и плохого качества поверхности. Наклоняя поворотный стол, вы наклоняете деталь так, чтобы корпус шпинделя не касался стенок кармана. Теперь вы можете использовать короткую, короткую концевую фрезу. Это уменьшает отклонение инструмента практически до нуля. Это значительно улучшает качество поверхности. Это обеспечивает гораздо более высокие скорости подачи и значительно продлевает срок службы инструмента.
Оценка конфигурации машины с учетом занимаемой площади и размера детали
Когда следует выбирать компактный 5-осевой обрабатывающий центр
Детали меньшего размера требуют специализированной архитектуры станков. Идеальные варианты использования Компактный 5-осевой обрабатывающий центр включает в себя медицинские устройства, небольшие компоненты огнестрельного оружия и сложные вставки в пресс-формы. Костные пластины, спинальные имплантаты и направляющие пистолета идеально помещаются в эти небольшие рабочие конверты. В этих станках используется конструкция цапфового стола, в которой деталь вращается и наклоняется, а шпиндель перемещается по осям X, Y и Z.
Эти компактные машины имеют исключительное соотношение занимаемой площади и производительности. Они занимают минимум площади, обеспечивая при этом огромную производительность. Меньшие цапфовые столы несут меньшую физическую массу. Эта более низкая инерция позволяет добиться гораздо более высоких скоростей вращения и быстрого ускорения. Такая динамическая реакция необходима для высокоскоростной обработки небольших деталей из алюминия или титана. Станок может без колебаний перемещаться по сложным траекториям. Однако вы должны учитывать ограничения. Эти машины имеют ограниченную рабочую зону. У них строгие ограничения по весу. Нагрузка детали, вес которой превышает предельный вес цапфы, приведет к разрушению подшипников вращения и нарушению геометрической точности машины.
Увеличение масштаба: пятиосный портальный обрабатывающий центр для больших конвертов
Тяжелые, негабаритные компоненты требуют совершенно иного подхода. Переборки в аэрокосмической отрасли, автомобильные штампы для штамповки и крупные конструкционные отливки не могут поместиться на стандартную цапфу. А Пятиосевой портальный обрабатывающий центр обеспечивает необходимые архитектурные преимущества для этих массивных деталей. В этой конфигурации рабочий стол остается полностью неподвижным. Массивная портальная конструкция перемещается над деталью, неся двухосную шарнирно-фрезерную головку.
Такая конструкция стационарного стола предотвращает влияние массы тяжелых деталей на динамическую точность станка. Тяжелый стальной штамповый блок не замедлит скорость быстрого перемещения станка, поскольку деталь не движется. Достигнутое здесь конкретное сокращение настроек ошеломляет. Маневрирование многотонных деталей между операциями создает серьезные риски для безопасности и логистические кошмары. Когда вам больше не нужно переворачивать массивную отливку, вы устраняете необходимость в мостовых кранах. Вы экономите часы, а иногда и дни переналадки. Оператор один раз зажимает массивный блок, и шарнирно-сочлененная головка опускается вниз для обработки верхней части и всех четырех сторон.
Количественная оценка рентабельности инвестиций: сокращение установки по сравнению с капитальными затратами
Сокращение времени цикла и использование шпинделя
Расчет рентабельности инвестиций требует тщательного анализа фактического времени безотказной работы шпинделя. В тяжелых 3-осевых цехах загрузка шпинделя часто колеблется в районе 30%. Оставшиеся 70% смены машина простаивает, пока операторы загружают, разгружают, чистят и измеряют детали. Переход к 5-осевой среде увеличивает коэффициент использования до 70 % и выше. Вы должны построить свой расчет рентабельности инвестиций с учетом этого резкого сокращения непроизводительного времени.
Посмотрите на часы, потерянные ранее на этапах физического демонтажа, очистки и повторного монтажа. Если для детали требуется шесть операций на 3-осном фрезерном станке, это соответствует шести отдельным установкам. Каждая настройка может занять 30 минут. Это три часа простоя на партию. Процесс одной установки исключает пять из этих настроек, мгновенно восстанавливая 2,5 часа производственного времени. Это восстановленное время позволяет цеху выполнять больше работ без добавления дополнительных смен или покупки дополнительных машин. Машина окупается за счет скорости производительности.
Сокращение брака и постоянство контроля качества
Уровень брака уничтожает прибыль быстрее, чем любой другой показатель цеха. Проанализируйте финансовый эффект от сокращения брака за счет исключения человеческой ошибки. Каждый раз, когда оператор переворачивает деталь, существует риск загрузить ее назад, зажать на стружке или использовать неправильное смещение детали. Эти ошибки приводят к бракованию деталей. При обработке дорогих аэрокосмических сплавов или медицинского титана одна сломанная деталь может стоить тысячи долларов только за сырье.
Обработка за один установ упрощает процесс проверки первого изделия. Отделу контроля качества необходимо проверить только одну комплексную настройку, а не проверять деталь между каждой отдельной операцией. Это обеспечивает гораздо более высокую повторяемость для производственных партий. Как только первая деталь пройдет проверку, машина будет стабильно производить идентичные детали. Устранение ручного смещения исходных данных означает, что размерные соотношения между элементами остаются неизменными, гарантируя постоянное качество от первой до сотни деталей.
Сравнение показателей традиционной и 5-осевой настройки.
| Метрика | Традиционный 3-осевой процесс. | 5-осевой процесс с одной настройкой. |
|---|---|---|
| Использование шпинделя | 25% - 35% | 65% - 85% |
| Среднее количество установок на сложную деталь | от 4 до 7 операций | 1-2 операции |
| Затраты на проектирование креплений | Высокий (индивидуальные мягкие губки, специальные пластины) | Низкий (стандартизованные системы нулевой точки) |
| Риск накопления допусков | Высокий (данные смещаются при каждой операции) | Устранено (одна привязка к базе данных) |
| Время вмешательства оператора | Высокий (Постоянная загрузка/разгрузка) | Низкая (загрузка сырья, выгрузка готовой детали) |
Реалии реализации и риски внедрения
Требования к программному обеспечению CAM и постобработке
Само по себе оборудование не может производить детали. Возможности машины зависят от G-кода, который ею управляет. Это представляет собой серьезное техническое препятствие для цехов, переходящих от базовой трехосной работы. Вам необходимо обновить пакеты CAM, чтобы обеспечить создание сложных траекторий движения инструмента. Для программирования одновременного 5-осевого движения требуется программное обеспечение, способное рассчитывать векторы инструмента, управлять управлением осями инструмента и прогнозировать кинематику станка.
Постпроцессор играет важную роль в этой экосистеме. Постпроцессор преобразует траектории инструмента программного обеспечения CAM в конкретные M-коды и G-коды, необходимые контроллеру станка. Обычный постпроцессор может привести к сбоям, неустойчивым движениям и выбоинам деталей. Вы должны инвестировать в проверенный постпроцессор, разработанный экспертами для конкретного станка. Это гарантирует, что код идеально соответствует длине шарнира, пределам вращения и кинематическим параметрам вашей конкретной модели машины.
Системы обучения операторов и предотвращения столкновений
Сложная кинематика 5-осевого движения представляет серьезный риск. Шпиндельная головка, цапфовый стол, режущий инструмент и заготовка перемещаются одновременно в ограниченном пространстве. Это создает высокий риск катастрофических аварий машин. Одна-единственная ошибка программирования может привести к тому, что корпус шпинделя попадет прямо в поворотный стол на высоких скоростях, что приведет к серьезному повреждению.
Вам необходимо инвестировать в программное обеспечение для моделирования машин, чтобы создать цифровые двойники вашей установки. Программистам приходится виртуально моделировать каждую строку кода перед отправкой ее на машину. Кроме того, современные контроллеры предлагают встроенные в машину функции предотвращения столкновений. Эти системы просматривают код и останавливают машину, если обнаруживают надвигающееся физическое вмешательство. Операторам приходится нелегко учиться при переходе от 3-осных к 5-осным установкам. Они должны освоить новые процедуры измерения, понимать динамические смещения детали и научиться выравнивать детали с помощью вращающихся осевых линий.
Модернизация креплений и инструментов
Традиционные шестидюймовые станочные тиски совершенно не подходят для многосторонней обработки. Они блокируют доступ к боковым сторонам детали и создают серьезные проблемы с зазором инструмента. Когда цапфа наклоняется на 90 градусов, шпиндель врежется в громоздкие губки стандартных тисков прежде, чем инструмент сможет добраться до материала. Чтобы добиться успеха, вам необходимо усовершенствовать всю свою стратегию удержания рабочей силы.
Для этого требуются системы зажима с нулевой точкой, приспособления «ласточкин хвост» и 5-осевые самоцентрирующиеся тиски. Приспособление «ласточкин хвост» захватывает крошечную полоску материала у основания заготовки, открывая весь блок для обработки. Системы нулевой точки позволяют операторам защелкивать приспособления в машине и снимать ее с абсолютной повторяемостью за считанные секунды. Эти специализированные решения для крепления деталей максимизируют доступ к деталям, обеспечивают необходимый зазор для инструмента и полностью реализуют потенциал станка по сокращению переналадки.
Внедрение системы фиксации детали с нулевой точкой требует следующих шагов:
Установите опорную пластину нулевой точки непосредственно на цапфовый стол машины.
Прикрепите тянущие шпильки к нижней части самоцентрирующихся тисков и приспособлений «ласточкин хвост».
Пневматически освободите опорную пластину, опустите тиски в приемники и зафиксируйте их.
Обработайте первую сторону детали, а затем замените все тиски для следующей работы менее чем за шестьдесят секунд.
Стратегии крепления заготовки: 3-осевые и 5-осевые.
| Стандартные | 3-осевые тиски | 5-осевые самоцентрирующиеся тиски |
|---|---|---|
| Доступность детали | Только верхняя грань | Верх и четыре стороны |
| Зазор инструмента | Плохо (громоздкие кулачки блокируют шпиндель) | Отлично (низкий профиль, приподнятая подставка) |
| Метод зажима | Фрикционное сцепление на большой площади поверхности | Захват прикусного типа для минимального материала (3 мм) |
| Скорость переключения | Медленно (требуется ручное откатывание) | Быстрый (интегрируется со шпильками нулевой точки) |
Заключение
Первоначальные капитальные затраты и затраты на интеграцию программного обеспечения для многоосной технологии, несомненно, высоки. Однако практически полное устранение отходов при перестановке и непроизводительного времени оправдывает инвестиции в сложные или высокоточные детали. Обрабатывая пять сторон за один установ, вы устраняете наложение допусков, снижаете процент брака и значительно увеличиваете загрузку шпинделя. Цех превращается из хаотичной среды постоянной обработки деталей в оптимизированную, высоко предсказуемую производственную систему.
При выборе между компактной цапфой, большим порталом или позиционной установкой 3+2 тщательно оцените текущие узкие места в незавершенном производстве. Анализируйте сложность деталей, их физические размеры и уровень брака, напрямую связанный с наложением допусков. Сопоставьте архитектуру машины с конкретными физическими требованиями наиболее проблемных деталей.
Чтобы начать переход, выполните следующие шаги:
Проведите аудит текущих очередей незавершенных работ, чтобы выявить детали, требующие длительного времени наладки и наложения допусков.
Запросите формальный анализ времени и пробный вырез у производителей станков, использующих заведомо сложную устаревшую деталь.
Оцените существующие возможности программного обеспечения CAM и приобретите постпроцессор для конкретной машины, прежде чем завершать покупку машины.
Обновите свой рабочий инвентарь, включив в него системы нулевой точки и приспособления «ласточкин хвост», чтобы обеспечить достаточный зазор для инструментов.
Часто задаваемые вопросы
Вопрос: В чем разница между 3+2 и настоящей 5-осевой обработкой?
A: Обработка 3+2 фиксирует поворотные оси в фиксированном положении перед началом резки, используя стандартные 3-осевые движения для фрезерования детали. Настоящая 5-осевая обработка перемещает все пять осей одновременно во время резки. Оба метода сокращают необходимость ручного перемещения, но для сложных органических поверхностей требуется одновременное перемещение.
Вопрос: Как 5-осевой обрабатывающий центр повышает точность деталей?
Ответ: Обработка нескольких сторон за один установ исключает смещение исходных данных и наложение допусков, которые возникают, когда деталь вручную разжимается, выравнивается и повторно зажимается. Внутренняя объемная точность машины определяет окончательные допуски.
Вопрос: Нужен ли мне специальный крепеж для 5-осевого станка?
А: Да. Чтобы достичь пяти сторон детали, требуются специализированные низкопрофильные приспособления, такие как приспособления «ласточкин хвост», системы нулевой точки или 5-осевые самоцентрирующиеся тиски, чтобы обеспечить зазор инструмента и предотвратить столкновения шпинделя.
Вопрос: Может ли компактный 5-осевой обрабатывающий центр обрабатывать твердые металлы, такие как титан?
Ответ: Да, при условии, что станок имеет высокую структурную жесткость, поворотные столы с прямым приводом и достаточный крутящий момент шпинделя, компактные центры часто используются для изготовления титановых медицинских и аэрокосмических деталей.
Вопрос: Почему программное обеспечение CAM более важно для 5-осевой обработки?
О: Сложная кинематика и одновременные движения повышают риск столкновения шпинделя с цапфой или заготовкой. Передовое программное обеспечение CAM с точным моделированием станка необходимо для проверки траекторий инструмента перед резкой.
Вопрос: Какие отрасли промышленности больше всего выигрывают от пятиосного портального обрабатывающего центра?
Ответ: В аэрокосмической, автомобильной, инструментальной и энергетической отраслях портальные конфигурации используются для обработки массивных и тяжелых компонентов, где для ручного перемещения детали потребуется кран и часы переналадки.
Похожие статьи
-
 Уважаемые клиенты и деловые партнеры! Чтобы строго соблюдать национальные законы и правила экспортного контроля, а также выполнять международные обязательства, гарантируя, что наши экспортируемые фрезерные станки с ЧПУ и токарные станки с ЧПУ полностью законны и соответствуют требованиям, мы настоящим уведомляем вас о соответствующих правилахНовости компании
-
 Абразивная графитовая пыль разрушает стандартные станки с ЧПУ. Узнайте, почему специализированные пыленепроницаемые станки и правильные методы мокрого или сухого фрезерования необходимы для безопасного производства электродов для электроэрозионной обработки.Новости о продуктах
-
 Сверла и метчики обеспечивают высокоскоростное нарезание резьбы для крупносерийного производства. Понимание пределов крутящего момента шпинделя предотвращает дорогостоящую поломку инструмента и оптимизирует время машинного цикла.Новости о продуктах


