



A usinagem tradicional esconde enormes custos operacionais à vista de todos. Os fusos ficam ociosos enquanto os operadores desfixam, limpam, invertem e reindicam manualmente as peças. Esse manuseio constante introduz um risco crescente de erro humano durante múltiplas configurações. Cada vez que uma peça sai da morsa, você perde seu ponto de referência original. As limitações de três e quatro eixos em geometrias complexas de vários lados forçam as oficinas a uma fixação extensiva. Isso cria um empilhamento de tolerância severa, aumenta as taxas de refugo e inflaciona drasticamente os custos de mão de obra. Você precisa de uma mudança arquitetônica no chão de fábrica. Implementando um O centro de usinagem de 5 eixos atinge a produção 'feita em um'. Essa tecnologia elimina o gargalo de fabricação da configuração manual. Ele coloca o foco diretamente no tempo de corte real, permitindo que as oficinas usinem geometrias complexas sem quebrar constantemente as configurações.
Eliminação do empilhamento de tolerância: usinar cinco lados de uma peça em uma única fixação remove inerentemente os erros dimensionais compostos causados pelo reposicionamento manual.
Aumento da utilização do fuso: A redução drástica do tempo não produtivo (NPT) gasto na configuração e desmontagem está diretamente correlacionada à maior eficácia geral do equipamento (OEE) e ao rendimento mais rápido das peças.
Flexibilidade de configuração: As soluções variam desde um centro de usinagem compacto de 5 eixos para peças médicas de alta mistura/baixo volume até um centro de usinagem de pórtico de cinco eixos para componentes aeroespaciais maciços.
Realidades de implementação: A obtenção desses ganhos de eficiência requer investimentos pré-requisitos em software CAM avançado, pós-processadores robustos e suporte de trabalho especializado de ponto zero.
A Mecânica de Reposicionamento de Resíduos na Usinagem Tradicional
Empilhamento de tolerância em múltiplas configurações
O empilhamento de tolerâncias representa uma dura realidade matemática na fabricação de precisão. Cada sequência de desbloqueio e reaperto introduz uma nova mudança de ponto de referência. Quando um operador move uma peça da operação um para a operação dois, as coordenadas X, Y e Z originais desaparecem. A máquina deve confiar em superfícies recentemente sondadas para estabelecer um ponto de referência secundário. Mesmo uma configuração perfeita de torno introduz desvios microscópicos. Um pequeno chip sob uma paralela ou uma ligeira variação na pressão de fixação faz com que a peça levante ou incline. Esses erros podem medir inicialmente apenas alguns décimos de milésimo de polegada.
Esses microdesvios aumentam rapidamente em três a seis operações. Um erro angular na segunda configuração multiplica o erro linear na terceira configuração. Esse efeito de empilhamento geralmente deixa as peças com tolerâncias restritas completamente fora das especificações na operação final. O paralelismo e a perpendicularidade são os que mais sofrem. Você não pode manter a posição verdadeira em faces opostas ao virar manualmente a peça de trabalho. Compare isso com uma linha de base de configuração única. Quando você usina a peça inteira em uma única fixação, a precisão volumétrica da máquina determina a tolerância final da peça. O fuso mantém uma relação matemática constante com a peça desde o primeiro até o último corte.
Os custos ocultos da fixação e intervenção do operador
A usinagem tradicional com vários setups consome recursos de engenharia. Programadores e engenheiros de produção perdem inúmeras horas projetando mandíbulas macias personalizadas. Eles constroem acessórios complexos de alumínio ou aço apenas para segurar peças para operações secundárias e terciárias. Esses acessórios requerem seu próprio tempo de usinagem, materiais e espaço de armazenamento. Cada nova revisão de peça força a oficina a modificar ou descartar essas soluções personalizadas de fixação de peças. Esta criação constante de acessórios atua como um enorme imposto oculto sobre a lucratividade geral.
A intervenção do operador acarreta um custo de mão-de-obra elevado. Os alinhamentos tradicionais exigem intensa complexidade manual. Os operadores gastam um tempo valioso inclinando eixos e movendo o eixo Z para liberar os grampos. Eles repetem procedimentos manuais de localização de bordas para cada nova configuração. Discar uma peça com um indicador de teste exige tempo e muita habilidade. Esse trabalho físico aumenta o tempo não produtivo. Os fusos param de girar enquanto os operadores lutam com chaves e indicadores. Esse gargalo impacta diretamente na programação da loja. As peças ficam em filas de trabalho em andamento aguardando a próxima máquina ou configuração disponível. Os prazos de entrega variam de dias a semanas simplesmente porque as peças passam mais tempo esperando nas caixas do que sendo cortadas.
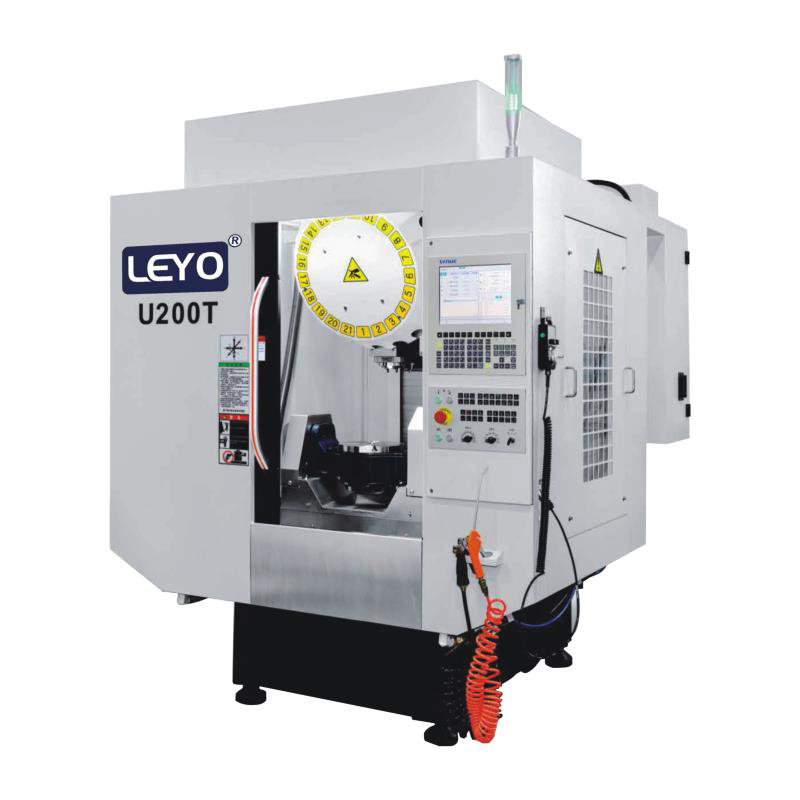
Como um centro de usinagem de 5 eixos consegue uma produção 'feita em um'
Alinhamento de dado único e sondagem automatizada
O estabelecimento de um único ponto de referência por meio de apalpação na máquina transforma o fluxo de trabalho de usinagem. Uma sonda montada em fuso toca o material bruto uma vez. Estabelece os pontos zero absolutos X, Y e Z para todo o ciclo de fabricação. Você elimina completamente a necessidade de localização manual repetitiva de bordas em diversas operações. A máquina sabe exatamente onde a peça fica no espaço tridimensional. Os eixos rotativo e de inclinação ajustam-se automaticamente para apresentar diferentes faces ao fuso.
A sequência de sondagem automatizada padrão segue exatamente estas etapas:
Carregue o material bruto no torno autocentrante ou no acessório em cauda de andorinha.
Chame a sonda do fuso para estabelecer a altura do eixo Z primário na face superior do material.
Teste as extensões X e Y para encontrar o centro exato do bloco bruto.
Escreva estas coordenadas no deslocamento de ponto zero ativo da máquina.
Ative o rastreamento dinâmico da máquina para travar este ponto de referência no centro de rotação.
Bloquear as coordenadas da peça de trabalho uma vez garante o alinhamento perfeito entre os recursos em todos os cinco lados acessíveis. Se um furo na face superior tiver que cruzar perfeitamente com um furo cruzado na face lateral, a máquina executa isso perfeitamente. O dado único elimina o risco de erro humano durante a transferência de peças. Os operadores não precisam mais se preocupar em assentar a peça perfeitamente contra o batente da morsa. O modelo cinemático da máquina lida com a matemática espacial, garantindo que cada furo perfurado, bolsão fresado e rosca roscada mantenham uma tolerância geométrica estrita em relação ao ponto de referência original.
Usinagem Contínua de 5 Eixos vs. Usinagem Posicional 3+2
Compreender a diferença entre usinagem posicional 3+2 e contorno simultâneo de 5 eixos determina sua estratégia de programação. Na usinagem 3+2, a máquina posiciona a ferramenta de corte em um ângulo fixo utilizando os eixos A e B ou C. Em seguida, ele trava esses eixos rotativos firmemente no lugar usando freios mecânicos ou hidráulicos. O corte real acontece usando movimentos de fresamento padrão de 3 eixos. O contorno simultâneo de 5 eixos funciona de maneira diferente. A máquina move os eixos X, Y, Z e ambos os eixos rotativos ao mesmo tempo enquanto a ferramenta engata o material. A ferramenta altera continuamente seu vetor à medida que se move pela superfície da peça.
Ambos os métodos reduzem drasticamente o reposicionamento manual. No entanto, a usinagem 3+2 é muitas vezes suficiente para peças prismáticas. Se a sua peça consiste em faces planas, paredes retas e furos angulares, o 3+2 funciona perfeitamente. O contorno simultâneo é estritamente necessário para superfícies orgânicas complexas. Impulsores, pás de turbinas e componentes estruturais aeroespaciais exigem mudanças contínuas no vetor da ferramenta. O contorno simultâneo não apenas reduz as configurações, mas muitas vezes elimina bancadas secundárias. Ele elimina operações de polimento manual, obtendo acabamentos superficiais superiores em uma única operação. Escolha entre os dois com base na geometria da peça e no acabamento superficial necessário. As peças prismáticas favorecem 3+2, enquanto as formas aerodinâmicas fluidas requerem movimento simultâneo.
Ângulos de abordagem da ferramenta e acessibilidade de corte inferior
A articulação da cabeça do fuso ou da mesa do munhão proporciona enormes vantagens em termos de ferramentas. Este movimento permite que fresas de topo padrão acessem cortes inferiores, cavidades profundas e ângulos compostos sem a necessidade de ferramentas de formato personalizadas. Em uma máquina de 3 eixos, alcançar um corte inferior requer um cortador de pirulito especializado ou uma ferramenta de ranhura personalizada. Com cinco eixos de movimento, basta inclinar a peça ou a cabeça. Uma fresa de topo plano padrão agora pode alcançar o interior da cavidade e usinar o recurso de corte inferior diretamente.
Esta articulação oferece uma enorme vantagem em relação à rigidez da ferramenta. Você pode usar ferramentas de corte mais curtas e rígidas inclinando a ferramenta para longe das paredes da peça. Na usinagem tradicional, alcançar o fundo de um bolsão profundo requer uma fresa de topo de longo alcance. Ferramentas longas sofrem deflexão severa, trepidação e acabamento superficial ruim. Ao inclinar a mesa do munhão, você inclina a peça para que o alojamento do fuso fique livre das paredes do bolsão. Agora você pode usar uma fresa de topo curta e grossa. Isto reduz a deflexão da ferramenta para quase zero. Melhora drasticamente o acabamento da superfície. Permite taxas de avanço muito mais altas e prolonga significativamente a vida útil da ferramenta.
Avaliando configurações de máquina para seu espaço físico e tamanho de peça
Quando especificar um centro de usinagem compacto de 5 eixos
Peças menores requerem arquiteturas de máquinas especializadas. Os casos de uso ideais para um centro de usinagem compacto de 5 eixos inclui dispositivos médicos, pequenos componentes para armas de fogo e inserções de moldes complexos. Placas ósseas, implantes espinhais e lâminas de pistola se encaixam perfeitamente nesses envelopes de trabalho menores. Essas máquinas utilizam um design de mesa munhão onde a peça gira e inclina enquanto o fuso se move em X, Y e Z.
Essas máquinas compactas oferecem uma relação excepcional entre área ocupada e produtividade. Eles consomem um espaço mínimo e, ao mesmo tempo, proporcionam uma produção massiva. Mesas munhões menores carregam menos massa física. Esta menor inércia permite velocidades de rotação muito mais rápidas e aceleração rápida. Essa capacidade de resposta dinâmica é necessária para usinagem em alta velocidade de pequenas peças de alumínio ou titânio. A máquina pode percorrer percursos complexos sem hesitação. No entanto, você deve abordar as limitações. Essas máquinas apresentam envelopes de trabalho restritos. Eles têm capacidades de peso estritas. Carregar uma peça que exceda o limite de peso do munhão destruirá os rolamentos rotativos e prejudicará a precisão geométrica da máquina.
Ampliação: Centro de usinagem de pórtico de cinco eixos para grandes envelopes
Componentes pesados e superdimensionados exigem uma abordagem completamente diferente. Anteparas aeroespaciais, matrizes de estampagem automotiva e grandes peças fundidas estruturais não cabem em um munhão padrão. UM O centro de usinagem de pórtico de cinco eixos oferece os benefícios arquitetônicos necessários para essas peças maciças. Nesta configuração, a mesa de trabalho permanece completamente estacionária. A enorme estrutura do pórtico se move sobre a peça, carregando uma cabeça de fresagem articulada de 2 eixos.
Este design de mesa estacionária evita que peças pesadas afetem a precisão dinâmica da máquina. Um bloco de molde de aço pesado não diminuirá as taxas de deslocamento rápido da máquina porque a peça não se move. As reduções específicas de configuração alcançadas aqui são surpreendentes. Manobrar peças de várias toneladas entre as operações representa graves riscos de segurança e pesadelos logísticos. Quando você não precisa mais virar uma p
Quantificando o ROI: Redução de Setup vs. Despesas de Capital
Reduções do tempo de ciclo e utilização do fuso
O cálculo do ROI requer uma análise cuidadosa do tempo real de atividade do fuso. Em fábricas de 3 eixos com configurações pesadas, a utilização do fuso geralmente gira em torno de 30%. A máquina fica ociosa durante os 70% restantes do turno enquanto os operadores carregam, descarregam, limpam e medem peças. A transição para um ambiente de 5 eixos aumenta essa taxa de utilização para 70% ou mais. Você deve enquadrar seu cálculo de ROI em torno dessa redução drástica do tempo não produtivo.
Observe as horas perdidas anteriormente nas fases de desmontagem física, limpeza e recondicionamento. Se uma peça requer seis operações em uma fresadora de 3 eixos, isso equivale a seis configurações separadas. Cada configuração pode levar 30 minutos. São três horas de tempo morto por lote. Um processo de configuração única elimina cinco dessas configurações, recuperando instantaneamente 2,5 horas de tempo de produção. Este tempo recuperado permite que a oficina assuma mais trabalhos sem adicionar turnos extras ou comprar máquinas adicionais. A máquina se paga por meio da velocidade de produção.
Redução de sucata e consistência no controle de qualidade
As taxas de sucata destroem as margens de lucro mais rapidamente do que qualquer outra métrica de chão de fábrica. Analise o impacto financeiro da redução de sucata devido à eliminação de erros humanos. Cada vez que um operador vira uma peça, existe o risco de carregá-la para trás, prendê-la em um chip ou usar o deslocamento de trabalho errado. Esses erros resultam em peças descartadas. Ao usinar ligas aeroespaciais caras ou titânio de uso médico, uma única peça descartada pode custar milhares de dólares apenas em matéria-prima.
A usinagem de configuração única simplifica o processo de inspeção do primeiro artigo. O departamento de controle de qualidade só precisa verificar uma configuração abrangente, em vez de inspecionar a peça entre cada operação. Isso garante uma repetibilidade muito maior em lotes de produção. Assim que a primeira peça passar na inspeção, a máquina produzirá peças idênticas de forma consistente. A eliminação de mudanças manuais de dados significa que a relação dimensional entre os recursos permanece fixa, garantindo uma qualidade consistente da primeira à centésima peça.
Comparação de métricas de configuração tradicional versus 5 eixos
| Métrica | Processo tradicional de 3 eixos | Processo de 5 eixos de configuração única |
|---|---|---|
| Utilização do fuso | 25% - 35% | 65% - 85% |
| Configurações médias por peça complexa | 4 a 7 operações | 1 a 2 operações |
| Custos de engenharia de acessórios | Alto (mandíbulas macias personalizadas, placas dedicadas) | Baixo (sistemas de ponto zero padronizados) |
| Risco de empilhamento de tolerância | Alto (o dado muda a cada operação) | Eliminado (referência de dado único) |
| Tempo de intervenção do operador | Alto (carga/descarga constante) | Baixo (carregar estoque bruto, descarregar peça acabada) |
Realidades de implementação e riscos de adoção
Software CAM e requisitos de pós-processamento
O hardware sozinho não pode produzir peças. Uma máquina é tão capaz quanto o código G que a dirige. Isto representa um obstáculo técnico significativo para as oficinas que transitam do trabalho básico em 3 eixos. Você deve atualizar seus pacotes CAM para lidar com a geração de percursos complexos. A programação do movimento simultâneo de 5 eixos requer software capaz de calcular vetores de ferramentas, gerenciar o controle do eixo da ferramenta e prever a cinemática da máquina.
O pós-processador desempenha um papel importante neste ecossistema. O pós-processador traduz os caminhos da ferramenta do software CAM nos códigos M e códigos G específicos exigidos pelo controlador da máquina. Um pós-processador genérico causará travamentos, movimentos erráticos e peças arrancadas. Você deve investir em um pós-processador comprovado e específico para máquina, desenvolvido por especialistas. Isso garante que o código corresponda perfeitamente aos comprimentos do pivô, aos limites rotativos e aos parâmetros cinemáticos do seu modelo de máquina específico.
Treinamento de operadores e sistemas anti-colisão
A complexa cinemática do movimento de 5 eixos apresenta riscos graves. A cabeça do fuso, a mesa do munhão, a ferramenta de corte e a peça se movem simultaneamente dentro de um espaço confinado. Isso cria um alto risco de falhas catastróficas nas máquinas. Um único erro de programação pode levar a carcaça do fuso diretamente para dentro da mesa rotativa em velocidades rápidas, causando danos massivos.
Você deve investir em software de simulação de máquina para criar gêmeos digitais de sua configuração. Os programadores devem simular virtualmente cada linha de código antes de enviá-lo para a máquina. Além disso, os controladores modernos oferecem recursos para evitar colisões na máquina. Esses sistemas analisam o código e param a máquina se detectarem uma interferência física iminente. Os operadores enfrentam uma curva de aprendizado acentuada ao fazer a transição de configurações de 3 eixos para 5 eixos. Eles devem dominar novas rotinas de apalpação, compreender deslocamentos de trabalho dinâmicos e aprender como alinhar peças usando linhas centrais rotativas.
Atualizações de fixação e ferramentas
Os tornos mecânicos tradicionais de seis polegadas são completamente inadequados para usinagem multifacetada. Eles bloqueiam o acesso às laterais da peça e criam enormes problemas de folga da ferramenta. Quando o munhão inclina 90 graus, o fuso colide com as mandíbulas volumosas de uma morsa padrão antes que a ferramenta possa alcançar o material. Você deve atualizar toda a sua estratégia de fixação de trabalho para ter sucesso.
Isso requer sistemas de fixação de ponto zero, acessórios em cauda de andorinha e tornos autocentrantes de 5 eixos. Um acessório em cauda de andorinha prende uma pequena tira de material na base da matéria-prima, expondo todo o bloco para usinagem. Os sistemas de ponto zero permitem que os operadores encaixem e retirem os acessórios da máquina com repetibilidade absoluta em segundos. Essas soluções especializadas de fixação maximizam a acessibilidade das peças, proporcionam a folga necessária da ferramenta e realizam totalmente o potencial de redução de setup da máquina.
A implementação de um sistema de fixação de ponto zero requer estas etapas:
Instale a placa de base do ponto zero diretamente na mesa do munhão da máquina.
Monte os pinos de tração na parte inferior de seus tornos autocentrantes e acessórios em cauda de andorinha.
Solte pneumaticamente a placa de base, coloque a morsa nos receptores e trave-a.
Usine o primeiro lado da peça e troque toda a morsa para o próximo trabalho em menos de sessenta segundos.
Estratégias de Fixação: de 3 Eixos vs. 5 Eixos
| Recurso | Torno Padrão de 3 Eixos | Torno Autocentrado de 5 Eixos |
|---|---|---|
| Acessibilidade da peça | Somente face superior | Parte superior e quatro lados |
| Folga da ferramenta | Ruim (mandíbulas volumosas bloqueiam o fuso) | Excelente (perfil baixo, pedestal elevado) |
| Método de fixação | Aderência por fricção em grandes superfícies | Aperto tipo mordida em material mínimo (3mm) |
| Velocidade de mudança | Lento (requer deslocamento manual) | Rápido (integra-se com pinos de ponto zero) |
Conclusão
As despesas de capital iniciais e os custos de integração de software para a tecnologia multieixos são inegavelmente elevados. Porém, a eliminação quase total de desperdícios de reposicionamento e de tempo não produtivo justifica o investimento em peças complexas ou de alta precisão. Ao usinar cinco lados em uma única configuração, você elimina o empilhamento de tolerâncias, reduz as taxas de refugo e aumenta drasticamente a utilização do fuso. O chão de fábrica se transforma de um ambiente caótico de manuseio constante de peças em um sistema de produção simplificado e altamente previsível.
Ao decidir entre um munhão compacto, um pórtico grande ou uma configuração posicional 3+2, avalie cuidadosamente os gargalos atuais do trabalho em andamento. Analise a complexidade da peça, as dimensões físicas e as taxas de refugo diretamente vinculadas ao empilhamento de tolerância. Combine a arquitetura da máquina com as demandas físicas específicas de suas peças mais problemáticas.
Siga as próximas etapas para iniciar sua transição:
Audite suas filas de trabalho em andamento para identificar peças que sofrem com altos tempos de configuração e empilhamento de tolerância.
Solicite um estudo de tempo formal e um corte de teste dos fabricantes de máquinas-ferramenta usando uma peça legada notoriamente difícil.
Avalie os recursos existentes do seu software CAM e garanta um pós-processador específico da máquina antes de finalizar qualquer compra de máquina.
Atualize seu inventário de suportes de trabalho para incluir sistemas de ponto zero e acessórios em cauda de andorinha para garantir a folga adequada da ferramenta.
Perguntas frequentes
P: Qual é a diferença entre a usinagem 3+2 e a usinagem verdadeira de 5 eixos?
R: A usinagem 3+2 trava os eixos rotativos em uma posição fixa antes do início do corte, usando movimentos padrão de 3 eixos para fresar a peça. A verdadeira usinagem de 5 eixos move todos os cinco eixos simultaneamente durante o corte. Ambos os métodos reduzem o reposicionamento manual, mas é necessário movimento simultâneo para superfícies orgânicas complexas.
P: Como um centro de usinagem de 5 eixos melhora a precisão da peça?
R: Ao usinar vários lados em uma única configuração, elimina-se as mudanças de referência e o empilhamento de tolerância que ocorrem quando uma peça é desfixada, realinhada e fixada manualmente. A precisão volumétrica interna da máquina determina as tolerâncias finais.
P: Preciso de fixação especial para uma máquina de 5 eixos?
R: Sim. Para alcançar os cinco lados de uma peça, são necessários fixadores de trabalho especializados de baixo perfil, como acessórios em cauda de andorinha, sistemas de ponto zero ou tornos autocentrantes de 5 eixos, para fornecer folga da ferramenta e evitar colisões do fuso.
P: Um centro de usinagem compacto de 5 eixos pode lidar com metais duros como titânio?
R: Sim, desde que a máquina seja construída com alta rigidez estrutural, mesas rotativas de acionamento direto e torque de fuso adequado, centros compactos são frequentemente usados para peças médicas e aeroespaciais de titânio.
P: Por que o software CAM é mais crítico para usinagem de 5 eixos?
R: A cinemática complexa e os movimentos simultâneos aumentam o risco de o fuso colidir com o munhão ou a peça de trabalho. É necessário um software CAM avançado com simulação precisa da máquina para verificar os percursos da ferramenta antes do corte.
P: Quais indústrias se beneficiam mais com um centro de usinagem pórtico de cinco eixos?
R: Os setores aeroespacial, de ferramentas automotivas e de energia utilizam configurações de pórtico para usinar componentes enormes e pesados, onde o reposicionamento manual da peça exigiria um guindaste e horas de realinhamento.
Artigos relacionados
-
 Prezados clientes e parceiros de negócios, A fim de cumprir rigorosamente as leis e regulamentos nacionais de controle de exportação e cumprir as obrigações internacionais, garantindo que nossas fresadoras CNC e tornos CNC exportados sejam totalmente legais e compatíveis, notificamos você sobre as políticas relevantes coNotícias da empresa
-
 O pó abrasivo de grafite destrói CNCs padrão. Saiba por que máquinas especializadas à prova de poeira e métodos adequados de fresagem a úmido ou a seco são essenciais para a produção segura de eletrodos de EDM.Novidades sobre produtos
-
 Os centros de machos de perfuração oferecem rosqueamento de alta velocidade para produção de alto volume. Compreender os limites de torque do fuso evita quebras dispendiosas de ferramentas e otimiza os tempos de ciclo da máquina.Novidades sobre produtos


