



El mecanizado tradicional oculta enormes costes operativos a simple vista. Los husillos permanecen inactivos mientras los operadores sueltan, limpian, giran y vuelven a indicar las piezas manualmente. Este manejo constante introduce un riesgo agravante de error humano durante múltiples configuraciones. Cada vez que una pieza sale del tornillo de banco, se pierde su punto de referencia original. Las limitaciones de tres y cuatro ejes en geometrías complejas de múltiples lados obligan a los talleres a utilizar accesorios extensos. Esto crea una acumulación de tolerancia severa, aumenta las tasas de desperdicio e infla drásticamente los costos laborales. Necesita un cambio arquitectónico en el taller. Implementando un El centro de mecanizado de 5 ejes logra una producción 'hecha en uno'. Esta tecnología elimina el cuello de botella de fabricación relacionado con la configuración manual. Vuelve a centrarse directamente en el tiempo de corte real, lo que permite a los talleres mecanizar geometrías complejas sin tener que descomponer constantemente las configuraciones.
Eliminación del apilamiento de tolerancia: el mecanizado de cinco lados de una pieza con una sola sujeción elimina inherentemente los errores dimensionales compuestos causados por el reposicionamiento manual.
Aumento de la utilización del husillo: la reducción drástica del tiempo no productivo (NPT) dedicado a la instalación y el desmontaje se correlaciona directamente con una mayor eficacia general del equipo (OEE) y un rendimiento de piezas más rápido.
Flexibilidad de configuración: Las soluciones van desde un centro de mecanizado compacto de 5 ejes para piezas médicas de bajo volumen y alta mezcla hasta un centro de mecanizado tipo pórtico de cinco ejes para componentes aeroespaciales masivos.
Realidades de la implementación: Para lograr estas ganancias de eficiencia se requieren inversiones previas en software CAM avanzado, posprocesadores robustos y sujeción de piezas de punto cero especializada.
La mecánica de reposicionamiento de residuos en el mecanizado tradicional
Apilamiento de tolerancia en múltiples configuraciones
El apilamiento de tolerancias representa una dura realidad matemática en la fabricación de precisión. Cada secuencia de desblocaje y reblogueo introduce un nuevo cambio de punto de referencia. Cuando un operador mueve una pieza de la operación uno a la operación dos, las coordenadas X, Y y Z originales desaparecen. La máquina debe basarse en superficies recién sondeadas para establecer un punto de referencia secundario. Incluso una configuración perfecta del tornillo de banco introduce desviaciones microscópicas. Una pequeña viruta bajo un paralelo o una ligera variación en la presión de sujeción hace que la pieza se levante o se incline. Estos errores podrían medir inicialmente sólo unas pocas décimas de milésima de pulgada.
Estas microdesviaciones se agravan rápidamente en tres a seis operaciones. Un error angular en la segunda configuración multiplica el error lineal en la tercera configuración. Este efecto de apilamiento a menudo hace que las piezas con tolerancias estrictas queden completamente fuera de especificaciones en la operación final. El paralelismo y la perpendicularidad son los que más sufren. No se puede mantener la posición verdadera entre caras opuestas cuando se gira manualmente la pieza de trabajo. Compare esto con una línea base de configuración única. Cuando mecaniza toda la pieza con una sola sujeción, la precisión volumétrica de la máquina dicta la tolerancia final de la pieza. El husillo mantiene una relación matemática constante con la pieza desde el primer corte hasta el último.
Los costos ocultos de la fijación y la intervención del operador
El mecanizado tradicional con múltiples configuraciones agota los recursos de ingeniería. Los programadores e ingenieros de fabricación pierden innumerables horas diseñando mordazas blandas personalizadas. Construyen accesorios complejos de aluminio o acero solo para sujetar piezas para operaciones secundarias y terciarias. Estos accesorios requieren su propio tiempo de mecanizado, materiales y espacio de almacenamiento. Cada nueva revisión de piezas obliga al taller a modificar o desechar estas soluciones de sujeción personalizadas. Esta creación constante de elementos fijos actúa como un enorme impuesto oculto sobre la rentabilidad general.
La intervención del operador conlleva un elevado coste laboral. Las alineaciones tradicionales requieren una intensa complejidad manual. Los operadores dedican un tiempo valioso a inclinar los ejes y mover el eje Z para liberar las abrazaderas. Repiten los procedimientos manuales de búsqueda de bordes para cada nueva configuración. Marcar una pieza con un indicador de prueba requiere tiempo y mucha habilidad. Este trabajo físico infla el tiempo no productivo. Los husillos dejan de girar mientras los operadores luchan con llaves e indicadores. Este cuello de botella afecta directamente la programación del taller. Las piezas se encuentran en colas de trabajo en progreso esperando la siguiente máquina o configuración disponible. Los plazos de entrega van de días a semanas simplemente porque las piezas pasan más tiempo esperando en contenedores que siendo cortadas.
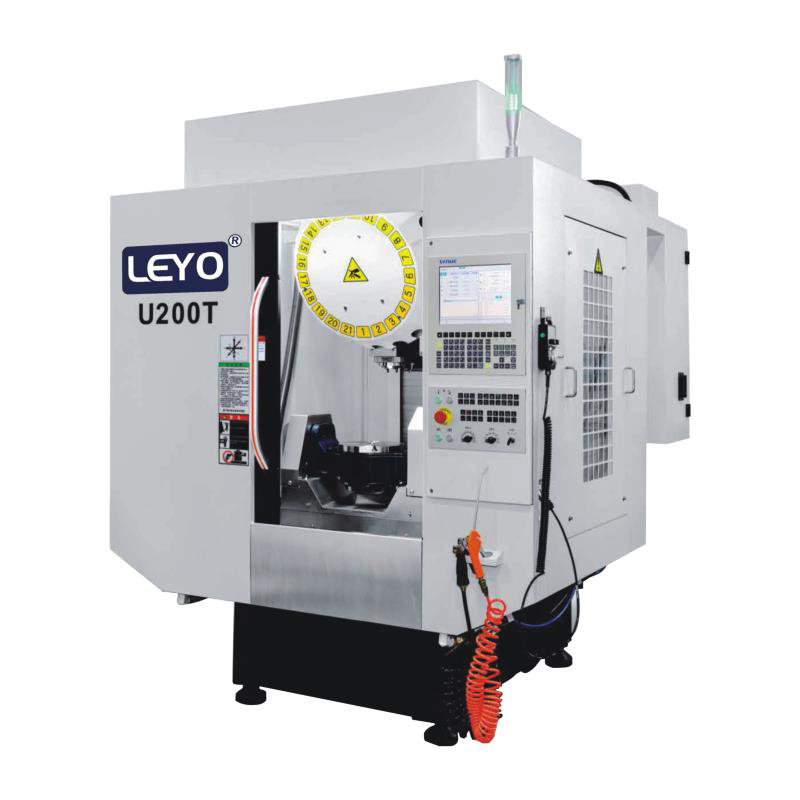
Cómo un centro de mecanizado de 5 ejes logra una producción 'hecha en uno'
Alineación de un solo dato y sondeo automatizado
El establecimiento de un único punto de referencia mediante sondeo en la máquina transforma el flujo de trabajo de mecanizado. Una sonda montada en el husillo toca la materia prima una vez. Establece los puntos cero absolutos X, Y y Z para todo el ciclo de fabricación. Elimina por completo la necesidad de buscar bordes manualmente y de forma repetitiva en múltiples operaciones. La máquina sabe exactamente dónde se encuentra la pieza en el espacio tridimensional. Los ejes de rotación e inclinación se ajustan automáticamente para presentar diferentes caras al husillo.
La secuencia de sondeo automatizada estándar sigue exactamente estos pasos:
Cargue el material en bruto en el tornillo de banco autocentrante o en el dispositivo de cola de milano.
Llame a la sonda del husillo para establecer la altura del eje Z primario en la cara superior del material.
Sondee las extensiones X e Y para encontrar el centro exacto del bloque sin procesar.
Escriba estas coordenadas en el decalaje de trabajo activo de la máquina.
Active el seguimiento dinámico de la máquina para bloquear este dato en el centro de rotación.
Bloquear las coordenadas de la pieza de trabajo una vez garantiza una alineación perfecta entre las funciones en los cinco lados accesibles. Si un agujero en la cara superior debe cruzarse perfectamente con un agujero transversal en la cara lateral, la máquina lo ejecuta perfectamente. El dato único elimina el riesgo de error humano durante la transferencia de piezas. Los operadores ya no necesitan preocuparse por asentar perfectamente la pieza contra un tope de tornillo de banco. El modelo cinemático de la máquina maneja las matemáticas espaciales, asegurando que cada orificio perforado, cavidad fresada y rosca roscada mantenga una estricta tolerancia geométrica con respecto al punto de referencia original.
Mecanizado posicional continuo de 5 ejes frente a 3+2
Comprender la diferencia entre el mecanizado posicional 3+2 y el contorneado simultáneo de 5 ejes dicta su estrategia de programación. En el mecanizado 3+2, la máquina posiciona la herramienta de corte en un ángulo fijo utilizando los ejes A y B o C. Luego bloquea esos ejes giratorios firmemente en su lugar mediante frenos mecánicos o hidráulicos. El corte real se realiza mediante movimientos de fresado estándar de 3 ejes. El contorneado simultáneo de 5 ejes funciona de manera diferente. La máquina mueve los ejes X, Y, Z y ambos ejes giratorios al mismo tiempo mientras la herramienta se acopla al material. La herramienta cambia continuamente su vector a medida que se mueve por la superficie de la pieza.
Ambos métodos reducen drásticamente el reposicionamiento manual. Sin embargo, el mecanizado 3+2 suele ser totalmente suficiente para piezas prismáticas. Si su pieza consta de caras planas, paredes rectas y agujeros en ángulo, 3+2 la maneja perfectamente. El contorneado simultáneo es estrictamente necesario en superficies orgánicas complejas. Los impulsores, las palas de las turbinas y los componentes estructurales aeroespaciales exigen cambios continuos en el vector de herramientas. El contorneado simultáneo no sólo reduce las configuraciones sino que a menudo elimina el trabajo de banco secundario. Elimina las operaciones de pulido manual al lograr acabados superficiales superiores en una sola operación. Elija entre los dos según la geometría de la pieza y el acabado superficial requerido. Las piezas prismáticas favorecen el 3+2, mientras que las formas aerodinámicas fluidas requieren movimiento simultáneo.
Ángulos de aproximación de herramientas y accesibilidad de socavados
La articulación del cabezal del husillo o de la mesa de muñones ofrece enormes ventajas en materia de herramientas. Este movimiento permite que las fresas de mango estándar accedan a socavados, cavidades profundas y ángulos compuestos sin necesidad de herramientas de forma personalizadas. En una máquina de 3 ejes, alcanzar un corte socavado requiere un cortador de paletas especializado o una herramienta de ranurado personalizada. Con cinco ejes de movimiento, simplemente inclinas la pieza o la cabeza. Una fresa de extremo plano estándar ahora puede llegar al interior de la cavidad y mecanizar la característica de socavado directamente.
Esta articulación proporciona una enorme ventaja en cuanto a rigidez de la herramienta. Puede utilizar herramientas de corte más cortas y rígidas inclinándolas hacia afuera de las paredes de la pieza. En el mecanizado tradicional, llegar al fondo de una cavidad profunda requiere una fresa de mango de largo alcance. Las herramientas largas sufren graves deflexiones, vibraciones y un acabado superficial deficiente. Al inclinar la mesa del muñón, se inclina la pieza de modo que la carcasa del eje quede libre de las paredes del bolsillo. Ahora puede utilizar una fresa corta y rechoncha. Esto reduce la deflexión de la herramienta a casi cero. Mejora espectacularmente el acabado superficial. Permite velocidades de avance mucho más altas y extiende significativamente la vida útil de la herramienta.
Evaluación de configuraciones de máquinas para su espacio y tamaño de pieza
Cuándo especificar un centro de mecanizado compacto de 5 ejes
Las piezas más pequeñas requieren arquitecturas de máquinas especializadas. Los casos de uso ideales para un El centro de mecanizado compacto de 5 ejes incluye dispositivos médicos, componentes de armas de fuego pequeñas e inserciones de moldes intrincados. Las placas óseas, los implantes espinales y las correderas de pistola encajan perfectamente en estos espacios de trabajo más pequeños. Estas máquinas utilizan un diseño de mesa de muñones donde la pieza gira e inclina mientras el husillo se mueve en X, Y y Z.
Estas máquinas compactas ofrecen una relación espacio-productividad excepcional. Consumen un espacio mínimo y ofrecen un rendimiento masivo. Las mesas de muñones más pequeñas tienen menos masa física. Esta menor inercia permite velocidades de rotación mucho más rápidas y una rápida aceleración. Esta capacidad de respuesta dinámica es necesaria para el mecanizado a alta velocidad de piezas pequeñas de aluminio o titanio. La máquina puede recorrer trayectorias de herramientas complejas sin dudarlo. Sin embargo, debe abordar las limitaciones. Estas máquinas cuentan con espacios de trabajo restringidos. Tienen capacidades de peso estrictas. Cargar una pieza que exceda el límite de peso del muñón destruirá los cojinetes giratorios y arruinará la precisión geométrica de la máquina.
Ampliación: el centro de mecanizado tipo pórtico de cinco ejes para sobres grandes
Los componentes pesados y de gran tamaño exigen un enfoque completamente diferente. Los mamparos aeroespaciales, las matrices de estampado de automóviles y las piezas de fundición estructurales de gran tamaño no pueden caber en un muñón estándar. A El centro de mecanizado tipo pórtico de cinco ejes proporciona los beneficios arquitectónicos necesarios para estas piezas masivas. En esta configuración, la mesa de trabajo permanece completamente estacionaria. La enorme estructura de pórtico se mueve sobre la pieza y lleva un cabezal de fresado articulado de 2 ejes.
Este diseño de mesa estacionaria evita que la masa pesada de la pieza afecte la precisión dinámica de la máquina. Un bloque de troquel de acero pesado no reducirá la velocidad de avance rápido de la máquina porque la pieza no se mueve. Las reducciones de configuración específicas logradas aquí son asombrosas. Maniobrar piezas de varias toneladas entre operaciones plantea graves riesgos de seguridad y pesadillas logísticas. Cuando ya no necesita voltear una pieza de fundición masiva, elimina la necesidad de grúas puente. Ahorra horas, a veces días, de tiempo de realineación. El operador sujeta el enorme bloque una vez y el cabezal articulado baja para mecanizar la parte superior y los cuatro lados.
Cuantificación del retorno de la inversión: reducción de la instalación frente al gasto de capital
Reducciones del tiempo de ciclo y utilización del husillo
Calcular el retorno de la inversión requiere analizar detenidamente el tiempo de actividad real del husillo. En talleres de 3 ejes de configuración pesada, la utilización del husillo suele rondar el 30%. La máquina permanece inactiva durante el 70% restante del turno mientras los operadores cargan, descargan, limpian y miden piezas. La transición a un entorno de 5 ejes eleva esta tasa de utilización al 70 % o más. Debe enmarcar su cálculo del ROI en torno a esta drástica reducción del tiempo no productivo.
Mire las horas perdidas anteriormente en las fases de desmontaje físico, limpieza y reparación. Si una pieza requiere seis operaciones en una fresadora de 3 ejes, eso equivale a seis configuraciones separadas. Cada configuración puede tardar 30 minutos. Eso son tres horas de tiempo muerto por lote. Un proceso de configuración única elimina cinco de esas configuraciones, recuperando 2,5 horas de tiempo de producción al instante. Este tiempo recuperado permite al taller asumir más trabajos sin agregar turnos adicionales ni comprar máquinas adicionales. La máquina se amortiza por su gran velocidad de rendimiento.
Reducción de chatarra y consistencia del control de calidad
Las tasas de desperdicio destruyen los márgenes de ganancias más rápido que cualquier otra métrica del taller. Analizar el impacto financiero de la reducción del desperdicio debido a la eliminación del error humano. Cada vez que un operador voltea una pieza, existe el riesgo de cargarla hacia atrás, sujetarla en un chip o utilizar un desplazamiento de trabajo incorrecto. Estos errores dan como resultado piezas desechadas. Al mecanizar costosas aleaciones aeroespaciales o titanio de grado médico, una sola pieza desechada puede costar miles de dólares sólo en materia prima.
El mecanizado de configuración única simplifica el proceso de inspección del primer artículo. El departamento de control de calidad solo necesita verificar una configuración integral en lugar de inspeccionar la pieza entre cada operación. Esto garantiza una repetibilidad mucho mayor en todos los lotes de producción. Una vez que la primera pieza pase la inspección, la máquina producirá piezas idénticas de manera consistente. La eliminación de los cambios de datos manuales significa que la relación dimensional entre las características permanece fija, lo que garantiza una calidad constante desde la primera parte hasta la cien.
Comparación de métricas de configuración tradicional versus de 5 ejes
| Métrica | Proceso tradicional de 3 ejes | Configuración única Proceso de 5 ejes |
|---|---|---|
| Utilización del husillo | 25% - 35% | 65% - 85% |
| Configuraciones promedio por pieza compleja | 4 a 7 operaciones | 1 a 2 operaciones |
| Costos de ingeniería de accesorios | Alto (mordazas blandas personalizadas, placas dedicadas) | Bajo (Sistemas estandarizados de punto cero) |
| Riesgo de acumulación de tolerancia | Alto (el dato cambia en cada operación) | Eliminado (Referencia de dato único) |
| Tiempo de intervención del operador | Alto (Carga/descarga constante) | Bajo (Cargar material en bruto, descargar pieza terminada) |
Realidades de la implementación y riesgos de la adopción
Software CAM y requisitos de posprocesamiento
El hardware por sí solo no puede producir piezas. Una máquina es tan capaz como el código G que la conduce. Esto presenta un obstáculo técnico importante para los talleres que realizan la transición del trabajo básico de 3 ejes. Debe actualizar sus paquetes CAM para manejar la generación de trayectorias de herramientas complejas. La programación de movimientos simultáneos de 5 ejes requiere un software capaz de calcular los vectores de herramientas, gestionar el control de los ejes de las herramientas y predecir la cinemática de la máquina.
El posprocesador juega un papel importante en este ecosistema. El posprocesador traduce las trayectorias de herramientas del software CAM a códigos M y códigos G específicos requeridos por el controlador de la máquina. Un posprocesador genérico provocará fallas, movimientos erráticos y piezas rayadas. Debe invertir en un postprocesador probado y específico para la máquina desarrollado por expertos. Esto garantiza que el código coincida perfectamente con las longitudes de pivote, los límites de rotación y los parámetros cinemáticos de su modelo de máquina específico.
Capacitación de operadores y sistemas para evitar colisiones
La compleja cinemática del movimiento de 5 ejes introduce graves riesgos. El cabezal del husillo, la mesa de muñones, la herramienta de corte y la pieza de trabajo se mueven simultáneamente dentro de un espacio reducido. Esto crea un alto riesgo de accidentes catastróficos de las máquinas. Un solo error de programación puede impulsar la carcasa del husillo directamente hacia la mesa giratoria a altas velocidades, causando daños masivos.
Debe invertir en software de simulación de máquinas para crear gemelos digitales de su configuración. Los programadores deben simular virtualmente cada línea de código antes de enviarlo a la máquina. Además, los controladores modernos ofrecen funciones para evitar colisiones en la máquina. Estos sistemas miran hacia adelante en el código y detienen la máquina si detectan una interferencia física inminente. Los operadores enfrentan una curva de aprendizaje pronunciada al realizar la transición de configuraciones de 3 ejes a 5 ejes. Deben dominar nuevas rutinas de sondeo, comprender las compensaciones de trabajo dinámicas y aprender a alinear piezas utilizando líneas centrales giratorias.
Actualizaciones de sujeción y herramientas
Las prensas de maquinista tradicionales de seis pulgadas son completamente inadecuadas para el mecanizado de múltiples lados. Bloquean el acceso a los lados de la pieza y crean enormes problemas de espacio libre para las herramientas. Cuando el muñón se inclina 90 grados, el husillo chocará contra las voluminosas mandíbulas de un tornillo de banco estándar antes de que la herramienta pueda alcanzar el material. Debes actualizar toda tu estrategia de sujeción de piezas para tener éxito.
Esto requiere sistemas de sujeción de punto cero, accesorios de cola de milano y prensas autocentrantes de 5 ejes. Un dispositivo de cola de milano sujeta una pequeña tira de material en la base de la materia prima, exponiendo todo el bloque para el mecanizado. Los sistemas de punto cero permiten a los operadores colocar y sacar accesorios de la máquina con absoluta repetibilidad en segundos. Estas soluciones especializadas de sujeción de piezas maximizan la accesibilidad de las piezas, proporcionan el espacio libre necesario para las herramientas y aprovechan al máximo el potencial de reducción de la configuración de la máquina.
La implementación de un sistema de sujeción de piezas de punto cero requiere estos pasos:
Instale la placa base de punto cero directamente sobre la mesa de muñón de la máquina.
Monte los pernos de tracción en la parte inferior de sus prensas autocentrantes y accesorios de cola de milano.
Libere neumáticamente la placa base, coloque el tornillo de banco en los receptores y asegúrelo.
Mecanice el primer lado de la pieza y luego cambie todo el tornillo de banco para el siguiente trabajo en menos de sesenta segundos.
Estrategias de sujeción de piezas: de 3 ejes frente a 5 ejes
| función | Prensa de banco de 3 ejes estándar | Prensa de banco autocentrante de 5 ejes |
|---|---|---|
| Accesibilidad de piezas | Solo cara superior | Arriba y cuatro lados |
| Espacio libre de herramientas | Deficiente (las mandíbulas voluminosas bloquean el husillo) | Excelente (perfil bajo, pedestal elevado) |
| Método de sujeción | Agarre por fricción en una gran superficie | Agarre tipo mordida en material mínimo (3 mm) |
| Velocidad de cambio | Lento (Requiere transporte manual) | Rápido (Se integra con montantes de punto cero) |
Conclusión
El gasto de capital inicial y los costos de integración de software para la tecnología multieje son innegablemente altos. Sin embargo, la eliminación casi total de los desperdicios de reposicionamiento y del tiempo no productivo justifica la inversión en piezas complejas o de alta precisión. Al mecanizar cinco lados en una sola configuración, se elimina el apilamiento de tolerancias, se reducen las tasas de desechos y se aumenta drásticamente la utilización del husillo. El taller se transforma de un entorno caótico de manipulación constante de piezas a un sistema de producción optimizado y altamente predecible.
Al decidir entre un muñón compacto, un pórtico grande o una configuración posicional 3+2, evalúe cuidadosamente los cuellos de botella actuales del trabajo en progreso. Analice la complejidad de sus piezas, las dimensiones físicas y las tasas de desechos directamente relacionadas con el apilamiento de tolerancias. Haga coincidir la arquitectura de la máquina con las demandas físicas específicas de sus piezas más problemáticas.
Realice los siguientes pasos para comenzar su transición:
Audite sus colas actuales de trabajos en progreso para identificar piezas que sufren tiempos de configuración elevados y apilamiento de tolerancias.
Solicite un estudio de tiempos formal y un corte de prueba a los fabricantes de máquinas herramienta utilizando una pieza heredada notoriamente difícil.
Evalúe las capacidades de su software CAM existente y asegure un posprocesador específico para la máquina antes de finalizar la compra de cualquier máquina.
Actualice su inventario de sujeción de piezas para incluir sistemas de punto cero y accesorios de cola de milano para garantizar un espacio libre adecuado para las herramientas.
Preguntas frecuentes
P: ¿Cuál es la diferencia entre el mecanizado de 3+2 y el verdadero mecanizado de 5 ejes?
R: El mecanizado 3+2 bloquea los ejes giratorios en una posición fija antes de que comience el corte, utilizando movimientos estándar de 3 ejes para fresar la pieza. El verdadero mecanizado de 5 ejes mueve los cinco ejes simultáneamente durante el corte. Ambos métodos reducen el reposicionamiento manual, pero se requiere movimiento simultáneo para superficies orgánicas complejas.
P: ¿Cómo mejora un centro de mecanizado de 5 ejes la precisión de las piezas?
R: Al mecanizar múltiples lados en una sola configuración, se eliminan los cambios de referencia y el apilamiento de tolerancias que ocurren cuando una pieza se suelta, realinea y vuelve a sujetar manualmente. La precisión volumétrica interna de la máquina dicta las tolerancias finales.
P: ¿Necesito un soporte especial para una máquina de 5 ejes?
R: Sí. Para alcanzar los cinco lados de una pieza, se requieren soportes de trabajo especializados de bajo perfil, como accesorios de cola de milano, sistemas de punto cero o prensas autocentrantes de 5 ejes, para proporcionar espacio libre para la herramienta y evitar colisiones con el husillo.
P: ¿Puede un centro de mecanizado compacto de 5 ejes manejar metales duros como el titanio?
R: Sí, siempre que la máquina esté construida con alta rigidez estructural, mesas giratorias de accionamiento directo y un par de husillo adecuado, los centros compactos se utilizan con frecuencia para piezas médicas y aeroespaciales de titanio.
P: ¿Por qué el software CAM es más importante para el mecanizado de 5 ejes?
R: La cinemática compleja y los movimientos simultáneos aumentan el riesgo de que el husillo choque con el muñón o la pieza de trabajo. Se requiere un software CAM avanzado con simulación precisa de la máquina para verificar las trayectorias de las herramientas antes de cortar.
P: ¿Qué industrias se benefician más de un centro de mecanizado tipo pórtico de cinco ejes?
R: Los sectores aeroespacial, de herramientas automotrices y energético utilizan configuraciones de pórtico para mecanizar componentes masivos y pesados, donde el reposicionamiento manual de la pieza requeriría una grúa y horas de realineación.
Artículos relacionados
-
 Estimados clientes y socios comerciales: Para cumplir estrictamente con las leyes y regulaciones nacionales de control de exportaciones y cumplir con las obligaciones internacionales, garantizando que nuestras fresadoras y tornos CNC exportados sean totalmente legales y cumplan con las normas, por la presente le notificamos las políticas pertinentesNoticias de la empresa
-
 El polvo de grafito abrasivo destruye los CNC estándar. Descubra por qué las máquinas especializadas a prueba de polvo y los métodos adecuados de fresado en húmedo o en seco son esenciales para una producción segura de electrodos de electroerosión.Noticias de producto
-
 Los centros de machos de taladrar ofrecen roscado de alta velocidad para producciones de gran volumen. Comprender los límites de torsión del husillo evita costosas roturas de herramientas y optimiza los tiempos de ciclo de la máquina.Noticias de producto


