



تخفي الآلات التقليدية تكاليف تشغيلية هائلة على مرأى من الجميع. تظل المغازل في وضع الخمول بينما يقوم المشغلون يدويًا بفك الأجزاء وتنظيفها وقلبها وإعادة تحديدها. يقدم هذا التعامل المستمر خطرًا مضاعفًا للخطأ البشري أثناء عمليات الإعداد المتعددة. في كل مرة يترك فيها جزء الملزمة، تفقد النقطة المرجعية الأصلية. إن القيود ثلاثية المحاور وأربعة محاور على الأشكال الهندسية المعقدة متعددة الجوانب تجبر المحلات التجارية على تركيبات واسعة النطاق. وهذا يخلق تكديسًا شديد التحمل، ويزيد من معدلات الخردة، ويضخم تكاليف العمالة بشكل كبير. أنت بحاجة إلى تحول معماري على أرضية المتجر. تنفيذ أ يحقق مركز المعالجة ذو 5 محاور إنتاجًا 'متكاملًا'. تعمل هذه التقنية على تحويل عنق الزجاجة في التصنيع بعيدًا عن الإعداد اليدوي. إنه يعيد التركيز مباشرة إلى وقت القطع الفعلي، مما يسمح للمحلات التجارية بتشكيل أشكال هندسية معقدة دون كسر الإعدادات باستمرار.
القضاء على التراص المتفاوت: يؤدي تصنيع الجوانب الخمسة للجزء في مشبك واحد إلى إزالة أخطاء الأبعاد المركبة الناتجة عن إعادة التموضع اليدوي.
زيادة استخدام عمود الدوران: يرتبط تقليل الوقت غير الإنتاجي (NPT) الذي يتم إنفاقه في الإعداد والتفكيك بشكل كبير ارتباطًا مباشرًا بزيادة فعالية المعدات بشكل عام (OEE) وإنتاجية أسرع للأجزاء.
مرونة التكوين: تتراوح الحلول من مركز تصنيع مدمج ذو 5 محاور للأجزاء الطبية عالية الخلط/منخفضة الحجم إلى مركز تصنيع جسري ذو خمسة محاور لمكونات الطيران الضخمة.
حقائق التنفيذ: يتطلب تحقيق مكاسب الكفاءة هذه استثمارات أساسية في برمجيات CAM المتقدمة، ومعالجات ما بعد قوية، وعقد عمل متخصص بنقطة الصفر.
آليات إعادة وضع النفايات في الآلات التقليدية
التراص التسامح عبر إعدادات متعددة
يمثل تكديس التسامح حقيقة رياضية قاسية في التصنيع الدقيق. يقدم كل تسلسل فك وإعادة تثبيت تغييرًا جديدًا في مسند الإسناد. عندما يقوم عامل بنقل جزء من العملية الأولى إلى العملية الثانية، تختفي الإحداثيات الأصلية X وY وZ. يجب أن تعتمد الآلة على الأسطح التي تم فحصها حديثًا لإنشاء مرجع ثانوي. حتى إعداد الملزمة المثالي يُحدث انحرافات مجهرية. تؤدي شريحة صغيرة تحت ضغط متوازي أو طفيف في ضغط التثبيت إلى رفع الجزء أو إمالته. قد تقيس هذه الأخطاء بضعة أعشار من الألف من البوصة في البداية.
تتراكم هذه الانحرافات الدقيقة بسرعة عبر ثلاث إلى ست عمليات. يؤدي الخطأ الزاوي في الإعداد الثاني إلى مضاعفة الخطأ الخطي في الإعداد الثالث. غالبًا ما يؤدي تأثير التراص هذا إلى دفع الأجزاء ذات التسامح المحكم إلى خارج المواصفات تمامًا بحلول العملية النهائية. التوازي والعمودي يعانيان أكثر من غيرهما. لا يمكنك الاحتفاظ بالموضع الحقيقي عبر الوجوه المتعارضة عندما تقوم بقلب قطعة العمل يدويًا. قارن هذا مع خط الأساس أحادي الإعداد. عندما تقوم بتجهيز الجزء بأكمله في مشبك واحد، فإن الدقة الحجمية للماكينة تحدد مدى تحمل الجزء النهائي. يحافظ المغزل على علاقة رياضية ثابتة مع قطعة الشغل من القطع الأول إلى الأخير.
التكاليف الخفية للتركيب وتدخل المشغل
تستنزف الآلات التقليدية متعددة الإعدادات الموارد الهندسية. يضيع المبرمجون ومهندسو التصنيع ساعات لا تحصى في تصميم فكين ناعمين مخصصين. إنهم يبنون تركيبات معقدة من الألومنيوم أو الفولاذ فقط للاحتفاظ بأجزاء للعمليات الثانوية والثالثية. تتطلب هذه التركيبات وقت التصنيع والمواد ومساحة التخزين الخاصة بها. تجبر كل مراجعة جديدة للأجزاء المتجر على تعديل أو إلغاء حلول العمل المخصصة هذه. يعد إنشاء التركيبات الثابتة بمثابة ضريبة مخفية ضخمة على الربحية الإجمالية.
ينطوي تدخل المشغل على تكلفة عمالة باهظة. تتطلب المحاذاة التقليدية تعقيدًا يدويًا مكثفًا. يقضي المشغلون وقتًا ثمينًا في إمالة المحاور وتحريك المحور Z لمسح المشابك. إنهم يكررون إجراءات اكتشاف الحواف اليدوية لكل إعداد جديد. يستغرق الاتصال بجزء باستخدام مؤشر الاختبار وقتًا ومهارة عالية. هذا العمل الجسدي يضخم الوقت غير المنتج. تتوقف المغازل عن الدوران بينما يتصارع المشغلون مع الشدات والمؤشرات. يؤثر عنق الزجاجة هذا بشكل مباشر على جدولة المتجر. تبقى الأجزاء في طوابير العمل قيد التنفيذ في انتظار الجهاز أو الإعداد التالي المتاح. وتمتد المهل الزمنية من أيام إلى أسابيع، وذلك ببساطة لأن الأجزاء تقضي وقتًا أطول في الانتظار في الصناديق مقارنةً بقطعها.
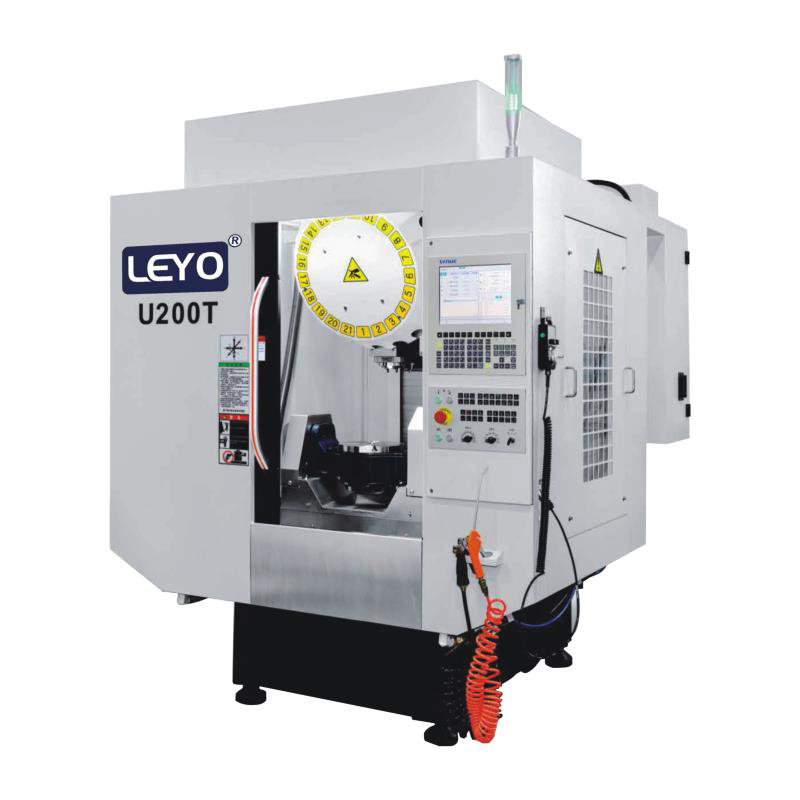
كيف يحقق مركز تصنيع ذو 5 محاور إنتاج 'الإنجاز في واحد'.
محاذاة مسند واحد والتحقيق الآلي
يؤدي إنشاء مرجع مرجعي واحد عبر الفحص على الآلة إلى تحويل سير عمل المعالجة الآلية. يقوم المسبار المثبت على المغزل بلمس المخزون الخام مرة واحدة. فهو يحدد نقاط الصفر المطلقة X وY وZ لدورة التصنيع بأكملها. أنت تلغي تمامًا الحاجة إلى البحث اليدوي المتكرر عن الحواف عبر عمليات متعددة. تعرف الآلة بالضبط مكان وجود الجزء في الفضاء ثلاثي الأبعاد. يتم ضبط المحاور الدوارة والإمالة تلقائيًا لتقديم وجوه مختلفة إلى المغزل.
يتبع تسلسل الفحص الآلي القياسي الخطوات التالية بالضبط:
قم بتحميل المخزون الخام في الملزمة ذاتية التمركز أو التركيب المتوافق.
استدعاء مسبار المغزل لتحديد ارتفاع المحور Z الأساسي على الوجه العلوي للمادة.
قم بفحص النطاقين X وY للعثور على المركز الدقيق للكتلة الخام.
اكتب هذه الإحداثيات إلى إزاحة العمل النشط للجهاز.
قم بتنشيط التتبع الديناميكي للجهاز لقفل هذا المسند في مركز الدوران.
يضمن قفل إحداثيات قطعة العمل مرة واحدة المحاذاة المثالية بين الميزات الموجودة على الجوانب الخمسة التي يمكن الوصول إليها. إذا كان من الضروري أن يتقاطع الثقب الموجود في الوجه العلوي بشكل مثالي مع الفتحة المتقاطعة على الوجه الجانبي، فإن الآلة تنفذ هذا الأمر بشكل لا تشوبه شائبة. يزيل المسند الفردي خطر الخطأ البشري أثناء نقل الأجزاء. لم يعد المشغلون بحاجة إلى القلق بشأن تثبيت الجزء بشكل مثالي مقابل توقف الملزمة. يتعامل النموذج الحركي للآلة مع الرياضيات المكانية، مما يضمن أن كل ثقب محفور، وجيب مطحون، وخيط مسنن يحافظ على تسامح هندسي صارم مع النقطة المرجعية الأصلية.
المعالجة المستمرة ذات 5 محاور مقابل المعالجة الموضعية 3+2
إن فهم الفرق بين المعالجة الموضعية 3+2 والمعالجة المتزامنة ذات 5 محاور يحدد استراتيجية البرمجة الخاصة بك. في المعالجة 3+2، تقوم الآلة بوضع أداة القطع بزاوية ثابتة باستخدام المحاور A وB أو C. ثم يقوم بعد ذلك بتثبيت تلك المحاور الدوارة بقوة في مكانها باستخدام الفرامل الميكانيكية أو الهيدروليكية. يتم القطع الفعلي باستخدام حركات طحن قياسية ثلاثية المحاور. تعمل عملية تحديد الخطوط المتزامنة ذات 5 محاور بشكل مختلف. تقوم الآلة بتحريك المحاور X وY وZ وكلا المحورين الدوارين في نفس الوقت أثناء تشغيل الأداة للمادة. تقوم الأداة باستمرار بتغيير متجهها أثناء تحركها عبر سطح الجزء.
تعمل كلتا الطريقتين على تقليل تغيير الموضع اليدوي بشكل كبير. ومع ذلك، فإن المعالجة 3+2 غالبًا ما تكون كافية تمامًا للأجزاء المنشورية. إذا كان الجزء الخاص بك يتكون من وجوه مسطحة، وجدران مستقيمة، وثقوب بزاوية، فإن 3+2 يتعامل معه بشكل مثالي. إن تحديد الخطوط المتزامنة مطلوب بشكل صارم للأسطح العضوية المعقدة. تتطلب الدفاعات وشفرات التوربينات والمكونات الهيكلية الفضائية تغييرات مستمرة في ناقلات الأدوات. لا يؤدي تحديد الخطوط المتزامنة إلى تقليل الإعدادات فحسب، بل غالبًا ما يلغي العمل الثانوي. إنه يزيل عمليات التلميع اليدوية من خلال تحقيق تشطيبات سطحية فائقة في عملية واحدة. اختر بين الاثنين بناءً على هندسة الأجزاء والتشطيب السطحي المطلوب. تفضل الأجزاء المنشورية 3+2، بينما تتطلب الأشكال الديناميكية الهوائية المتدفقة حركة متزامنة.
زوايا اقتراب الأداة وتقويض إمكانية الوصول
يؤدي تفصيل رأس المغزل أو طاولة مرتكز الدوران إلى فتح مزايا هائلة في الأدوات. تسمح هذه الحركة للمطاحن النهائية القياسية بالوصول إلى القطع السفلية والتجاويف العميقة والزوايا المركبة دون الحاجة إلى أدوات تشكيل مخصصة. في الماكينة ثلاثية المحاور، يتطلب الوصول إلى الجزء السفلي أداة قطع مصاصات متخصصة أو أداة تحزيز مخصصة للأرض. مع خمسة محاور للحركة، يمكنك ببساطة إمالة الجزء أو الرأس. يمكن الآن لطاحونة ذات قاعدة مسطحة قياسية الوصول إلى داخل التجويف وتصنيع ميزة القطع السفلي مباشرةً.
يوفر هذا المفصل ميزة هائلة فيما يتعلق بصلابة الأداة. يمكنك استخدام أدوات قطع أقصر وأكثر صلابة عن طريق إمالة الأداة بعيدًا عن جدران الأجزاء. في الآلات التقليدية، يتطلب الوصول إلى قاع الجيب العميق طاحونة نهاية طويلة المدى. تعاني الأدوات الطويلة من الانحراف الشديد والثرثرة وسوء تشطيب السطح. من خلال إمالة طاولة مرتكز الدوران، يمكنك ضبط زاوية الجزء بحيث يزيل مبيت المغزل جدران الجيب. يمكنك الآن استخدام مطحنة نهاية قصيرة وقصيرة. وهذا يقلل من انحراف الأداة إلى ما يقرب من الصفر. أنه يحسن الانتهاء من السطح بشكل كبير. فهو يسمح بمعدلات تغذية أعلى بكثير ويطيل عمر الأداة بشكل كبير.
تقييم تكوينات الماكينة وفقًا لمساحة الأرضية وحجم الجزء
متى يتم تحديد مركز تصنيع مدمج ذو 5 محاور
تتطلب الأجزاء الأصغر بنيات ميكانيكية متخصصة. حالات الاستخدام المثالية ل يشتمل مركز التصنيع المدمج ذو 5 محاور على أجهزة طبية ومكونات أسلحة نارية صغيرة وإدراج قوالب معقدة. تتلاءم صفائح العظام وغرسات العمود الفقري وشرائح المسدس بشكل مثالي مع مظاريف العمل الصغيرة هذه. تستخدم هذه الآلات تصميم طاولة مرتكز الدوران حيث يدور الجزء ويميل بينما يتحرك المغزل في X وY وZ.
توفر هذه الآلات صغيرة الحجم نسبة استثنائية من البصمة إلى الإنتاجية. إنها تستهلك الحد الأدنى من المساحة الأرضية بينما تقدم إنتاجًا هائلاً. تحمل طاولات مرتكز الدوران الأصغر كتلة مادية أقل. يسمح هذا القصور الذاتي المنخفض بسرعات دوران أسرع بكثير وتسارع سريع. تعد هذه الاستجابة الديناميكية ضرورية للتصنيع عالي السرعة لأجزاء صغيرة من الألومنيوم أو التيتانيوم. يمكن للآلة أن تتنقل حول مسارات الأدوات المعقدة دون تردد. ومع ذلك، يجب عليك معالجة القيود. تتميز هذه الآلات بمظاريف عمل مقيدة. لديهم قدرات وزن صارمة. سيؤدي تحميل جزء يتجاوز الحد الأقصى لوزن مرتكز الدوران إلى تدمير المحامل الدوارة وإفساد الدقة الهندسية للماكينة.
توسيع النطاق: مركز تصنيع القنطرية العملاقة ذو المحاور الخمسة للأظرف الكبيرة
تتطلب المكونات الثقيلة كبيرة الحجم أسلوبًا مختلفًا تمامًا. لا يمكن أن تتناسب حواجز الفضاء الجوي، وقوالب ختم السيارات، والمسبوكات الهيكلية الكبيرة مع مرتكز الدوران القياسي. أ يوفر مركز المعالجة العملاقة ذو خمسة محاور الفوائد المعمارية اللازمة لهذه الأجزاء الضخمة. في هذا التكوين، يظل جدول العمل ثابتًا تمامًا. يتحرك هيكل القنطرية الضخمة فوق الجزء، ويحمل رأس طحن مفصلي ثنائي المحور.
يمنع تصميم الطاولة الثابتة كتلة الأجزاء الثقيلة من التأثير على الدقة الديناميكية للماكينة. لن تؤدي كتلة القالب الفولاذية الثقيلة إلى إبطاء معدلات العبور السريع للماكينة لأن الجزء لا يتحرك. إن تخفيضات الإعداد المحددة التي تم تحقيقها هنا مذهلة. تشكل مناورة الأجزاء متعددة الأطنان بين العمليات مخاطر شديدة على السلامة وكوابيس لوجستية. عندما لم تعد بحاجة إلى قلب قالب ضخم، فإنك تلغي الحاجة إلى الرافعات العلوية. يمكنك توفير ساعات، وأحيانًا أيام، من وقت إعادة التنظيم. يقوم المشغل بتثبيت الكتلة الضخمة مرة واحدة، ويصل الرأس المفصلي إلى الأسفل لتصنيع الجزء العلوي وجميع الجوانب الأربعة.
تحديد عائد الاستثمار: تخفيض الإعداد مقابل الإنفاق الرأسمالي
تخفيضات وقت الدورة واستخدام المغزل
يتطلب حساب عائد الاستثمار إلقاء نظرة فاحصة على وقت تشغيل المغزل الفعلي. في المحلات التجارية ذات المحاور الثلاثة ذات الإعداد الثقيل، غالبًا ما يتراوح استخدام المغزل حول 30%. تظل الماكينة في وضع الخمول طوال نسبة الـ 70% المتبقية من الوردية بينما يقوم المشغلون بتحميل الأجزاء وتفريغها وتنظيفها وقياسها. يؤدي الانتقال إلى بيئة ذات 5 محاور إلى رفع معدل الاستخدام هذا إلى 70% أو أعلى. يجب عليك تأطير حساب عائد الاستثمار الخاص بك حول هذا التخفيض الجذري للوقت غير الإنتاجي.
انظر إلى الساعات التي ضاعت سابقًا بسبب مراحل التفكيك والتنظيف وإعادة التركيب. إذا كان الجزء يتطلب ستة عمليات على مطحنة ذات 3 محاور، فإن ذلك يساوي ستة إعدادات منفصلة. قد يستغرق كل إعداد 30 دقيقة. وهذا يعني ثلاث ساعات من الوقت الميت لكل دفعة. تؤدي عملية الإعداد الفردي إلى التخلص من خمسة من هذه الإعدادات، مما يؤدي إلى استعادة 2.5 ساعة من وقت الإنتاج على الفور. يسمح هذا الوقت المسترد للمتجر بتولي المزيد من الوظائف دون إضافة نوبات عمل إضافية أو شراء آلات إضافية. تدفع الآلة تكاليفها من خلال سرعة الإنتاجية المطلقة.
الحد من الخردة واتساق مراقبة الجودة
تعمل معدلات الخردة على تدمير هوامش الربح بشكل أسرع من أي مقياس آخر لأرضية المتجر. تحليل الأثر المالي لانخفاض الخردة نتيجة القضاء على الخطأ البشري. في كل مرة يقوم فيها المشغل بقلب جزء ما، يكون هناك خطر تحميله للخلف، أو تثبيته على شريحة، أو استخدام إزاحة العمل الخاطئة. تؤدي هذه الأخطاء إلى أجزاء ملغاة. عند تصنيع السبائك الفضائية باهظة الثمن أو التيتانيوم الطبي، يمكن أن يكلف جزء واحد من الخردة آلاف الدولارات من المواد الخام وحدها.
تعمل المعالجة أحادية الإعداد على تبسيط عملية فحص المادة الأولى. يحتاج قسم مراقبة الجودة فقط إلى التحقق من إعداد شامل واحد بدلاً من فحص الجزء بين كل عملية على حدة. وهذا يضمن تكرارًا أعلى بكثير عبر دفعات الإنتاج. بمجرد اجتياز الجزء الأول للفحص، ستنتج الآلة أجزاء متطابقة باستمرار. إن التخلص من تحولات المرجع اليدوية يعني أن العلاقة الأبعاد بين الميزات تظل ثابتة في مكانها، مما يضمن جودة متسقة من الجزء الأول إلى الجزء مائة.
مقارنة مقاييس الإعداد التقليدية مع
| مقاييس الإعداد ذات 5 محاور | ، العملية التقليدية ذات 3 محاور | ، عملية الإعداد الفردي ذات 5 محاور |
|---|---|---|
| استخدام المغزل | 25% - 35% | 65% - 85% |
| متوسط الإعدادات لكل جزء معقد | من 4 إلى 7 عمليات | 1 إلى 2 عمليات |
| تكاليف هندسة التركيبات | عالية (فكوك ناعمة مخصصة، لوحات مخصصة) | منخفض (أنظمة نقطة الصفر الموحدة) |
| مخاطر التراص التسامح | عالي (مرجع الإسناد لكل عملية) | تم الحذف (مرجع مرجعي واحد) |
| وقت تدخل المشغل | عالي (تحميل/تفريغ مستمر) | منخفض (تحميل المخزون الخام، وتفريغ الجزء النهائي) |
حقائق التنفيذ ومخاطر التبني
برامج CAM ومتطلبات ما بعد المعالجة
الأجهزة وحدها لا يمكنها إنتاج الأجزاء. إن قدرة الآلة هي فقط بقدر قدرة رمز G الذي يقودها. يمثل هذا عقبة فنية كبيرة أمام المتاجر التي تنتقل من العمل الأساسي ثلاثي المحاور. يجب عليك ترقية حزم CAM الخاصة بك للتعامل مع إنشاء مسارات الأدوات المعقدة. تتطلب برمجة الحركة المتزامنة ذات 5 محاور برنامجًا قادرًا على حساب متجهات الأداة، وإدارة التحكم في محور الأداة، والتنبؤ بحركيات الآلة.
يلعب المعالج اللاحق دورًا رئيسيًا في هذا النظام البيئي. يقوم المعالج اللاحق بترجمة مسارات أدوات برنامج CAM إلى رموز M ورموز G المحددة التي تتطلبها وحدة التحكم في الجهاز. سوف يتسبب المعالج اللاحق العام في حدوث أعطال وحركات غير منتظمة وأجزاء مثقوبة. يجب عليك الاستثمار في معالج لاحق مُثبت ومخصص للآلة تم تطويره بواسطة خبراء. وهذا يضمن أن الكود يتطابق تمامًا مع الأطوال المحورية وحدود الدوران والمعلمات الحركية لطراز جهازك المحدد.
تدريب المشغلين وأنظمة تجنب الاصطدام
تنطوي الحركات المعقدة للحركة ذات المحاور الخمسة على مخاطر شديدة. رأس المغزل، طاولة مرتكز الدوران، أداة القطع، وقطعة العمل كلها تتحرك في وقت واحد داخل مساحة محدودة. وهذا يخلق خطرًا كبيرًا لحدوث أعطال كارثية للآلات. خطأ برمجة واحد يمكن أن يدفع مبيت المغزل مباشرة إلى الطاولة الدوارة بسرعات عالية، مما يسبب أضرارًا جسيمة.
يجب عليك الاستثمار في برامج محاكاة الآلة لإنشاء توائم رقمية لإعداداتك. يجب على المبرمجين محاكاة كل سطر من التعليمات البرمجية تقريبًا قبل إرساله إلى الجهاز. بالإضافة إلى ذلك، توفر وحدات التحكم الحديثة ميزات تجنب الاصطدام على الماكينة. تتطلع هذه الأنظمة إلى الأمام في التعليمات البرمجية وتوقف الجهاز إذا اكتشفت تداخلًا ماديًا وشيكًا. يواجه المشغلون منحنى تعليميًا شديد الانحدار عند الانتقال من إعدادات ثلاثية المحاور إلى إعدادات ذات خمسة محاور. ويجب عليهم إتقان إجراءات الفحص الجديدة، وفهم إزاحات العمل الديناميكية، وتعلم كيفية محاذاة الأجزاء باستخدام الخطوط المركزية الدوارة.
ترقيات العمل والأدوات
إن رؤس الميكانيكي التقليدية مقاس 6 بوصات غير مناسبة تمامًا للتصنيع متعدد الجوانب. إنها تمنع الوصول إلى جوانب الجزء وتخلق مشكلات كبيرة في إزالة الأدوات. عندما يميل مرتكز الدوران بمقدار 90 درجة، سيصطدم المغزل بالفكوك الضخمة للملزمة القياسية قبل أن تتمكن الأداة من الوصول إلى المادة. يجب عليك ترقية استراتيجية العمل الخاصة بك بالكامل لتحقيق النجاح.
ويتطلب ذلك أنظمة تثبيت ذات نقطة صفر، وتركيبات متوافقة، ومناشير ذاتية التمركز ذات 5 محاور. يمسك جهاز التثبيت المتوافق شريطًا صغيرًا من المواد عند قاعدة المخزون الخام، مما يعرض الكتلة بأكملها للتشغيل الآلي. تتيح أنظمة نقطة الصفر للمشغلين إمكانية تركيب التركيبات داخل وخارج الماكينة مع إمكانية التكرار المطلق في ثوانٍ. تعمل حلول العمل المتخصصة هذه على زيادة إمكانية الوصول إلى الأجزاء إلى الحد الأقصى، وتوفير الخلوص اللازم للأداة، وتحقيق إمكانية تقليل إعداد الماكينة بشكل كامل.
يتطلب تنفيذ نظام العمل بنقطة الصفر الخطوات التالية:
قم بتثبيت لوحة القاعدة ذات نقطة الصفر مباشرةً على طاولة مرتكز الدوران الخاصة بالماكينة.
قم بتركيب مسامير السحب في الجزء السفلي من المناشير ذاتية التمركز والتركيبات المتوافقة.
حرر لوحة القاعدة هوائيًا، وأسقط الملزمة في أجهزة الاستقبال، وأغلقها.
قم بتصنيع الجانب الأول من الجزء، ثم قم بتبديل الملزمة بأكملها للمهمة التالية في أقل من ستين ثانية.
إستراتيجيات العمل: 3 محاور مقابل 5 محاور الملزمة
| ميزة | القياسية ذات 3 محاور الملزمة | ذاتية التمركز ذات 5 محاور |
|---|---|---|
| إمكانية الوصول إلى الجزء | الوجه العلوي فقط | أعلى وأربعة جوانب |
| تخليص الأداة | ضعيف (الفكوك الضخمة تحجب المغزل) | ممتاز (منخفض، قاعدة مرتفعة) |
| طريقة لقط | قبضة الاحتكاك على مساحة كبيرة | قبضة من نوع العض على الحد الأدنى من المواد (3 مم) |
| سرعة التحول | بطيء (يتطلب الترام اليدوي) | سريع (يتكامل مع ترصيع نقطة الصفر) |
خاتمة
إن النفقات الرأسمالية الأولية وتكاليف تكامل البرمجيات للتكنولوجيا متعددة المحاور مرتفعة بشكل لا يمكن إنكاره. ومع ذلك، فإن الإلغاء شبه الكامل لإعادة تحديد موضع النفايات والوقت غير الإنتاجي يبرر الاستثمار في الأجزاء المعقدة أو عالية الدقة. من خلال معالجة خمسة جوانب في إعداد واحد، يمكنك القضاء على التراص المتسامح، وخفض معدلات الخردة، وزيادة استخدام المغزل بشكل كبير. تتحول أرضية المتجر من بيئة فوضوية للتعامل المستمر مع الأجزاء إلى نظام إنتاج مبسط ويمكن التنبؤ به بدرجة كبيرة.
عند الاختيار بين مرتكز الدوران المدمج، أو جسر الرافعة الكبير، أو الإعداد الموضعي 3+2، قم بتقييم الاختناقات الحالية في العمل الجاري بعناية. قم بتحليل تعقيد الجزء الخاص بك، والأبعاد المادية، ومعدلات الخردة المرتبطة مباشرة بتكديس التسامح. قم بمطابقة بنية الماكينة مع المتطلبات المادية المحددة للأجزاء الأكثر إشكالية لديك.
اتخذ الخطوات التالية التالية لبدء عملية النقل:
قم بمراجعة قوائم انتظار العمل الجاري الحالية لديك لتحديد الأجزاء التي تعاني من أوقات الإعداد العالية وتكديس التسامح.
اطلب دراسة زمنية رسمية واختبارًا من صانعي الأدوات الآلية باستخدام جزء قديم صعب السمعة.
قم بتقييم إمكانيات برنامج CAM الحالية لديك وتأمين معالج لاحق خاص بالجهاز قبل الانتهاء من شراء أي جهاز.
قم بترقية مخزون العمل الخاص بك ليشمل أنظمة نقطة الصفر والتركيبات المتوافقة لضمان إزالة الأدوات بشكل مناسب.
التعليمات
س: ما الفرق بين المعالجة 3+2 والمعالجة الحقيقية ذات 5 محاور؟
ج: تعمل المعالجة 3+2 على تثبيت المحاور الدوارة في موضع ثابت قبل بدء القطع، وذلك باستخدام حركات ثلاثية المحاور القياسية لطحن الجزء. تعمل المعالجة الحقيقية ذات 5 محاور على تحريك جميع المحاور الخمسة في وقت واحد أثناء القطع. تقلل كلتا الطريقتين من إعادة التموضع اليدوي، لكن الحركة المتزامنة مطلوبة للأسطح العضوية المعقدة.
س: كيف يمكن لمركز المعالجة ذو 5 محاور تحسين دقة الأجزاء؟
ج: من خلال معالجة جوانب متعددة في إعداد واحد، فإنه يلغي تحولات مسند الإسناد وتكديس التسامح الذي يحدث عندما يتم فك جزء ما يدويًا، وإعادة محاذاته، وإعادة تثبيته. تحدد الدقة الحجمية الداخلية للآلة التفاوتات النهائية.
س: هل أحتاج إلى قبضة عمل خاصة لآلة ذات 5 محاور؟
ج: نعم. للوصول إلى الجوانب الخمسة لجزء ما، يلزم وجود أدوات عمل متخصصة منخفضة المستوى مثل التركيبات المتوافقة، أو أنظمة نقطة الصفر، أو الملزمات ذاتية التمركز ذات 5 محاور لتوفير خلوص للأداة ومنع تصادمات المغزل.
س: هل يمكن لمركز تصنيع مدمج ذو 5 محاور التعامل مع المعادن الصلبة مثل التيتانيوم؟
ج: نعم، بشرط أن يتم بناء الماكينة بصلابة هيكلية عالية، وطاولات دوارة ذات محرك مباشر، وعزم دوران مناسب للمغزل، يتم استخدام المراكز المدمجة بشكل متكرر لأجزاء التيتانيوم الطبية والفضائية.
س: لماذا يعد برنامج CAM أكثر أهمية بالنسبة للمعالجة ذات 5 محاور؟
ج: إن الحركات المعقدة والحركات المتزامنة تزيد من خطر اصطدام المغزل بمرتكز الدوران أو قطعة العمل. مطلوب برنامج CAM متقدم مع محاكاة دقيقة للآلة للتحقق من مسارات الأدوات قبل القطع.
س: ما هي الصناعات التي تستفيد أكثر من مركز تصنيع القنطري ذو الخمس محاور؟
ج: تستخدم قطاعات الطيران وأدوات السيارات والطاقة تكوينات جسرية لتصنيع مكونات ضخمة وثقيلة حيث تتطلب إعادة تحديد موضع الجزء يدويًا رافعة وساعات من إعادة التنظيم.
مقالات ذات صلة
-
 عزيزي العملاء وشركاء الأعمال، من أجل الامتثال الصارم للقوانين واللوائح الوطنية لمراقبة الصادرات، والوفاء بالالتزامات الدولية، وضمان أن آلات الطحن CNC ومخارط CNC المصدرة لدينا قانونية ومتوافقة تمامًا، فإننا بموجب هذا نخطرك بالسياسات ذات الصلةأخبار الشركة
-
 يدمر غبار الجرافيت الكاشطة أجهزة CNC القياسية. تعرف على سبب أهمية الآلات المتخصصة المقاومة للغبار وطرق الطحن الرطبة أو الجافة المناسبة لإنتاج قطب كهربائي EDM بشكل آمن.أخبار المنتج
-
 توفر مراكز حنفية الحفر خيوطًا عالية السرعة لإنتاج كميات كبيرة. يؤدي فهم حدود عزم دوران عمود الدوران إلى منع حدوث تكسر مكلف للأداة وتحسين أوقات دورات الماكينة.أخبار المنتج


