



ماشینکاری سنتی هزینههای عملیاتی هنگفت را در دید ساده پنهان میکند. اسپیندل ها بیکار می نشینند در حالی که اپراتورها به صورت دستی قطعات را باز می کنند، تمیز می کنند، چرخانده و دوباره نشان می دهند. این مدیریت مداوم خطر مرکب خطای انسانی را در طول راه اندازی های متعدد معرفی می کند. هر بار که بخشی از گیره خارج می شود، نقطه مرجع اصلی خود را از دست می دهید. محدودیتهای سه محور و چهار محور در هندسههای چند وجهی پیچیده، مغازهها را مجبور میکند تا تجهیزات گستردهای را انجام دهند. این امر انباشته تحمل شدید را ایجاد می کند، نرخ ضایعات را افزایش می دهد و هزینه های نیروی کار را به شدت افزایش می دهد. شما به یک تغییر معماری در طبقه مغازه نیاز دارید. پیاده سازی الف مرکز ماشینکاری 5 محور به تولید 'انجام شده در یک' دست می یابد. این فناوری گلوگاه تولید را از راه اندازی دستی دور می کند. تمرکز را مستقیماً بر روی زمان واقعی برش قرار می دهد و به مغازه ها اجازه می دهد تا هندسه های پیچیده را بدون از هم گسیختگی دائمی تنظیمات ماشین کاری کنند.
حذف انباشته تحمل: ماشینکاری پنج طرف یک قطعه در یک گیره، ذاتاً خطاهای ابعادی ترکیبی ناشی از تغییر موقعیت دستی را حذف می کند.
استفاده از اسپیندل افزایش مییابد: کاهش شدید زمان غیرمولد (NPT) صرف شده برای راهاندازی و تخریب مستقیماً با اثربخشی کلی تجهیزات (OEE) و توان عملیاتی سریعتر قطعه مرتبط است.
انعطاف پذیری پیکربندی: راه حل ها از یک مرکز ماشینکاری فشرده 5 محوری برای قطعات پزشکی با ترکیب بالا/کم حجم تا یک مرکز ماشینکاری زیر بشکهای پنج محوره برای قطعات عظیم هوافضا متغیر است.
واقعیتهای پیادهسازی: تحقق این دستاوردهای بهرهوری مستلزم سرمایهگذاری پیشنیاز در نرمافزار CAM پیشرفته، پسپردازندههای قوی، و کار تخصصی نقطه صفر است.
مکانیک تغییر موقعیت زباله در ماشینکاری سنتی
انباشته تحمل در چند راه اندازی
انباشته تحمل نشان دهنده یک واقعیت سخت ریاضی در تولید دقیق است. هر دنباله باز کردن و بستن مجدد یک تغییر داده جدید را معرفی می کند. هنگامی که یک اپراتور بخشی را از عملیات یک به عملیات دو منتقل می کند، مختصات اصلی X، Y و Z ناپدید می شوند. ماشین باید برای ایجاد یک مبنا ثانویه بر سطوح تازه کاوش شده تکیه کند. حتی یک تنظیم کامل گیره انحرافات میکروسکوپی را معرفی می کند. یک تراشه کوچک تحت یک تغییر موازی یا کمی در فشار گیره باعث بلند شدن یا کج شدن قطعه می شود. این خطاها ممکن است در ابتدا فقط چند دهم هزارم اینچ را اندازه گیری کنند.
این انحرافات کوچک به سرعت در سه تا شش عملیات ترکیب می شوند. یک خطای زاویه ای در راه اندازی دوم، خطای خطی در راه اندازی سوم را چند برابر می کند. این اثر انباشتگی اغلب قطعات با تحمل تنگ را در عملیات نهایی کاملاً از مشخصات خارج می کند. موازی و عمودگرایی بیشترین آسیب را می بیند. هنگامی که قطعه کار را به صورت دستی بر میگردانید، نمیتوانید موقعیت واقعی را در سراسر چهرههای مخالف حفظ کنید. این را با خط پایه تک تنظیمی مقایسه کنید. وقتی کل قطعه را در یک گیره ماشین میزنید، دقت حجمی دستگاه تحمل قطعه نهایی را دیکته میکند. دوک یک رابطه ریاضی ثابت با قطعه کار از اولین برش تا آخرین برش حفظ می کند.
هزینه های پنهان تعمیرات و مداخله اپراتور
ماشینکاری چند راه اندازی سنتی منابع مهندسی را تخلیه می کند. برنامه نویسان و مهندسان تولید ساعت های بی شماری را صرف طراحی فک های نرم سفارشی می کنند. آنها وسایل پیچیده آلومینیومی یا فولادی را فقط برای نگهداری قطعات برای عملیات ثانویه و ثانویه می سازند. این وسایل نیاز به زمان ماشینکاری، مواد و فضای ذخیره سازی خاص خود دارند. هر تجدیدنظر در بخش جدید، فروشگاه را مجبور میکند که این راهحلهای سفارشی مربوط به کار را اصلاح یا حذف کند. این ایجاد ثابت ثابت به عنوان یک مالیات پنهان عظیم بر سودآوری کلی عمل می کند.
مداخله اپراتور هزینه های سنگینی را به همراه دارد. ترازهای سنتی به پیچیدگی دستی شدید نیاز دارند. اپراتورها زمان ارزشمندی را صرف کج کردن محورها و حرکت دادن محور Z برای پاک کردن گیره ها می کنند. آنها روش های دستی لبه یاب را برای هر راه اندازی جدید تکرار می کنند. شماره گیری قطعه با نشانگر تست نیاز به زمان و مهارت بالایی دارد. این کار فیزیکی باعث افزایش زمان غیرمولد می شود. در حالی که اپراتورها با آچارها و نشانگرها دست و پنجه نرم می کنند، دوک ها نمی چرخند. این تنگنا مستقیماً بر برنامه ریزی فروشگاه تأثیر می گذارد. قطعات در صف های در حال پیشرفت منتظر دستگاه یا راه اندازی بعدی در دسترس هستند. زمانهای سرب از روزها به هفتهها کشیده میشود، زیرا قطعات زمان بیشتری را نسبت به بریده شدن در سطلها صرف میکنند.
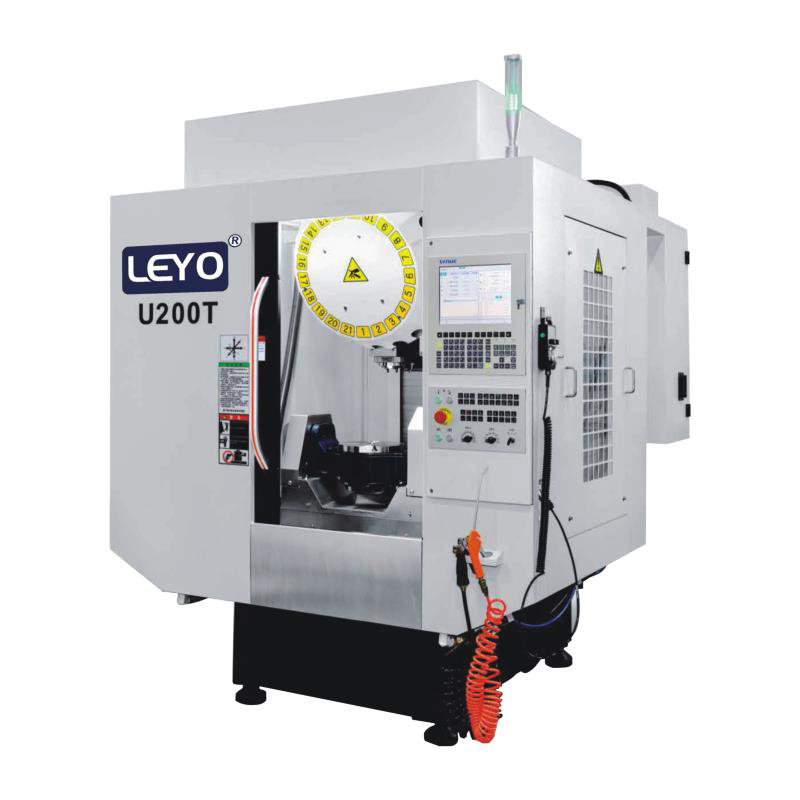
چگونه یک مرکز ماشینکاری 5 محور به تولید 'انجام شده در یک' می رسد
تراز تک پایه و کاوش خودکار
ایجاد یک داده واحد از طریق کاوش در ماشین، گردش کار ماشینکاری را تغییر می دهد. یک کاوشگر نصب شده روی دوک یکبار استوک خام را لمس می کند. نقطه صفر مطلق X، Y و Z را برای کل چرخه تولید ایجاد می کند. شما به طور کامل نیاز به لبه یاب دستی مکرر در چندین عملیات را از بین می برید. ماشین دقیقا می داند که قطعه در فضای سه بعدی کجا قرار دارد. محورهای چرخشی و شیب به طور خودکار تنظیم می شوند تا چهره های مختلف را به اسپیندل نشان دهند.
توالی کاوش خودکار استاندارد دقیقاً از این مراحل پیروی می کند:
ذخایر خام را در گیره خود محور یا فیکسچر دم کبوتر قرار دهید.
کاوشگر دوک را فراخوانی کنید تا ارتفاع محور Z اولیه در وجه بالایی ماده تعیین شود.
وسعت X و Y را بررسی کنید تا مرکز دقیق بلوک خام را بیابید.
این مختصات را در افست کار فعال دستگاه بنویسید.
ردیابی پویا دستگاه را فعال کنید تا این داده در مرکز چرخش قفل شود.
قفل کردن مختصات قطعه کار یک بار همراستایی کامل بین ویژگی ها را در هر پنج طرف قابل دسترسی تضمین می کند. اگر یک سوراخ در وجه بالایی باید کاملاً با یک سوراخ متقاطع در وجه جانبی تلاقی کند، دستگاه این کار را بدون نقص اجرا میکند. داده واحد خطر خطای انسانی را در حین انتقال قطعه از بین می برد. اپراتورها دیگر نیازی به نگرانی در مورد قرار دادن کامل قطعه در مقابل یک گیره ندارند. مدل سینماتیکی ماشین، ریاضیات فضایی را کنترل میکند و تضمین میکند که هر سوراخ حفر شده، جیب آسیاب شده و نخ ضربهخورده تحمل هندسی دقیقی را نسبت به نقطه مرجع اصلی حفظ میکند.
ماشینکاری 5 محوره در مقابل 3+2 ماشینکاری موقعیتی
درک تفاوت بین ماشینکاری موقعیتی 3+2 و کانتورینگ 5 محوره همزمان، استراتژی برنامه نویسی شما را دیکته می کند. در ماشینکاری 3+2، دستگاه ابزار برش را با استفاده از محورهای A و B یا C در یک زاویه ثابت قرار می دهد. سپس آن محورهای چرخشی را با استفاده از ترمزهای مکانیکی یا هیدرولیکی محکم در جای خود قفل می کند. برش واقعی با استفاده از حرکات فرز 3 محوره استاندارد انجام می شود. کانتورینگ 5 محوره به طور همزمان متفاوت عمل می کند. در حالی که ابزار با مواد درگیر می شود، دستگاه X، Y، Z و هر دو محور چرخشی را همزمان حرکت می دهد. ابزار به طور مداوم بردار خود را با حرکت در سطح قطعه تغییر می دهد.
هر دو روش تغییر موقعیت دستی را به شدت کاهش می دهند. با این حال، ماشینکاری 3+2 اغلب برای قطعات منشوری کاملاً کافی است. اگر قسمت شما از صورت های صاف، دیوارهای مستقیم و سوراخ های زاویه دار تشکیل شده است، 3+2 آن را کاملاً کنترل می کند. کانتورینگ همزمان برای سطوح ارگانیک پیچیده به شدت مورد نیاز است. پروانه ها، پره های توربین، و اجزای ساختاری هوافضا نیازمند تغییرات مداوم بردار ابزار هستند. کانتورینگ همزمان نه تنها تنظیمات را کاهش می دهد، بلکه اغلب نیمکت کاری ثانویه را حذف می کند. با دستیابی به پرداخت سطحی برتر در یک عملیات، عملیات پرداخت دستی را حذف می کند. بر اساس هندسه قطعه و پرداخت سطح مورد نیاز، بین این دو را انتخاب کنید. قطعات منشوری 3+2 را ترجیح می دهند، در حالی که شکل های آیرودینامیکی جاری نیاز به حرکت همزمان دارند.
زوایای رویکرد ابزار و دسترسی آندرکات
مفصل بندی سر دوک یا میز تراننیون مزیت های عظیم ابزار را باز می کند. این حرکت به آسیاب های انتهایی استاندارد اجازه می دهد تا بدون نیاز به ابزارهای فرم سفارشی به زیر برش ها، حفره های عمیق و زوایای مرکب دسترسی داشته باشند. در یک ماشین 3 محوره، رسیدن به آندرکات به یک برش آب نبات چوبی تخصصی یا یک ابزار شکافی زمینی سفارشی نیاز دارد. با پنج محور حرکت، به سادگی قسمت یا سر را کج می کنید. یک آسیاب انتهایی تخت استاندارد اکنون می تواند به داخل حفره برسد و ویژگی زیر برش را مستقیماً ماشین کند.
این مفصل یک مزیت بزرگ در رابطه با صلبیت ابزار فراهم می کند. میتوانید با کج کردن ابزار از دیوارههای قطعه، از ابزارهای برش کوتاهتر و سفتتر استفاده کنید. در ماشینکاری سنتی، رسیدن به انتهای یک جیب عمیق نیاز به آسیاب انتهایی دوردست دارد. ابزارهای بلند از انحراف شدید، پچ پچ و سطح ضعیف رنج می برند. با کج کردن میز تراننیون، قسمت را زاویه می دهید تا محفظه اسپیندل دیوارهای جیب را پاک کند. اکنون می توانید از یک آسیاب انتهایی کوتاه و سفت استفاده کنید. این انحراف ابزار را نزدیک به صفر کاهش می دهد. سطح را به طور چشمگیری بهبود می بخشد. این اجازه می دهد تا نرخ تغذیه بسیار بالاتری داشته باشد و به طور قابل توجهی عمر ابزار را افزایش دهد.
ارزیابی تنظیمات ماشین برای فضای کف و اندازه قطعه
چه زمانی یک مرکز ماشینکاری فشرده 5 محوری را مشخص کنید
قطعات کوچکتر نیاز به معماری ماشین های تخصصی دارند. موارد استفاده ایده آل برای a مرکز ماشینکاری 5 محور فشرده شامل دستگاه های پزشکی، اجزای کوچک سلاح گرم و درج های قالب پیچیده است. صفحات استخوانی، ایمپلنت های ستون فقرات و سرسره های تپانچه کاملاً در این پاکت های کاری کوچکتر قرار می گیرند. این ماشینها از طراحی میز تراننیون استفاده میکنند که در آن قسمت چرخیده و کج میشود در حالی که دوک در X، Y و Z حرکت میکند.
این ماشین های جمع و جور نسبت ردپای به بهره وری استثنایی را ارائه می دهند. آنها حداقل فضای کف را مصرف می کنند در حالی که خروجی عظیمی ارائه می دهند. میزهای کوچکتر دارای جرم فیزیکی کمتری هستند. این اینرسی کمتر امکان سرعت چرخش بسیار سریعتر و شتاب سریع را فراهم می کند. این پاسخ دهی پویا برای ماشینکاری با سرعت بالا قطعات آلومینیومی یا تیتانیومی کوچک ضروری است. دستگاه می تواند بدون تردید مسیرهای ابزار پیچیده را دور بزند. با این حال، شما باید محدودیت ها را برطرف کنید. این ماشین ها دارای پاکت کاری محدود هستند. آنها ظرفیت وزنی دقیقی دارند. بارگیری قطعه ای که از حد مجاز وزن تراننیون بیشتر باشد، یاتاقان های چرخشی را از بین می برد و دقت هندسی دستگاه را از بین می برد.
افزایش مقیاس: مرکز ماشینکاری دروازه ای پنج محور برای پاکت های بزرگ
اجزای سنگین و بزرگ، رویکرد کاملا متفاوتی را می طلبد. دیوارهای هوافضا، قالب های مهر زنی خودرو، و قطعات ریخته گری سازه بزرگ نمی توانند روی یک بند استاندارد قرار بگیرند. الف مرکز ماشینکاری دروازه پنج محور مزایای معماری لازم را برای این قطعات عظیم فراهم می کند. در این پیکربندی، میز کار کاملاً ثابت می ماند. ساختار دروازه ای عظیم بر روی قطعه حرکت می کند و یک سر فرز مفصلی 2 محوره را حمل می کند.
این طراحی میز ثابت مانع از تأثیرگذاری جرم قطعات سنگین بر دقت دینامیکی دستگاه می شود. بلوک قالب فولادی سنگین سرعت تراورس سریع دستگاه را کاهش نمی دهد زیرا قطعه حرکت نمی کند. کاهش تنظیمات خاص در اینجا خیره کننده است. مانور دادن قطعات چند تنی بین عملیات، خطرات ایمنی شدید و کابوس های لجستیکی را به همراه دارد. هنگامی که دیگر نیازی به چرخاندن یک ریخته گری عظیم ندارید، نیاز به جرثقیل های سقفی را از بین می برید. ساعت ها، گاهی اوقات روزها، در زمان تنظیم مجدد صرفه جویی می کنید. اپراتور یک بار بلوک عظیم را میبندد و سر مفصلکننده به سمت پایین میآید تا بالا و هر چهار طرف را ماشین کند.
کمی کردن ROI: کاهش راه اندازی در مقابل هزینه سرمایه
کاهش زمان چرخه و استفاده از اسپیندل
محاسبه ROI نیاز به نگاهی دقیق به زمان کارکرد واقعی اسپیندل دارد. در فروشگاه های سه محوره با راه اندازی سنگین، استفاده از اسپیندل اغلب حدود 30 درصد است. در حالی که اپراتورها قطعات را بارگیری، تخلیه، تمیز کردن و اندازه گیری می کنند، دستگاه برای 70 درصد باقیمانده شیفت در حالت بیکار قرار می گیرد. انتقال به یک محیط 5 محوری این میزان استفاده را به 70 درصد یا بالاتر می برد. شما باید محاسبه بازگشت سرمایه خود را حول این کاهش شدید زمان غیرمولد تنظیم کنید.
به ساعتهایی که قبلاً در مراحل تخریب فیزیکی، تمیز کردن و تعمیر مجدد از دست رفتهاند نگاه کنید. اگر قطعه ای به شش عملیات روی یک آسیاب 3 محوره نیاز داشته باشد، این معادل شش راه اندازی جداگانه است. هر تنظیم ممکن است 30 دقیقه طول بکشد. یعنی سه ساعت زمان مرده در هر دسته. یک فرآیند تک راه اندازی، پنج مورد از این تنظیمات را حذف می کند و 2.5 ساعت زمان تولید را فوراً بازیابی می کند. این زمان بازیابی به فروشگاه اجازه میدهد تا بدون اضافه کردن شیفتهای اضافی یا خرید ماشینهای اضافی، کارهای بیشتری را انجام دهد. ماشین هزینه خود را از طریق سرعت انتقال خالص پرداخت می کند.
کاهش ضایعات و سازگاری کنترل کیفیت
نرخهای ضایعات سریعتر از سایر معیارهای کف مغازه حاشیه سود را از بین میبرند. تجزیه و تحلیل تأثیر مالی کاهش ضایعات ناشی از حذف خطای انسانی. هر بار که اپراتور قطعهای را برمیگرداند، خطر بارگیری آن به عقب، بستن آن بر روی یک تراشه یا استفاده از افست کاری اشتباه وجود دارد. این خطاها باعث از بین رفتن قطعات می شود. هنگام ماشینکاری آلیاژهای گران قیمت هوافضا یا تیتانیوم درجه پزشکی، تنها یک قطعه ضایع شده می تواند هزاران دلار به عنوان مواد خام هزینه کند.
ماشینکاری تک راه اندازی فرآیند بازرسی مقاله اول را ساده می کند. بخش کنترل کیفیت به جای بازرسی بخش بین هر عملیات، فقط باید یک تنظیم جامع را تأیید کند. این امر تکرارپذیری بسیار بالاتری را در سرتاسر دستههای تولید تضمین میکند. هنگامی که اولین قسمت از بازرسی عبور کرد، دستگاه به طور مداوم قطعات یکسانی را تولید می کند. حذف جابجایی های دستی مبنا به این معنی است که رابطه ابعادی بین ویژگی ها ثابت می ماند و کیفیت ثابت را از قسمت یک تا قسمت صد تضمین می کند.
مقایسه معیارهای راهاندازی سنتی در مقابل معیارهای 5 محوری
| متریک | فرآیند 3 محوری سنتی | یکراهاندازی فرآیند 5 محوری |
|---|---|---|
| استفاده از اسپیندل | 25٪ - 35٪ | 65٪ - 85٪ |
| میانگین تنظیمات در هر قسمت پیچیده | 4 تا 7 عملیات | 1 تا 2 عملیات |
| هزینه های مهندسی فیکسچر | بالا (فک های نرم سفارشی، صفحات اختصاصی) | کم (سیستم های نقطه صفر استاندارد) |
| ریسک انباشته شدن تحمل | بالا (مقدار هر عملیات را تغییر می دهد) | حذف شده (منفرد مرجع) |
| زمان مداخله اپراتور | بالا (بارگیری/تخلیه مداوم) | کم (بارگیری انبار خام، تخلیه قطعه تمام شده) |
واقعیت های پیاده سازی و ریسک های پذیرش
نرم افزار CAM و الزامات پس از پردازش
سخت افزار به تنهایی قادر به تولید قطعات نیست. یک ماشین فقط به اندازه G-code قادر به هدایت آن است. این یک مانع فنی قابل توجه برای مغازه هایی است که از کار اصلی 3 محوری عبور می کنند. شما باید بسته های CAM خود را ارتقا دهید تا تولید مسیر ابزار پیچیده را مدیریت کنید. برنامه نویسی حرکت همزمان 5 محوری به نرم افزاری نیاز دارد که بتواند بردارهای ابزار را محاسبه کند، کنترل محور ابزار را مدیریت کند و سینماتیک ماشین را پیش بینی کند.
پس پردازشگر نقش اصلی را در این اکوسیستم ایفا می کند. پس پردازشگر مسیرهای ابزار نرم افزار CAM را به کدهای M و G-کدهای خاص مورد نیاز کنترل کننده ماشین ترجمه می کند. یک پس پردازشگر عمومی باعث خرابی، حرکات نامنظم و قطعات بریده می شود. شما باید روی یک پس پردازشگر اثبات شده و مخصوص ماشین که توسط متخصصان توسعه یافته است، سرمایه گذاری کنید. این تضمین میکند که کد کاملاً با طول محوری، محدودیتهای چرخشی و پارامترهای سینماتیکی مدل ماشین خاص شما مطابقت دارد.
آموزش اپراتور و سیستم های جلوگیری از برخورد
سینماتیک پیچیده حرکت 5 محوری خطرات شدیدی را ایجاد می کند. سر دوک، میز قیچی، ابزار برش و قطعه کار همه به طور همزمان در یک فضای محدود حرکت می کنند. این باعث ایجاد خطر بالای تصادفات فاجعه بار ماشین می شود. یک خطای برنامهنویسی میتواند محفظه اسپیندل را با سرعتهای بالا مستقیماً به داخل میز دوار هدایت کند و باعث آسیبهای عظیم شود.
شما باید روی نرم افزار شبیه سازی ماشین سرمایه گذاری کنید تا دوقلوهای دیجیتالی از راه اندازی خود ایجاد کنید. برنامه نویسان باید هر خط کد را به صورت مجازی قبل از ارسال آن به دستگاه شبیه سازی کنند. علاوه بر این، کنترلکنندههای مدرن ویژگیهای جلوگیری از برخورد روی ماشین را ارائه میدهند. این سیستم ها به جلو در کد نگاه می کنند و در صورت تشخیص تداخل فیزیکی قریب الوقوع، دستگاه را متوقف می کنند. اپراتورها هنگام انتقال از تنظیمات 3 محوره به 5 محوره، با یک منحنی یادگیری شیب دار مواجه می شوند. آنها باید بر روالهای کاوشگری جدید مسلط شوند، جابجاییهای کاری پویا را درک کنند و یاد بگیرند که چگونه قطعات را با استفاده از خطوط مرکزی چرخشی تراز کنند.
ارتقاء کار و ابزار
گیره های ماشینی سنتی شش اینچی برای ماشینکاری چند طرفه کاملاً ناکافی هستند. آنها دسترسی به کناره های قطعه را مسدود می کنند و مشکلات بزرگی در ترخیص ابزار ایجاد می کنند. وقتی گیره 90 درجه کج می شود، قبل از اینکه ابزار به مواد برسد، دوک به فک های حجیم یک گیره استاندارد برخورد می کند. برای موفقیت باید کل استراتژی کار خود را ارتقا دهید.
این کار به سیستم های گیره نقطه صفر، وسایل دم کبوتر و گیره های 5 محوره خود محور نیاز دارد. یک دستگاه دم کبوتر نوار کوچکی از مواد را در پایه استوک خام میگیرد و کل بلوک را برای ماشینکاری در معرض دید قرار میدهد. سیستم های نقطه صفر به اپراتورها این امکان را می دهد که وسایل را با قابلیت تکرار مطلق در چند ثانیه به داخل و خارج دستگاه ببندند. این راهحلهای تخصصی نگهداری کار، دسترسی به قطعات را به حداکثر میرسانند، فاصله ابزار لازم را فراهم میکنند و پتانسیل کاهش راهاندازی دستگاه را کاملاً درک میکنند.
پیادهسازی یک سیستم کار با نقطه صفر به این مراحل نیاز دارد:
صفحه پایه نقطه صفر را مستقیماً روی میز ران دستگاه نصب کنید.
گل میخ های کششی را به پایین گیره های خود محور و وسایل دم کبوتری خود نصب کنید.
صفحه پایه را به صورت پنوماتیک رها کنید، گیره را در گیرنده ها بیندازید و آن را قفل کنید.
طرف اول قطعه را ماشین کنید، سپس کل گیره را در کمتر از شصت ثانیه برای کار بعدی عوض کنید.
استراتژی های کار: 3-محور در مقابل 5-محور
| ویژگی | استاندارد 3-محور | 5-محور خود مرکزی |
|---|---|---|
| قابلیت دسترسی به بخش | فقط صورت بالا | بالا و چهار طرف |
| پاکسازی ابزار | ضعیف (فک های حجیم دوک را مسدود می کنند) | عالی (کم مشخصات، پایه بلند) |
| روش بستن | دستگیره اصطکاکی در سطح وسیع | دسته بایت با حداقل مواد (3 میلی متر) |
| سرعت تغییر | آهسته (نیاز به ترامد دستی دارد) | سریع (با گل میخ های نقطه صفر ادغام می شود) |
نتیجه گیری
هزینه سرمایه اولیه و هزینه های یکپارچه سازی نرم افزار برای فناوری چند محوری غیرقابل انکار است. با این حال، حذف تقریباً کامل ضایعات تغییر مکان و زمان غیرمولد، سرمایه گذاری برای قطعات پیچیده یا با دقت بالا را توجیه می کند. با ماشینکاری پنج طرف در یک راه اندازی واحد، انباشته تحمل را از بین می برید، نرخ ضایعات را کاهش می دهید و استفاده از اسپیندل را به شدت افزایش می دهید. طبقه مغازه از یک محیط پر هرج و مرج با جابجایی ثابت قطعات به یک سیستم تولید کارآمد و بسیار قابل پیش بینی تبدیل می شود.
هنگام تصمیم گیری بین یک جعبه کوچک جمع و جور، یک دروازه بزرگ، یا یک تنظیم موقعیتی 3+2، گلوگاه های فعلی کار در حال پیشرفت خود را به دقت ارزیابی کنید. پیچیدگی قطعات، ابعاد فیزیکی، و نرخهای ضایعاتی که مستقیماً به انباشته شدن تحمل مرتبط است را تجزیه و تحلیل کنید. معماری ماشین را با نیازهای فیزیکی خاص مشکل سازترین قطعات خود مطابقت دهید.
مراحل بعدی زیر را برای شروع انتقال خود انجام دهید:
برای شناسایی قطعاتی که از زمان راهاندازی بالا و انباشته تحمل رنج میبرند، صفهای در حال انجام فعلی خود را حسابرسی کنید.
از سازندگان ماشین ابزار با استفاده از یک بخش قدیمی بسیار دشوار، یک مطالعه رسمی زمان و یک برش آزمایشی درخواست کنید.
قابلیتهای نرمافزار CAM موجود خود را ارزیابی کنید و قبل از نهایی کردن خرید دستگاه، یک پسپردازنده مخصوص ماشین را ایمن کنید.
موجودی محل کار خود را ارتقا دهید تا سیستم های نقطه صفر و وسایل دم کبوتر را شامل شود تا از خالی بودن ابزار کافی اطمینان حاصل کنید.
سوالات متداول
س: تفاوت بین ماشینکاری 3+2 و 5 محوره واقعی چیست؟
A: ماشینکاری 3+2 محورهای چرخشی را قبل از شروع برش در یک موقعیت ثابت قفل می کند، با استفاده از حرکات استاندارد 3 محور برای آسیاب کردن قطعه. ماشینکاری 5 محوره واقعی هر پنج محور را به طور همزمان در طول برش حرکت می دهد. هر دو روش تغییر موقعیت دستی را کاهش می دهند، اما حرکت همزمان برای سطوح آلی پیچیده مورد نیاز است.
س: چگونه یک مرکز ماشینکاری 5 محوره دقت قطعه را بهبود می بخشد؟
A: با ماشینکاری چند ضلع در یک راه اندازی واحد، جابجایی های مبنا و انباشته شدن تحمل را که زمانی که یک قطعه به صورت دستی از حالت گیره خارج می شود، تنظیم مجدد و دوباره گیره می شود، حذف می کند. دقت حجمی داخلی دستگاه، تلورانس های نهایی را دیکته می کند.
س: آیا برای یک ماشین 5 محوره به کار خاصی نیاز دارم؟
ج: بله. برای رسیدن به پنج ضلع یک قطعه، برای ایجاد فاصله ابزار و جلوگیری از برخورد دوک دوک، به محل کار تخصصی با مشخصات پایین مانند فیکسچرهای دم کبوتر، سیستم های نقطه صفر، یا گیره های 5 محوره خود محور نیاز است.
س: آیا یک مرکز ماشینکاری فشرده 5 محوره می تواند فلزات سختی مانند تیتانیوم را مدیریت کند؟
پاسخ: بله، به شرط اینکه دستگاه با استحکام ساختاری بالا، میزهای چرخشی مستقیم و گشتاور اسپیندل کافی ساخته شده باشد، مراکز فشرده اغلب برای قطعات پزشکی و هوافضای تیتانیوم استفاده می شود.
س: چرا نرم افزار CAM برای ماشینکاری 5 محوره حیاتی تر است؟
الف: حرکت شناسی پیچیده و حرکات همزمان خطر برخورد دوک را با تراننیون یا قطعه کار افزایش می دهد. نرم افزار CAM پیشرفته با شبیه سازی دقیق ماشین برای بررسی مسیرهای ابزار قبل از برش مورد نیاز است.
س: چه صنایعی بیشتر از یک مرکز ماشینکاری دروازه ای پنج محوره سود می برند؟
پاسخ: بخشهای هوافضا، ابزارآلات خودرو و انرژی از پیکربندیهای دروازهای برای ماشینکاری قطعات سنگین و عظیم استفاده میکنند که جابهجایی دستی قطعه مستلزم جرثقیل و ساعتها تنظیم مجدد است.
مقالات مرتبط
-
 مشتریان گرامی و شرکای تجاری، به منظور رعایت دقیق قوانین و مقررات کنترل صادرات ملی و انجام تعهدات بینالمللی، اطمینان از اینکه ماشینهای فرز CNC و تراشهای CNC صادراتی ما کاملاً قانونی و منطبق هستند، بدینوسیله سیاستهای مربوطه را به اطلاع شما میرسانیماخبار شرکت
-
 گرد و غبار گرافیت ساینده CNC های استاندارد را از بین می برد. بیاموزید که چرا ماشینهای تخصصی ضد گرد و غبار و روشهای آسیاب مرطوب یا خشک مناسب برای تولید ایمن الکترود EDM ضروری هستند.اخبار محصول
-
 مراکز شیر مته، رزوهکاری با سرعت بالا را برای تولید با حجم بالا ارائه میکنند. درک محدودیتهای گشتاور دوک از شکستن ابزار پرهزینه جلوگیری میکند و زمان چرخه ماشین را بهینه میکند.اخبار محصول


