



การตัดเฉือนแบบดั้งเดิมซ่อนต้นทุนการดำเนินงานจำนวนมหาศาลไว้อย่างที่เห็น สปินเดิลจะอยู่นิ่งในขณะที่ผู้ปฏิบัติงานคลายแคลมป์ ทำความสะอาด พลิก และระบุชิ้นส่วนอีกครั้งด้วยตนเอง การจัดการอย่างต่อเนื่องนี้ทำให้เกิดความเสี่ยงที่เพิ่มขึ้นจากข้อผิดพลาดของมนุษย์ในระหว่างการตั้งค่าหลายครั้ง ทุกครั้งที่ชิ้นส่วนหลุดออกจากคีมจับ คุณจะสูญเสียจุดอ้างอิงเดิม ข้อจำกัดแบบสามแกนและสี่แกนบนรูปทรงหลายด้านที่ซับซ้อนบังคับให้ต้องติดตั้งอุปกรณ์จับยึดที่กว้างขวาง สิ่งนี้ทำให้เกิดการซ้อนของพิกัดความเผื่อที่รุนแรง เพิ่มอัตราของเสีย และทำให้ต้นทุนค่าแรงสูงขึ้นอย่างมาก คุณต้องมีการปรับเปลี่ยนสถาปัตยกรรมบนพื้นโรงงาน การดำเนินการ เครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกน สามารถผลิต 'เสร็จสิ้นในหนึ่งเดียว' ได้ เทคโนโลยีนี้ช่วยเปลี่ยนปัญหาคอขวดของการผลิตจากการตั้งค่าด้วยตนเอง โดยให้ความสำคัญกับเวลาในการตัดจริงโดยตรง ช่วยให้ร้านค้าสามารถตัดเฉือนรูปทรงที่ซับซ้อนได้โดยไม่ต้องทำลายการตั้งค่าอย่างต่อเนื่อง
การกำจัดความคลาดเคลื่อนในการซ้อน: การตัดเฉือนชิ้นส่วนทั้งห้าด้านในการจับยึดเพียงครั้งเดียวจะช่วยขจัดข้อผิดพลาดด้านมิติการประนอมที่เกิดจากการเปลี่ยนตำแหน่งด้วยตนเอง
การใช้สปินเดิลเพิ่มขึ้น: การลดเวลาที่ไม่ทำงาน (NPT) ที่ใช้ในการตั้งค่าและการรื้อถอนลงอย่างมาก มีความสัมพันธ์โดยตรงกับประสิทธิภาพของอุปกรณ์โดยรวม (OEE) ที่สูงขึ้น และปริมาณงานชิ้นส่วนที่เร็วขึ้น
ความยืดหยุ่นในการกำหนดค่า: โซลูชันมีตั้งแต่เครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนขนาดกะทัดรัดสำหรับชิ้นส่วนทางการแพทย์ที่มีปริมาณผสมสูง/ปริมาณน้อย ไปจนถึงเครื่องแมชชีนนิ่งเซ็นเตอร์แบบโครงสำหรับตั้งสิ่งของห้าแกนสำหรับส่วนประกอบการบินและอวกาศขนาดใหญ่
ความเป็นจริงในการนำไปปฏิบัติ: การตระหนักถึงประสิทธิภาพที่เพิ่มขึ้นเหล่านี้จำเป็นต้องมีการลงทุนเบื้องต้นในซอฟต์แวร์ CAM ขั้นสูง โพสต์โปรเซสเซอร์ที่แข็งแกร่ง และการทำงานแบบ Zero-Point เฉพาะทาง
กลไกของการจัดตำแหน่งของเสียในการตัดเฉือนแบบดั้งเดิม
ความคลาดเคลื่อนที่ซ้อนทับกันในการตั้งค่าหลายรายการ
การซ้อนพิกัดความคลาดเคลื่อนแสดงถึงความเป็นจริงทางคณิตศาสตร์ที่รุนแรงในการผลิตที่มีความแม่นยำ ลำดับการคลายแคลมป์และการปรับแคลมป์ใหม่จะทำให้เกิดการเปลี่ยนแปลง Datum ใหม่ เมื่อผู้ปฏิบัติงานย้ายชิ้นส่วนจากปฏิบัติการหนึ่งไปยังปฏิบัติการที่สอง พิกัด X, Y และ Z ดั้งเดิมจะหายไป เครื่องจักรจะต้องอาศัยพื้นผิวที่ตรวจสอบใหม่เพื่อสร้าง Datum รอง แม้แต่การตั้งค่าคีมจับที่สมบูรณ์แบบก็ยังทำให้เกิดความเบี่ยงเบนในระดับจุลภาคได้ ชิปขนาดเล็กที่อยู่ใต้แนวขนานหรือแรงดันในการจับยึดเปลี่ยนแปลงเล็กน้อยทำให้ชิ้นส่วนยกหรือเอียง ข้อผิดพลาดเหล่านี้อาจวัดได้เพียงไม่กี่ในสิบของหนึ่งในพันนิ้วในตอนแรก
ความเบี่ยงเบนระดับจุลภาคเหล่านี้ประกอบขึ้นอย่างรวดเร็วในการดำเนินการสามถึงหกครั้ง ข้อผิดพลาดเชิงมุมในการตั้งค่าครั้งที่สองจะคูณข้อผิดพลาดเชิงเส้นในการตั้งค่าครั้งที่สาม ผลกระทบจากการเรียงซ้อนนี้มักจะทำให้ชิ้นส่วนที่มีความทนทานต่ำไม่เป็นไปตามข้อกำหนดโดยสิ้นเชิงในการดำเนินการขั้นสุดท้าย ความเท่าเทียมและความตั้งฉากได้รับผลกระทบมากที่สุด คุณไม่สามารถรักษาตำแหน่งที่แท้จริงบนใบหน้าของฝ่ายตรงข้ามได้ เมื่อคุณพลิกชิ้นงานด้วยตนเอง เปรียบเทียบสิ่งนี้ด้วยพื้นฐานการตั้งค่าเดียว เมื่อคุณตัดเฉือนชิ้นส่วนทั้งหมดด้วยการหนีบเพียงครั้งเดียว ความแม่นยำเชิงปริมาตรของเครื่องจะกำหนดพิกัดความเผื่อขั้นสุดท้ายของชิ้นส่วน สปินเดิลจะรักษาความสัมพันธ์ทางคณิตศาสตร์กับชิ้นงานอย่างต่อเนื่องตั้งแต่การตัดครั้งแรกจนถึงครั้งสุดท้าย
ต้นทุนที่ซ่อนอยู่ในการติดตั้งและการแทรกแซงของผู้ปฏิบัติงาน
การตัดเฉือนแบบหลายการตั้งค่าแบบดั้งเดิมจะสิ้นเปลืองทรัพยากรทางวิศวกรรม โปรแกรมเมอร์และวิศวกรการผลิตเสียเวลานับไม่ถ้วนในการออกแบบ Soft Jaw แบบกำหนดเอง พวกเขาสร้างชิ้นส่วนอะลูมิเนียมหรือเหล็กที่ซับซ้อนเพียงเพื่อยึดชิ้นส่วนสำหรับการดำเนินงานขั้นทุติยภูมิและตติยภูมิ อุปกรณ์จับยึดเหล่านี้ต้องใช้เวลาในการตัดเฉือน วัสดุ และพื้นที่จัดเก็บของตัวเอง การแก้ไขชิ้นส่วนใหม่ทุกครั้งจะบังคับให้ทางร้านแก้ไขหรือยกเลิกโซลูชันการจัดการพื้นที่ทำงานแบบกำหนดเองเหล่านี้ การสร้างอุปกรณ์ติดตั้งคงที่นี้ทำหน้าที่เป็นภาษีที่ซ่อนอยู่จำนวนมากจากความสามารถในการทำกำไรโดยรวม
การแทรกแซงของผู้ปฏิบัติงานทำให้เกิดต้นทุนค่าแรงที่สูงชัน การจัดตำแหน่งแบบดั้งเดิมต้องใช้ความซับซ้อนแบบแมนนวลอย่างมาก ผู้ปฏิบัติงานใช้เวลาอันมีค่าในการเอียงแกนและเคลื่อนแกน Z เพื่อเคลียร์แคลมป์ พวกเขาทำซ้ำขั้นตอนการค้นหาขอบด้วยตนเองสำหรับการตั้งค่าใหม่ทุกครั้ง การโทรออกในส่วนที่มีตัวบ่งชี้การทดสอบต้องใช้เวลาและทักษะสูง แรงงานทางกายภาพนี้ทำให้เวลาที่ไม่ได้ผลิตเพิ่มขึ้น สปินเดิลหยุดหมุนในขณะที่ผู้ปฏิบัติงานต้องใช้ประแจและไฟแสดง ปัญหาคอขวดนี้ส่งผลโดยตรงต่อการจัดกำหนดการของร้านค้า ชิ้นส่วนอยู่ในคิวงานระหว่างดำเนินการเพื่อรอเครื่องจักรหรือการตั้งค่าถัดไปที่พร้อมใช้งาน ระยะเวลารอคอยสินค้าขยายจากวันเป็นสัปดาห์ เพียงเพราะชิ้นส่วนใช้เวลารอในถังขยะมากกว่าที่ถูกตัด
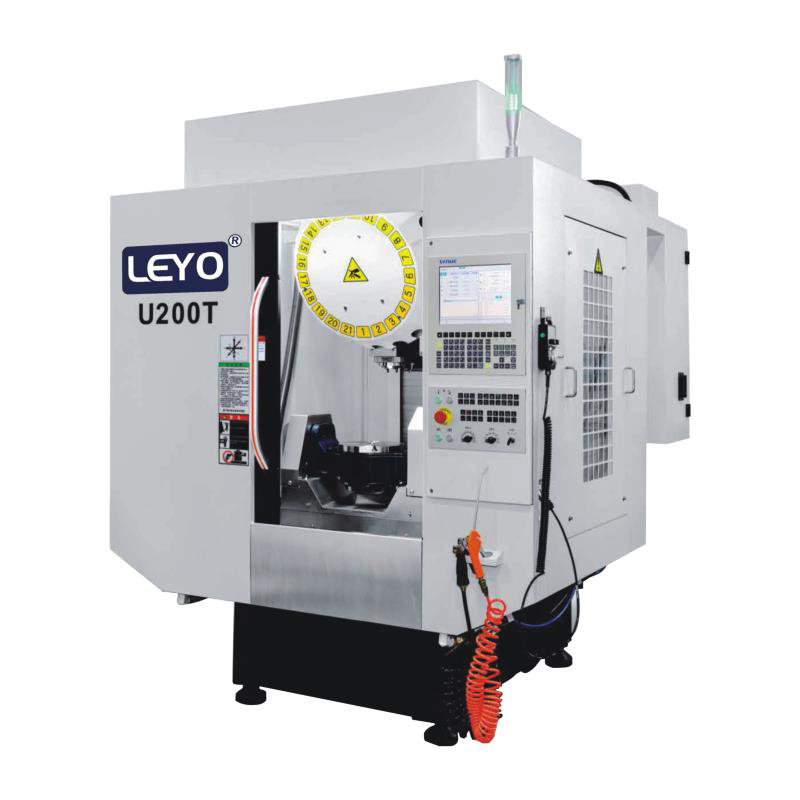
เครื่องแมชชีนนิ่งเซนเตอร์ 5 แกนสามารถผลิต 'เสร็จสิ้นในหนึ่งเดียว' ได้อย่างไร
การจัดตำแหน่ง Datum เดียวและการตรวจวัดอัตโนมัติ
การสร้าง Datum เดียวผ่านการตรวจวัดบนเครื่องจักรจะเปลี่ยนขั้นตอนการทำงานของการตัดเฉือน หัววัดที่ติดตั้งด้วยแกนหมุนจะสัมผัสกับสต็อกดิบหนึ่งครั้ง โดยจะกำหนดจุด X, Y และ Z สัมบูรณ์สำหรับรอบการผลิตทั้งหมด คุณขจัดความจำเป็นในการค้นหาขอบด้วยตนเองซ้ำๆ ในกระบวนการต่างๆ โดยสิ้นเชิง เครื่องจักรรู้ได้อย่างแม่นยำว่าชิ้นส่วนอยู่ที่ตำแหน่งใดในพื้นที่สามมิติ แกนหมุนและแกนเอียงจะปรับโดยอัตโนมัติเพื่อนำเสนอใบหน้าที่แตกต่างกันให้กับสปินเดิล
ลำดับการตรวจวัดอัตโนมัติมาตรฐานเป็นไปตามขั้นตอนที่แน่นอนเหล่านี้:
ใส่วัตถุดิบดิบลงในเครื่องหนีบที่ตั้งศูนย์กลางในตัวหรืออุปกรณ์จับยึดประกบกัน
เรียกหัววัดสปินเดิลเพื่อสร้างความสูงของแกน Z หลักที่ส่วนบนของวัสดุ
ตรวจสอบขอบเขต X และ Y เพื่อค้นหาศูนย์กลางที่แน่นอนของบล็อกดิบ
เขียนพิกัดเหล่านี้ลงในออฟเซ็ตงานที่ใช้งานอยู่ของเครื่อง
เปิดใช้งานการติดตามแบบไดนามิกของเครื่องเพื่อล็อค Datum นี้ไว้ที่จุดศูนย์กลางการหมุน
การล็อคพิกัดของชิ้นงานเพียงครั้งเดียวทำให้มั่นใจได้ถึงการจัดตำแหน่งที่สมบูรณ์แบบระหว่างคุณลักษณะต่างๆ จากด้านที่สามารถเข้าถึงได้ทั้งห้าด้าน หากรูที่พื้นผิวด้านบนต้องตัดกันอย่างสมบูรณ์กับรูกากบาทที่ด้านหน้าด้านข้าง เครื่องจักรจะดำเนินการนี้ได้อย่างไร้ที่ติ Datum เดียวช่วยลดความเสี่ยงของข้อผิดพลาดของมนุษย์ระหว่างการถ่ายโอนชิ้นส่วน ผู้ปฏิบัติงานไม่จำเป็นต้องกังวลเกี่ยวกับการจัดวางชิ้นส่วนให้แนบสนิทกับตัวหยุดหนีบอีกต่อไป แบบจำลองจลนศาสตร์ของเครื่องจัดการกับคณิตศาสตร์เชิงพื้นที่ เพื่อให้แน่ใจว่าทุกรูที่เจาะ รูที่กัด และเกลียวที่ต๊าปจะรักษาค่าเผื่อทางเรขาคณิตที่เข้มงวดกับจุดอ้างอิงดั้งเดิม
การตัดเฉือนแบบต่อเนื่อง 5 แกน กับ 3+2 การตัดเฉือนตำแหน่ง
การทำความเข้าใจความแตกต่างระหว่างการตัดเฉือนตำแหน่ง 3+2 และการตัดขอบ 5 แกนพร้อมกันจะเป็นตัวกำหนดกลยุทธ์การเขียนโปรแกรมของคุณ ในการตัดเฉือนแบบ 3+2 เครื่องจักรจะวางตำแหน่งเครื่องมือตัดไว้ที่มุมคงที่โดยใช้แกน A และ B หรือ C จากนั้นจะล็อคแกนหมุนเหล่านั้นให้เข้าที่อย่างแน่นหนาโดยใช้เบรกแบบกลไกหรือไฮดรอลิก การตัดจริงเกิดขึ้นโดยใช้การกัดแบบ 3 แกนมาตรฐาน การปรับโครงร่างแบบ 5 แกนพร้อมกันทำงานแตกต่างกัน เครื่องจักรจะเคลื่อนแกน X, Y, Z และแกนหมุนทั้งสองแกนพร้อมกันในขณะที่เครื่องมือประกอบเข้ากับวัสดุ เครื่องมือจะเปลี่ยนเวกเตอร์อย่างต่อเนื่องในขณะที่เคลื่อนที่ผ่านพื้นผิวของชิ้นส่วน
ทั้งสองวิธีช่วยลดการจัดตำแหน่งด้วยตนเองได้อย่างมาก อย่างไรก็ตาม การตัดเฉือน 3+2 มักจะเพียงพอสำหรับชิ้นส่วนที่เป็นแท่งปริซึม หากชิ้นส่วนของคุณประกอบด้วยหน้าเรียบ ผนังตรง และรูที่ทำมุม 3+2 ก็สามารถจัดการได้อย่างสมบูรณ์แบบ จำเป็นต้องมีการคอนทัวร์พร้อมกันอย่างเคร่งครัดสำหรับพื้นผิวอินทรีย์ที่ซับซ้อน ใบพัด ใบพัดกังหัน และส่วนประกอบโครงสร้างการบินและอวกาศต้องการการเปลี่ยนแปลงเวกเตอร์เครื่องมืออย่างต่อเนื่อง การปรับโครงร่างพร้อมกันไม่เพียงลดการตั้งค่าแต่ยังช่วยลดการทำงานรองอีกด้วย ขจัดขั้นตอนการขัดเงาแบบแมนนวลโดยได้ผิวสำเร็จที่เหนือกว่าในการทำงานครั้งเดียว เลือกระหว่างทั้งสองแบบตามรูปทรงของชิ้นส่วนและพื้นผิวที่ต้องการ ชิ้นส่วนที่เป็นแท่งปริซึมชอบ 3+2 ในขณะที่รูปทรงตามหลักอากาศพลศาสตร์ที่ไหลลื่นจำเป็นต้องมีการเคลื่อนไหวพร้อมกัน
มุมเข้าใกล้เครื่องมือและการเข้าถึงแบบ Undercut
ข้อต่อของหัวสปินเดิลหรือโต๊ะรองแหนบช่วยปลดล็อกข้อได้เปรียบด้านเครื่องมืออย่างมาก การเคลื่อนไหวนี้ช่วยให้ดอกเอ็นมิลล์มาตรฐานสามารถเข้าถึงการตัดส่วนล่าง โพรงลึก และมุมประกอบโดยไม่ต้องใช้เครื่องมือรูปแบบที่กำหนดเอง ในเครื่องจักร 3 แกน การเข้าถึงการตัดส่วนล่างต้องใช้เครื่องตัดอมยิ้มแบบพิเศษหรือเครื่องมือกัดร่องกราวด์แบบกำหนดเอง ด้วยการเคลื่อนไหวห้าแกน คุณเพียงแค่เอียงส่วนหรือศีรษะ ดอกเอ็นมิลล์ก้นแบนมาตรฐานสามารถเข้าถึงภายในคาวิตี้และตัดเฉือนคุณสมบัติการตัดด้านล่างได้โดยตรง
ข้อต่อนี้ให้ข้อได้เปรียบอย่างมากในด้านความแข็งแกร่งของเครื่องมือ คุณสามารถใช้เครื่องมือตัดที่สั้นกว่าและแข็งกว่าได้โดยการเอียงเครื่องมือออกจากผนังชิ้นส่วน ในการตัดเฉือนแบบดั้งเดิม การเข้าถึงด้านล่างของหลุมลึกต้องใช้ดอกเอ็นมิลล์ที่มีระยะยื่นยาว เครื่องมือขนาดยาวต้องทนทุกข์ทรมานจากการโก่งตัวอย่างรุนแรง การสะท้าน และคุณภาพผิวงานที่ไม่ดี ด้วยการเอียงโต๊ะรองแหนบ คุณจะทำมุมชิ้นส่วนเพื่อให้ตัวเรือนสปินเดิลช่วยเคลียร์ผนังกระเป๋า ตอนนี้คุณสามารถใช้ดอกเอ็นมิลล์ที่สั้นและมีขนแข็งได้แล้ว ซึ่งจะช่วยลดการโก่งตัวของเครื่องมือให้ใกล้ศูนย์ ช่วยปรับปรุงพื้นผิวได้อย่างมาก ช่วยให้มีอัตราป้อนสูงขึ้นมากและยืดอายุการใช้งานของเครื่องมือได้อย่างมาก
การประเมินการกำหนดค่าเครื่องจักรสำหรับพื้นที่พื้นและขนาดชิ้นส่วนของคุณ
เมื่อใดที่ต้องระบุเครื่องแมชชีนนิ่งเซ็นเตอร์แบบ 5 แกนขนาดกะทัดรัด
ชิ้นส่วนขนาดเล็กต้องใช้สถาปัตยกรรมเครื่องจักรเฉพาะทาง กรณีการใช้งานในอุดมคติสำหรับ เครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนขนาดกะทัดรัด ประกอบด้วยอุปกรณ์ทางการแพทย์ ส่วนประกอบอาวุธปืนขนาดเล็ก และเม็ดมีดแม่พิมพ์ที่สลับซับซ้อน แผ่นกระดูก การปลูกถ่ายกระดูกสันหลัง และตัวเลื่อนปืนพกเข้ากันได้อย่างลงตัวกับงานขนาดเล็กเหล่านี้ เครื่องจักรเหล่านี้ใช้การออกแบบโต๊ะรองแหนบซึ่งชิ้นส่วนจะหมุนและเอียงในขณะที่แกนหมุนเคลื่อนที่ใน X, Y และ Z
เครื่องจักรขนาดกะทัดรัดเหล่านี้มีอัตราส่วนพื้นที่ติดตั้งต่อความสามารถในการผลิตที่ยอดเยี่ยม ใช้พื้นที่น้อยที่สุดในขณะที่ให้ผลผลิตจำนวนมาก โต๊ะรองแหนบที่เล็กกว่าจะมีมวลกายน้อยกว่า ความเฉื่อยที่ต่ำกว่านี้ช่วยให้มีความเร็วในการหมุนเร็วขึ้นมากและการเร่งความเร็วที่รวดเร็ว การตอบสนองแบบไดนามิกนี้จำเป็นสำหรับการตัดเฉือนชิ้นส่วนอะลูมิเนียมหรือไทเทเนียมขนาดเล็กด้วยความเร็วสูง เครื่องจักรสามารถหมุนไปรอบๆ Toolpath ที่ซับซ้อนได้โดยไม่ลังเล อย่างไรก็ตาม คุณต้องจัดการกับข้อจำกัดต่างๆ เครื่องจักรเหล่านี้มีซองการทำงานแบบจำกัด พวกเขามีความสามารถในการรับน้ำหนักที่เข้มงวด การโหลดชิ้นส่วนที่เกินขีดจำกัดน้ำหนักของรองแหนบจะทำลายแบริ่งโรตารีและทำลายความแม่นยำทางเรขาคณิตของเครื่อง
การขยายขนาด: เครื่องแมชชีนนิ่งเซนเตอร์โครงสำหรับตั้งสิ่งของห้าแกนสำหรับซองจดหมายขนาดใหญ่
ส่วนประกอบที่มีขนาดใหญ่และหนักต้องการแนวทางที่แตกต่างไปจากเดิมอย่างสิ้นเชิง ผนังกั้นการบินและอวกาศ แม่พิมพ์ปั๊มขึ้นรูปยานยนต์ และการหล่อโครงสร้างขนาดใหญ่ไม่สามารถติดตั้งบนรองแหนบมาตรฐานได้ ก เครื่องแมชชีนนิ่งเซ็นเตอร์แบบโครงสำหรับตั้งสิ่งของห้าแกน มอบประโยชน์ทางสถาปัตยกรรมที่จำเป็นสำหรับชิ้นส่วนขนาดใหญ่เหล่านี้ ในการกำหนดค่านี้ โต๊ะทำงานจะยังคงอยู่กับที่ โครงสร้างโครงสำหรับตั้งสิ่งของขนาดใหญ่เคลื่อนไปเหนือชิ้นส่วน โดยมีหัวกัดแบบประกบ 2 แกน
การออกแบบโต๊ะแบบอยู่กับที่นี้ป้องกันไม่ให้มวลชิ้นส่วนที่มีน้ำหนักมากส่งผลต่อความแม่นยำแบบไดนามิกของเครื่องจักร บล็อกแม่พิมพ์เหล็กที่มีน้ำหนักมากจะไม่ทำให้อัตราการเคลื่อนที่อย่างรวดเร็วของเครื่องช้าลง เนื่องจากชิ้นส่วนไม่เคลื่อนที่ การลดการตั้งค่าเฉพาะที่ทำได้ที่นี่นั้นน่าทึ่งมาก การเคลื่อนย้ายชิ้นส่วนที่มีน้ำหนักหลายตันระหว่างการปฏิบัติงานทำให้เกิดความเสี่ยงด้านความปลอดภัยขั้นรุนแรงและฝันร้ายด้านลอจิสติกส์ เมื่อคุณไม่จำเป็นต้องพลิกการหล่อขนาดใหญ่อีกต่อไป คุณไม่จำเป็นต้องใช้เครนเหนือศีรษะอีกต่อไป คุณประหยัดเวลาในการปรับเปลี่ยนหลายชั่วโมงหรือบางครั้งเป็นวัน ผู้ปฏิบัติงานจะหนีบบล็อกขนาดใหญ่หนึ่งครั้ง และหัวที่ประกบลงไปจะตัดเฉือนด้านบนและทั้งสี่ด้าน
การหาปริมาณ ROI: การลดการตั้งค่าเทียบกับรายจ่ายฝ่ายทุน
การลดเวลารอบและการใช้แกนหมุน
การคำนวณ ROI ต้องพิจารณาเวลาทำงานจริงของสปินเดิลอย่างละเอียด ในร้านค้า 3 แกนที่มีการติดตั้งหนัก การใช้งานสปินเดิลมักจะวนเวียนอยู่ประมาณ 30% เครื่องจักรจะไม่ได้ใช้งานเป็นเวลา 70% ที่เหลือของกะ ในขณะที่ผู้ปฏิบัติงานกำลังโหลด ถอดออก ทำความสะอาด และวัดชิ้นส่วน การเปลี่ยนไปใช้สภาพแวดล้อมแบบ 5 แกนจะทำให้อัตราการใช้ประโยชน์นี้เป็น 70% หรือสูงกว่า คุณต้องกำหนดกรอบการคำนวณ ROI ของคุณโดยคำนึงถึงการลดเวลาที่ไม่เกิดประสิทธิผลลงอย่างมาก
ดูจำนวนชั่วโมงที่สูญเสียไปก่อนหน้านี้จากการรื้อถอน การทำความสะอาด และการติดตั้งใหม่ หากชิ้นส่วนต้องดำเนินการหกครั้งบนเครื่องกัด 3 แกน นั่นเท่ากับการตั้งค่าแยกกันหกรายการ การตั้งค่าแต่ละครั้งอาจใช้เวลา 30 นาที นั่นคือเวลาตายสามชั่วโมงต่อชุด กระบวนการตั้งค่าเพียงครั้งเดียวจะช่วยลดการตั้งค่าทั้ง 5 รายการ และกู้คืนเวลาการผลิตได้ 2.5 ชั่วโมงทันที เวลาที่ฟื้นตัวนี้ช่วยให้โรงงานรับงานได้มากขึ้นโดยไม่ต้องเพิ่มกะทำงานหรือซื้อเครื่องจักรเพิ่มเติม เครื่องจักรจะจ่ายเองผ่านความเร็วปริมาณงานที่แท้จริง
การลดเศษซากและความสม่ำเสมอในการควบคุมคุณภาพ
อัตราเศษซากทำลายอัตรากำไรได้เร็วกว่าตัวชี้วัดพื้นที่ร้านค้าอื่น ๆ วิเคราะห์ผลกระทบทางการเงินจากเศษซากที่ลดลงเนื่องจากการขจัดข้อผิดพลาดของมนุษย์ ทุกครั้งที่ผู้ปฏิบัติงานพลิกชิ้นส่วน มีความเสี่ยงที่จะโหลดชิ้นส่วนไปข้างหลัง จับยึดไว้บนชิป หรือใช้ออฟเซ็ตการทำงานที่ไม่ถูกต้อง ข้อผิดพลาดเหล่านี้ส่งผลให้ชิ้นส่วนเสียหาย เมื่อตัดเฉือนโลหะผสมการบินและอวกาศราคาแพงหรือไทเทเนียมเกรดทางการแพทย์ ชิ้นส่วนที่เสียเพียงชิ้นเดียวอาจมีราคาหลายพันดอลลาร์ในวัตถุดิบเพียงอย่างเดียว
การตัดเฉือนแบบตั้งค่าครั้งเดียวทำให้กระบวนการตรวจสอบชิ้นแรกง่ายขึ้น แผนกควบคุมคุณภาพจำเป็นต้องตรวจสอบการตั้งค่าที่ครอบคลุมเพียงครั้งเดียว แทนที่จะตรวจสอบชิ้นส่วนระหว่างการปฏิบัติงานทุกครั้ง สิ่งนี้ทำให้มั่นใจได้ถึงความสามารถในการทำซ้ำที่สูงขึ้นมากตลอดชุดการผลิต เมื่อชิ้นส่วนแรกผ่านการตรวจสอบ เครื่องจะผลิตชิ้นส่วนที่เหมือนกันอย่างสม่ำเสมอ การยกเลิกการเปลี่ยน Datum ด้วยตนเองหมายความว่าความสัมพันธ์เชิงมิติระหว่างคุณลักษณะต่างๆ ยังคงล็อคอยู่กับที่ รับประกันคุณภาพที่สม่ำเสมอตั้งแต่ส่วนที่หนึ่งไปจนถึงส่วนที่หนึ่งร้อย
การเปรียบเทียบการวัดแบบดั้งเดิมกับการตั้งค่าแบบ 5 แกน
| การวัด | แบบดั้งเดิม กระบวนการ 3 แกนแบบตั้งค่า | เดียว กระบวนการ 5 แกนแบบตั้งค่าเดียว |
|---|---|---|
| การใช้แกนหมุน | 25% - 35% | 65% - 85% |
| การตั้งค่าเฉลี่ยต่อส่วนที่ซับซ้อน | การดำเนินงาน 4 ถึง 7 | การดำเนินงาน 1 ถึง 2 |
| ต้นทุนทางวิศวกรรมการติดตั้ง | สูง (ก้ามอ่อนสั่งทำพิเศษ, แผ่นเพลทเฉพาะ) | ต่ำ (ระบบจุดศูนย์มาตรฐาน) |
| ความเสี่ยงในการซ้อนความอดทน | สูง (Datum เลื่อนทุกการทำงาน) | ตัดออก (การอ้างอิง Datum เดียว) |
| เวลาการแทรกแซงของผู้ปฏิบัติงาน | สูง (การขนถ่ายอย่างต่อเนื่อง) | ต่ำ (โหลดสต๊อกดิบ, ถ่ายชิ้นส่วนสำเร็จรูป) |
ความเป็นจริงในการนำไปปฏิบัติและความเสี่ยงในการนำไปใช้
ข้อกำหนดของซอฟต์แวร์ CAM และหลังการประมวลผล
ฮาร์ดแวร์เพียงอย่างเดียวไม่สามารถผลิตชิ้นส่วนได้ เครื่องจักรมีความสามารถพอๆ กับ G-code ที่ขับเคลื่อนมันเท่านั้น สิ่งนี้ทำให้เกิดอุปสรรคทางเทคนิคที่สำคัญสำหรับร้านค้าที่เปลี่ยนจากงาน 3 แกนพื้นฐาน คุณต้องอัปเกรดแพ็คเกจ CAM ของคุณเพื่อรองรับการสร้างเส้นทางเครื่องมือที่ซับซ้อน การเขียนโปรแกรมการเคลื่อนที่ 5 แกนพร้อมกันต้องใช้ซอฟต์แวร์ที่สามารถคำนวณเวกเตอร์เครื่องมือ การจัดการการควบคุมแกนเครื่องมือ และการทำนายจลนศาสตร์ของเครื่องจักร
โพสต์โปรเซสเซอร์มีบทบาทสำคัญในระบบนิเวศนี้ โพสต์โปรเซสเซอร์จะแปลเส้นทางเครื่องมือของซอฟต์แวร์ CAM ไปเป็นรหัส M และรหัส G เฉพาะที่ตัวควบคุมของเครื่องต้องการ โพสต์โปรเซสเซอร์ทั่วไปจะทำให้เกิดความผิดพลาด การเคลื่อนไหวที่ไม่แน่นอน และชิ้นส่วนที่เซาะร่อง คุณต้องลงทุนในโพสต์โปรเซสเซอร์เฉพาะเครื่องที่ได้รับการพิสูจน์แล้วซึ่งพัฒนาโดยผู้เชี่ยวชาญ เพื่อให้แน่ใจว่าโค้ดจะตรงกับความยาวเดือย ขีดจำกัดการหมุน และพารามิเตอร์จลนศาสตร์ของรุ่นเครื่องจักรของคุณอย่างสมบูรณ์แบบ
การฝึกอบรมผู้ปฏิบัติงานและระบบหลีกเลี่ยงการชน
จลนศาสตร์ที่ซับซ้อนของการเคลื่อนที่แบบ 5 แกนทำให้เกิดความเสี่ยงที่รุนแรง หัวสปินเดิล โต๊ะรองแหนบ เครื่องมือตัด และชิ้นงานทั้งหมดเคลื่อนที่พร้อมกันภายในพื้นที่จำกัด สิ่งนี้สร้างความเสี่ยงสูงที่เครื่องจักรจะพังอย่างรุนแรง ข้อผิดพลาดในการเขียนโปรแกรมเพียงครั้งเดียวสามารถขับเคลื่อนตัวเรือนสปินเดิลเข้าไปในโต๊ะหมุนได้โดยตรงด้วยความเร็วที่รวดเร็ว ทำให้เกิดความเสียหายอย่างใหญ่หลวง
คุณต้องลงทุนในซอฟต์แวร์จำลองเครื่องจักรเพื่อสร้างแฝดดิจิทัลในการตั้งค่าของคุณ โปรแกรมเมอร์จะต้องจำลองโค้ดทุกบรรทัดแบบเสมือนจริงก่อนที่จะส่งไปยังเครื่อง นอกจากนี้ ตัวควบคุมที่ทันสมัยยังมีคุณสมบัติหลีกเลี่ยงการชนกันในเครื่องจักรอีกด้วย ระบบเหล่านี้จะมองไปข้างหน้าในโค้ดและหยุดเครื่องหากตรวจพบการรบกวนทางกายภาพที่กำลังจะเกิดขึ้น ผู้ปฏิบัติงานเผชิญกับเส้นโค้งการเรียนรู้ที่สูงชันเมื่อเปลี่ยนจากการตั้งค่าแบบ 3 แกนไปเป็น 5 แกน พวกเขาจะต้องเชี่ยวชาญขั้นตอนการตรวจวัดใหม่ๆ ทำความเข้าใจการชดเชยการทำงานแบบไดนามิก และเรียนรู้วิธีการจัดตำแหน่งชิ้นส่วนโดยใช้เส้นกึ่งกลางแบบหมุน
การอัพเกรดอุปกรณ์จับยึดและเครื่องมือ
ปากกาจับเครื่องจักรขนาด 6 นิ้วแบบดั้งเดิมไม่เพียงพอสำหรับการตัดเฉือนหลายด้านโดยสิ้นเชิง พวกมันปิดกั้นการเข้าถึงด้านข้างของชิ้นส่วน และสร้างปัญหาระยะหลบเครื่องมือขนาดใหญ่ เมื่อรองแหนบเอียง 90 องศา สปินเดิลจะชนเข้ากับขากรรไกรขนาดใหญ่ของคีมจับมาตรฐานก่อนที่เครื่องมือจะเข้าถึงวัสดุได้ คุณต้องอัปเกรดกลยุทธ์การทำงานทั้งหมดของคุณจึงจะประสบความสำเร็จ
ซึ่งต้องใช้ระบบแคลมป์จุดศูนย์ ฟิกซ์เจอร์หางประกบ และปากกาจับตั้งศูนย์กลางในตัว 5 แกน ฟิกซ์เจอร์แบบประกบจะจับแถบวัสดุเล็กๆ ที่ฐานของวัตถุดิบ เผยให้เห็นบล็อกทั้งหมดสำหรับการตัดเฉือน ระบบจุดศูนย์ช่วยให้ผู้ปฏิบัติงานสามารถยึดอุปกรณ์เข้าและออกจากเครื่องจักรโดยสามารถทำซ้ำได้อย่างสมบูรณ์ภายในไม่กี่วินาที โซลูชันการจับยึดชิ้นงานแบบพิเศษเหล่านี้ช่วยเพิ่มการเข้าถึงชิ้นส่วน ให้ระยะหลบเครื่องมือที่จำเป็น และตระหนักถึงศักยภาพในการลดการตั้งค่าของเครื่องจักรอย่างเต็มที่
การใช้ระบบการจัดการจุดศูนย์ต้องมีขั้นตอนเหล่านี้:
ติดตั้งแผ่นฐานจุดศูนย์บนโต๊ะรองแหนบของเครื่องโดยตรง
ติดตั้งสตั๊ดแบบดึงที่ด้านล่างของคีมจับที่อยู่ตรงกลางและส่วนยึดหางประกบ
ปล่อยแผ่นฐานออกด้วยระบบนิวแมติก วางคีมจับเข้าไปในตัวรับ แล้วล็อคลง
ตัดเฉือนด้านแรกของชิ้นส่วน จากนั้นจึงเปลี่ยนคีมจับทั้งหมดสำหรับงานถัดไปภายในเวลาไม่เกินหกสิบวินาที
กลยุทธ์การจับยึดชิ้นงาน: ปากกาจับชิ้นงานแบบ 3 แกนเทียบกับ 5 แกน ปากกาจับชิ้นงาน
| แบบ | มาตรฐาน 3 แกน ปากกา | จับชิ้นงานตั้งศูนย์ในตัว 5 แกน |
|---|---|---|
| การเข้าถึงชิ้นส่วน | หน้าท็อปเท่านั้น | ด้านบนและสี่ด้าน |
| การกวาดล้างเครื่องมือ | แย่ (ขากรรไกรใหญ่ปิดกั้นแกนหมุน) | ดีเยี่ยม (ทรงต่ำ ฐานยกสูง) |
| วิธีการหนีบ | ด้ามจับเสียดทานบนพื้นที่ผิวขนาดใหญ่ | ด้ามจับแบบกัดบนวัสดุขั้นต่ำ (3 มม.) |
| ความเร็วการเปลี่ยนแปลง | ช้า (ต้องใช้การเหยียบย่ำด้วยตนเอง) | รวดเร็ว (ผสานรวมกับสตั๊ดจุดศูนย์) |
บทสรุป
รายจ่ายฝ่ายทุนเริ่มแรกและต้นทุนการรวมซอฟต์แวร์สำหรับเทคโนโลยีหลายแกนนั้นสูงอย่างปฏิเสธไม่ได้ อย่างไรก็ตาม การกำจัดของเสียจากการเปลี่ยนตำแหน่งและเวลาที่เสียไปเกือบทั้งหมดทำให้การลงทุนสำหรับชิ้นส่วนที่ซับซ้อนหรือมีความแม่นยำสูงเป็นเรื่องที่สมเหตุสมผล ด้วยการตัดเฉือนห้าด้านในการตั้งค่าเดียว คุณจะกำจัดการซ้อนพิกัดความเผื่อ ลดอัตราเศษ และเพิ่มการใช้งานสปินเดิลได้อย่างมาก พื้นที่การผลิตเปลี่ยนจากสภาพแวดล้อมที่วุ่นวายในการจัดการชิ้นส่วนอย่างต่อเนื่องมาสู่ระบบการผลิตที่มีความคล่องตัวและคาดการณ์ได้สูง
เมื่อตัดสินใจเลือกระหว่างแหนบขนาดกะทัดรัด โครงสำหรับตั้งสิ่งของขนาดใหญ่ หรือการตั้งค่าตำแหน่ง 3+2 ให้ประเมินปัญหาคอขวดของงานที่กำลังดำเนินการในปัจจุบันอย่างรอบคอบ วิเคราะห์ความซับซ้อนของชิ้นส่วน ขนาดทางกายภาพ และอัตราของเสียที่เชื่อมโยงโดยตรงกับการเรียงซ้อนพิกัดความเผื่อ จับคู่สถาปัตยกรรมเครื่องจักรกับความต้องการทางกายภาพเฉพาะของชิ้นส่วนที่มีปัญหามากที่สุดของคุณ
ทำตามขั้นตอนถัดไปต่อไปนี้เพื่อเริ่มการเปลี่ยนแปลง:
ตรวจสอบคิวงานระหว่างดำเนินการปัจจุบันของคุณเพื่อระบุชิ้นส่วนที่ต้องทนทุกข์ทรมานจากเวลาการตั้งค่าที่สูงและการซ้อนของพิกัดความเผื่อ
ขอการศึกษาเวลาอย่างเป็นทางการและการทดสอบการตัดจากผู้ผลิตเครื่องมือกลโดยใช้ชิ้นส่วนดั้งเดิมที่มีความซับซ้อนซึ่งฉาวโฉ่
ประเมินความสามารถของซอฟต์แวร์ CAM ที่มีอยู่ของคุณและรักษาความปลอดภัยให้กับโพสต์โปรเซสเซอร์เฉพาะเครื่องก่อนที่จะทำการซื้อเครื่องจักรให้เสร็จสิ้น
อัปเกรดสินค้าคงคลังในพื้นที่ทำงานของคุณให้รวมระบบจุดศูนย์และอุปกรณ์จับยึดประกบเพื่อให้แน่ใจว่ามีระยะห่างของเครื่องมือเพียงพอ
คำถามที่พบบ่อย
ถาม: อะไรคือความแตกต่างระหว่างการตัดเฉือน 3+2 และการตัดเฉือน 5 แกนที่แท้จริง?
A: การตัดเฉือน 3+2 จะล็อคแกนหมุนให้อยู่ในตำแหน่งคงที่ก่อนที่จะเริ่มการตัด โดยใช้การเคลื่อนที่แบบ 3 แกนมาตรฐานในการกัดชิ้นส่วน การตัดเฉือนแบบ 5 แกนที่แท้จริงจะเคลื่อนแกนทั้งห้าพร้อมกันระหว่างการตัด ทั้งสองวิธีช่วยลดการจัดตำแหน่งใหม่ด้วยตนเอง แต่จำเป็นต้องมีการเคลื่อนไหวพร้อมกันสำหรับพื้นผิวอินทรีย์ที่ซับซ้อน
ถาม: เครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนปรับปรุงความแม่นยำของชิ้นส่วนได้อย่างไร
ตอบ: ด้วยการตัดเฉือนหลายด้านในการตั้งค่าครั้งเดียว จะช่วยขจัดการเปลี่ยนแปลงของ Datum และพิกัดความเผื่อที่ซ้อนกันที่เกิดขึ้นเมื่อชิ้นส่วนถูกคลายแคลมป์ ปรับแนวใหม่ และแคลมป์ใหม่ด้วยตนเอง ความแม่นยำเชิงปริมาตรภายในของเครื่องจะกำหนดพิกัดความเผื่อขั้นสุดท้าย
ถาม: ฉันจำเป็นต้องมีการจับยึดพิเศษสำหรับเครื่องจักร 5 แกนหรือไม่?
ก. ใช่. ในการเข้าถึงชิ้นส่วนทั้งห้าด้าน จำเป็นต้องใช้พื้นที่ทำงานเฉพาะด้านต่ำ เช่น อุปกรณ์จับยึดประกบ ระบบจุดศูนย์ หรือปากกาจับตั้งศูนย์กลางในตัว 5 แกน จำเป็นเพื่อให้มีระยะห่างของเครื่องมือและป้องกันการชนกันของสปินเดิล
ถาม: เครื่องแมชชีนนิ่งเซ็นเตอร์ 5 แกนขนาดกะทัดรัดสามารถรองรับโลหะแข็ง เช่น ไทเทเนียม ได้หรือไม่
ตอบ: ได้ หากเครื่องจักรถูกสร้างขึ้นให้มีความแข็งแกร่งทางโครงสร้างสูง โต๊ะหมุนแบบขับเคลื่อนโดยตรง และแรงบิดของสปินเดิลที่เพียงพอ ศูนย์ขนาดกะทัดรัดมักถูกใช้สำหรับชิ้นส่วนทางการแพทย์และอวกาศที่เป็นไทเทเนียม
ถาม: เหตุใดซอฟต์แวร์ CAM จึงมีความสำคัญมากกว่าสำหรับการตัดเฉือน 5 แกน
ตอบ: จลนศาสตร์ที่ซับซ้อนและการเคลื่อนไหวพร้อมกันจะเพิ่มความเสี่ยงที่สปินเดิลจะชนกับรองแหนบหรือชิ้นงาน ต้องใช้ซอฟต์แวร์ CAM ขั้นสูงพร้อมการจำลองเครื่องจักรที่แม่นยำเพื่อตรวจสอบเส้นทางเครื่องมือก่อนการตัด
ถาม: อุตสาหกรรมใดที่ได้รับประโยชน์มากที่สุดจากเครื่องแมชชีนนิ่งเซ็นเตอร์แบบห้าแกน
ตอบ: ภาคการบินและอวกาศ เครื่องมือยานยนต์ และพลังงานใช้โครงแบบโครงสำหรับตั้งสิ่งของเพื่อตัดเฉือนส่วนประกอบขนาดใหญ่และหนัก ซึ่งการเปลี่ยนตำแหน่งชิ้นส่วนด้วยตนเองต้องใช้เครนและใช้เวลาในการปรับตำแหน่งใหม่
บทความที่เกี่ยวข้อง
-
 เรียน ลูกค้าและหุ้นส่วนธุรกิจ เพื่อให้ปฏิบัติตามกฎหมายและข้อบังคับควบคุมการส่งออกของประเทศอย่างเคร่งครัด และเพื่อปฏิบัติตามพันธกรณีระหว่างประเทศ เพื่อให้มั่นใจว่าเครื่องกัด CNC และเครื่องกลึง CNC ที่ส่งออกของเรานั้นถูกกฎหมายและเป็นไปตามข้อกำหนดอย่างสมบูรณ์ เราขอแจ้งให้คุณทราบถึงนโยบายที่เกี่ยวข้องร่วมข่าวบริษัท
-
 ฝุ่นกราไฟท์ที่มีฤทธิ์กัดกร่อนทำลาย CNC มาตรฐาน เรียนรู้ว่าเหตุใดเครื่องจักรเฉพาะทางกันฝุ่นและวิธีการกัดแบบเปียกหรือแห้งที่เหมาะสมจึงมีความสำคัญต่อการผลิตอิเล็กโทรด EDM ที่ปลอดภัยข่าวผลิตภัณฑ์
-
 ดอกต๊าปตรงกลางให้การกลึงเกลียวความเร็วสูงสำหรับการผลิตปริมาณมาก การทำความเข้าใจขีดจำกัดแรงบิดของสปินเดิลช่วยป้องกันการแตกหักของเครื่องมือที่มีราคาแพง และปรับปรุงเวลารอบการทำงานของเครื่องจักรให้เหมาะสมข่าวผลิตภัณฑ์


