



L’usinage traditionnel cache des coûts opérationnels énormes à la vue de tous. Les broches restent inactives pendant que les opérateurs desserrent, nettoient, retournent et ré-indiquent manuellement les pièces. Cette manipulation constante introduit un risque accru d’erreur humaine lors de plusieurs configurations. Chaque fois qu'une pièce quitte l'étau, vous perdez votre point de référence d'origine. Les limitations à trois et quatre axes sur des géométries complexes à plusieurs côtés obligent les ateliers à adopter un agencement étendu. Cela crée un empilement de tolérances sévères, augmente les taux de rebut et gonfle considérablement les coûts de main-d'œuvre. Vous avez besoin d’un changement architectural dans l’atelier. Mettre en œuvre un Le centre d'usinage à 5 axes réalise une production « faite en un ». Cette technologie élimine le goulot d’étranglement de la fabrication lié à la configuration manuelle. Il remet directement l'accent sur le temps de coupe réel, permettant aux ateliers d'usiner des géométries complexes sans constamment interrompre les configurations.
Élimination de l'empilement des tolérances : l'usinage de cinq côtés d'une pièce en un seul serrage supprime intrinsèquement les erreurs dimensionnelles combinées causées par le repositionnement manuel.
Augmentation de l'utilisation des broches : la réduction drastique du temps non productif (NPT) consacré à l'installation et au démontage est directement corrélée à une efficacité globale de l'équipement (OEE) plus élevée et à un débit de pièces plus rapide.
Flexibilité de configuration : les solutions vont d'un centre d'usinage compact à 5 axes pour les pièces médicales à mélange élevé/faible volume à un centre d'usinage à portique à cinq axes pour les composants aérospatiaux massifs.
Réalités de mise en œuvre : La réalisation de ces gains d'efficacité nécessite des investissements préalables dans des logiciels de FAO avancés, des post-processeurs robustes et un dispositif de serrage spécialisé au point zéro.
Les mécanismes de repositionnement des déchets dans l'usinage traditionnel
Empilement de tolérances sur plusieurs configurations
L’empilement de tolérances représente une dure réalité mathématique dans la fabrication de précision. Chaque séquence de desserrage et de resserrage introduit un nouveau décalage de référence. Lorsqu'un opérateur déplace une pièce de l'opération un à l'opération deux, les coordonnées X, Y et Z d'origine disparaissent. La machine doit s'appuyer sur des surfaces nouvellement sondées pour établir une référence secondaire. Même une configuration d’étau parfaite introduit des déviations microscopiques. Un minuscule éclat sous un parallèle ou une légère variation de la pression de serrage provoque le soulèvement ou l'inclinaison de la pièce. Ces erreurs peuvent initialement mesurer seulement quelques dixièmes de millièmes de pouce.
Ces micro-écarts s’accumulent rapidement sur trois à six opérations. Une erreur angulaire sur le deuxième montage multiplie l'erreur linéaire sur le troisième montage. Cet effet d'empilement pousse souvent les pièces à tolérances serrées complètement hors spécifications lors de l'opération finale. Le parallélisme et la perpendiculaire en souffrent le plus. Vous ne pouvez pas conserver la vraie position sur des faces opposées lorsque vous retournez manuellement la pièce. Comparez cela avec une ligne de base à configuration unique. Lorsque vous usinez la pièce entière en un seul serrage, la précision volumétrique de la machine dicte la tolérance finale de la pièce. La broche maintient une relation mathématique constante avec la pièce à usiner, de la première coupe à la dernière.
Les coûts cachés du montage et de l’intervention de l’opérateur
L’usinage multi-installations traditionnel draine les ressources d’ingénierie. Les programmeurs et les ingénieurs de fabrication perdent d'innombrables heures à concevoir des mâchoires souples personnalisées. Ils construisent des montages complexes en aluminium ou en acier uniquement pour contenir des pièces destinées aux opérations secondaires et tertiaires. Ces montages nécessitent leur propre temps d'usinage, leurs matériaux et leur espace de stockage. Chaque nouvelle révision de pièce oblige l'atelier à modifier ou à abandonner ces solutions de serrage personnalisées. Cette création constante de luminaires agit comme une taxe cachée massive sur la rentabilité globale.
L’intervention de l’opérateur entraîne un coût de main-d’œuvre élevé. Les alignements traditionnels nécessitent une complexité manuelle intense. Les opérateurs passent un temps précieux à incliner les axes et à déplacer l'axe Z pour dégager les pinces. Ils répètent les procédures manuelles de recherche de bord pour chaque nouvelle configuration. Composer une pièce avec un indicateur de test demande du temps et des compétences élevées. Ce travail physique gonfle le temps non productif. Les broches s'arrêtent de tourner pendant que les opérateurs se battent avec les clés et les indicateurs. Ce goulot d’étranglement a un impact direct sur la planification des ateliers. Les pièces restent dans les files d’attente des travaux en cours en attendant la prochaine machine ou configuration disponible. Les délais de livraison s'étendent de quelques jours à quelques semaines simplement parce que les pièces passent plus de temps à attendre dans les bacs qu'à être découpées.
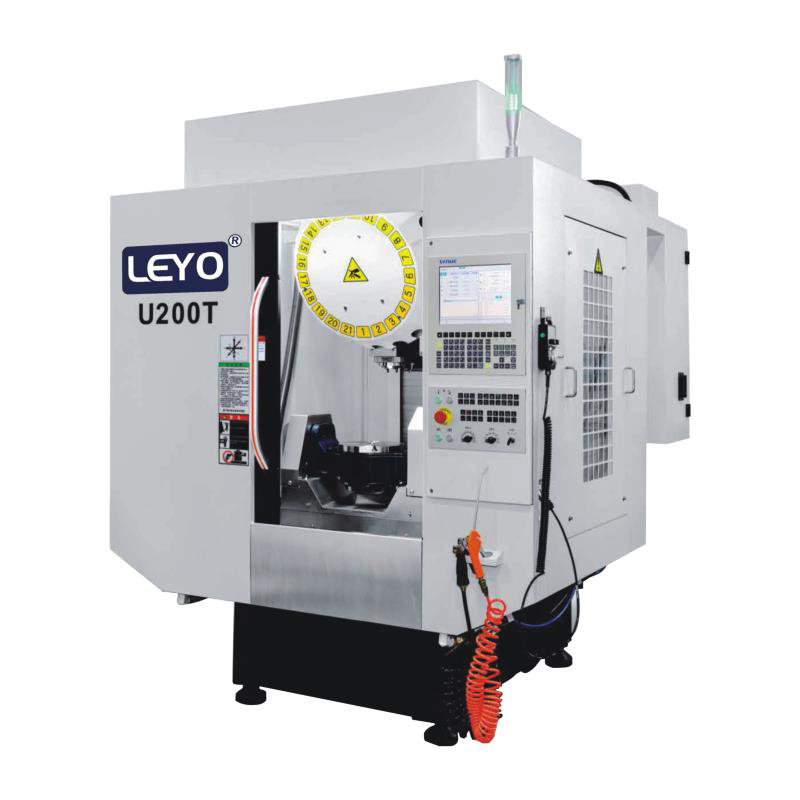
Comment un centre d'usinage 5 axes réalise une production « faite en un »
Alignement à référence unique et sondage automatisé
L'établissement d'une donnée unique via un palpage sur machine transforme le flux de travail d'usinage. Une sonde montée sur broche touche une fois le brut. Il établit les points zéro absolus X, Y et Z pour l’ensemble du cycle de fabrication. Vous éliminez complètement le besoin de recherche manuelle répétitive des bords sur plusieurs opérations. La machine sait exactement où se situe la pièce dans l’espace tridimensionnel. Les axes de rotation et d'inclinaison s'ajustent automatiquement pour présenter différentes faces à la broche.
La séquence de sondage automatisée standard suit exactement ces étapes :
Chargez le matériau brut dans l'étau auto-centrant ou le dispositif à queue d'aronde.
Appelez le palpeur de broche pour établir la hauteur de l'axe Z principal sur la face supérieure du matériau.
Sondez les étendues X et Y pour trouver le centre exact du bloc brut.
Écrivez ces coordonnées dans le décalage d'origine actif de la machine.
Activez le suivi dynamique de la machine pour verrouiller cette donnée au centre de rotation.
Le verrouillage des coordonnées de la pièce une seule fois garantit un alignement parfait entre les éléments sur les cinq côtés accessibles. Si un trou sur la face supérieure doit croiser parfaitement un trou transversal sur la face latérale, la machine l'exécute parfaitement. La donnée unique élimine le risque d’erreur humaine lors du transfert de pièces. Les opérateurs n'ont plus à se soucier de placer parfaitement la pièce contre une butée d'étau. Le modèle cinématique de la machine gère les calculs spatiaux, garantissant que chaque trou percé, poche fraisée et filetage taraudé maintient une tolérance géométrique stricte par rapport au point de référence d'origine.
Usinage continu 5 axes vs 3+2 positions
Comprendre la différence entre l'usinage 3+2 positions et le contourage simultané sur 5 axes dicte votre stratégie de programmation. En usinage 3+2, la machine positionne l'outil de coupe selon un angle fixe en utilisant les axes A et B ou C. Il verrouille ensuite fermement ces axes rotatifs à l’aide de freins mécaniques ou hydrauliques. La découpe proprement dite s'effectue à l'aide de mouvements de fraisage standard à 3 axes. Le contournage simultané sur 5 axes fonctionne différemment. La machine déplace les axes X, Y, Z et les deux axes rotatifs en même temps pendant que l'outil engage le matériau. L'outil change continuellement son vecteur à mesure qu'il se déplace sur la surface de la pièce.
Les deux méthodes réduisent considérablement le repositionnement manuel. Cependant, l'usinage 3+2 est souvent tout à fait suffisant pour les pièces prismatiques. Si votre pièce est composée de faces plates, de parois droites et de trous inclinés, 3+2 la gère parfaitement. Le contourage simultané est strictement requis pour les surfaces organiques complexes. Les turbines, les aubes de turbine et les composants structurels de l'aérospatiale nécessitent des changements continus de vecteur d'outil. Le contournage simultané réduit non seulement les configurations, mais élimine souvent les travaux de préparation secondaires. Il supprime les opérations de polissage manuel en obtenant des finitions de surface supérieures en une seule opération. Choisissez entre les deux en fonction de la géométrie de la pièce et de la finition de surface requise. Les pièces prismatiques privilégient le 3+2, tandis que les formes aérodynamiques fluides nécessitent un mouvement simultané.
Angles d'approche des outils et accessibilité des contre-dépouilles
L'articulation de la tête de broche ou de la table à tourillon offre d'énormes avantages en matière d'outillage. Ce mouvement permet aux fraises en bout standard d'accéder aux contre-dépouilles, aux cavités profondes et aux angles composés sans nécessiter d'outils de forme personnalisés. Dans une machine à 3 axes, atteindre une contre-dépouille nécessite un coupe-sucette spécialisé ou un outil de rainurage sur mesure. Avec cinq axes de mouvement, vous inclinez simplement la pièce ou la tête. Une fraise à fond plat standard peut désormais atteindre l'intérieur de la cavité et usiner directement la fonction de contre-dépouille.
Cette articulation offre un énorme avantage en termes de rigidité de l'outil. Vous pouvez utiliser des outils de coupe plus courts et plus rigides en inclinant l'outil loin des parois de la pièce. Dans l'usinage traditionnel, atteindre le fond d'une poche profonde nécessite une fraise à longue portée. Les outils longs souffrent d'une déflexion importante, d'un broutage et d'un mauvais état de surface. En inclinant la table à tourillon, vous inclinez la pièce de manière à ce que le boîtier de la broche dégage les parois de la poche. Vous pouvez maintenant utiliser une fraise courte et trapue. Cela réduit la déviation de l'outil à près de zéro. Cela améliore considérablement la finition de la surface. Il permet des avances beaucoup plus élevées et prolonge considérablement la durée de vie de l'outil.
Évaluation des configurations de machines en fonction de votre espace au sol et de la taille des pièces
Quand spécifier un centre d'usinage compact à 5 axes
Les pièces plus petites nécessitent des architectures de machines spécialisées. Les cas d'utilisation idéaux pour un Le centre d'usinage compact à 5 axes comprend des dispositifs médicaux, des composants de petites armes à feu et des inserts de moule complexes. Les plaques osseuses, les implants rachidiens et les glissières de pistolet s'intègrent parfaitement dans ces enveloppes de travail plus petites. Ces machines utilisent une conception de table à tourillon dans laquelle la pièce tourne et s'incline tandis que la broche se déplace en X, Y et Z.
Ces machines compactes offrent un rapport encombrement/productivité exceptionnel. Ils consomment un minimum d’espace au sol tout en fournissant un rendement massif. Les tables à tourillon plus petites ont moins de masse physique. Cette inertie plus faible permet des vitesses de rotation beaucoup plus rapides et une accélération rapide. Cette réactivité dynamique est nécessaire pour l'usinage à grande vitesse de petites pièces en aluminium ou en titane. La machine peut exécuter des parcours d'outils complexes sans hésitation. Cependant, vous devez tenir compte des limites. Ces machines disposent d’enveloppes de travail restreintes. Ils ont des capacités de poids strictes. Charger une pièce qui dépasse la limite de poids du tourillon détruira les roulements rotatifs et ruinera la précision géométrique de la machine.
Mise à l'échelle : le centre d'usinage à portique à cinq axes pour les grandes enveloppes
Les composants lourds et surdimensionnés nécessitent une approche complètement différente. Les cloisons aérospatiales, les matrices d'emboutissage automobiles et les grandes pièces moulées structurelles ne peuvent pas s'adapter à un tourillon standard. UN Le centre d'usinage à portique à cinq axes offre les avantages architecturaux nécessaires à ces pièces massives. Dans cette configuration, la table de travail reste totalement immobile. La structure massive du portique se déplace sur la pièce, portant une tête de fraisage articulée à 2 axes.
Cette conception de table stationnaire évite que la masse lourde des pièces n'affecte la précision dynamique de la machine. Un bloc matrice en acier lourd ne ralentira pas les vitesses de déplacement rapides de la machine car la pièce ne bouge pas. Les réductions de configuration spécifiques obtenues ici sont stupéfiantes. La manipulation de pièces de plusieurs tonnes entre les opérations présente de graves risques pour la sécurité et des cauchemars logistiques. Lorsque vous n’avez plus besoin de retourner une pièce moulée massive, vous éliminez le besoin de ponts roulants. Vous gagnez des heures, parfois des jours, en temps de réalignement. L'opérateur serre le bloc massif une fois et la tête articulée descend pour usiner le dessus et les quatre côtés.
Quantification du retour sur investissement : réduction de la configuration par rapport aux dépenses en capital
Réductions des temps de cycle et utilisation des broches
Le calcul du retour sur investissement nécessite un examen approfondi de la disponibilité réelle de la broche. Dans les ateliers 3 axes à configuration lourde, l'utilisation de la broche oscille souvent autour de 30 %. La machine reste inactive pendant les 70 % restants du quart de travail pendant que les opérateurs chargent, déchargent, nettoient et mesurent les pièces. La transition vers un environnement 5 axes pousse ce taux d'utilisation à 70 % ou plus. Vous devez cadrer votre calcul de retour sur investissement autour de cette réduction drastique des temps non productifs.
Regardez les heures précédemment perdues lors des phases de démontage physique, de nettoyage et de réaménagement. Si une pièce nécessite six opérations sur une fraiseuse 3 axes, cela équivaut à six réglages distincts. Chaque configuration peut prendre 30 minutes. Cela représente trois heures de temps mort par lot. Un processus à configuration unique élimine cinq de ces configurations, récupérant instantanément 2,5 heures de temps de production. Ce temps récupéré permet à l'atelier d'accepter davantage de tâches sans ajouter d'équipes supplémentaires ni acheter de machines supplémentaires. La machine est rentabilisée grâce à la simple vitesse de débit.
Réduction des rebuts et cohérence du contrôle qualité
Les taux de rebut détruisent les marges bénéficiaires plus rapidement que tout autre indicateur d’atelier. Analysez l’impact financier de la réduction des rebuts grâce à l’élimination des erreurs humaines. Chaque fois qu'un opérateur retourne une pièce, il risque de la charger à l'envers, de la serrer sur un copeau ou d'utiliser un mauvais décalage d'origine. Ces erreurs entraînent la mise au rebut de pièces. Lors de l’usinage d’alliages aérospatiaux coûteux ou de titane de qualité médicale, une seule pièce mise au rebut peut coûter des milliers de dollars rien qu’en matière première.
L'usinage en une seule configuration simplifie le processus d'inspection du premier article. Le service de contrôle qualité n’a besoin de vérifier qu’une seule configuration complète plutôt que d’inspecter la pièce entre chaque opération. Cela garantit une répétabilité beaucoup plus élevée entre les lots de production. Une fois que la première pièce passe l’inspection, la machine produira des pièces identiques de manière cohérente. L'élimination des décalages de référence manuels signifie que la relation dimensionnelle entre les caractéristiques reste verrouillée, garantissant une qualité constante de la première à la centième pièce.
Comparaison des mesures de configuration traditionnelle et à 5 axes
| Métrique | Processus traditionnel à 3 axes | Processus à configuration unique à 5 axes |
|---|---|---|
| Utilisation de la broche | 25% - 35% | 65% - 85% |
| Configurations moyennes par pièce complexe | 4 à 7 opérations | 1 à 2 opérations |
| Coûts d’ingénierie des luminaires | Élevé (mâchoires souples personnalisées, plaques dédiées) | Faible (systèmes de point zéro standardisés) |
| Risque de cumul de tolérance | Élevé (la donnée décale à chaque opération) | Éliminé (référence de référence unique) |
| Temps d'intervention de l'opérateur | Élevé (chargement/déchargement constant) | Faible (charger le stock brut, décharger la pièce finie) |
Réalités de mise en œuvre et risques d’adoption
Logiciel de FAO et exigences de post-traitement
Le matériel à lui seul ne peut pas produire de pièces. Une machine est aussi performante que le code G qui la pilote. Cela représente un obstacle technique important pour les ateliers qui passent du travail de base à 3 axes. Vous devez mettre à niveau vos packages CAM pour gérer la génération de parcours d'outils complexes. La programmation d'un mouvement simultané sur 5 axes nécessite un logiciel capable de calculer les vecteurs d'outils, de gérer le contrôle des axes d'outils et de prédire la cinématique de la machine.
Le post-processeur joue un rôle majeur dans cet écosystème. Le post-processeur traduit les parcours d'outils du logiciel de FAO en codes M et G spécifiques requis par le contrôleur de la machine. Un post-processeur générique provoquera des plantages, des mouvements irréguliers et des pièces abîmées. Vous devez investir dans un post-processeur éprouvé et spécifique à la machine, développé par des experts. Cela garantit que le code correspond parfaitement aux longueurs de pivot, aux limites de rotation et aux paramètres cinématiques de votre modèle de machine spécifique.
Formation des opérateurs et systèmes d’évitement des collisions
La cinématique complexe du mouvement sur 5 axes présente de graves risques. La tête de broche, la table à tourillon, l'outil de coupe et la pièce à usiner se déplacent tous simultanément dans un espace confiné. Cela crée un risque élevé de pannes catastrophiques des machines. Une seule erreur de programmation peut entraîner le boîtier de broche directement dans la table rotative à des vitesses rapides, provoquant ainsi des dommages considérables.
Vous devez investir dans un logiciel de simulation de machine pour créer des jumeaux numériques de votre configuration. Les programmeurs doivent simuler virtuellement chaque ligne de code avant de l’envoyer à la machine. De plus, les contrôleurs modernes offrent des fonctionnalités d’évitement des collisions sur la machine. Ces systèmes anticipent le code et arrêtent la machine s'ils détectent une interférence physique imminente. Les opérateurs sont confrontés à une courbe d'apprentissage abrupte lors de la transition d'une configuration à 3 axes à une configuration à 5 axes. Ils doivent maîtriser de nouvelles routines de palpage, comprendre les décalages d'origine dynamiques et apprendre à aligner les pièces à l'aide des axes rotatifs.
Mises à niveau des dispositifs de serrage et des outils
Les étaux de machiniste traditionnels de six pouces sont totalement inadéquats pour l'usinage multiface. Ils bloquent l’accès aux côtés de la pièce et créent d’énormes problèmes de dégagement des outils. Lorsque le tourillon s'incline à 90 degrés, la broche s'écrase sur les mâchoires volumineuses d'un étau standard avant que l'outil ne puisse atteindre le matériau. Vous devez mettre à niveau l’ensemble de votre stratégie de serrage pour réussir.
Cela nécessite des systèmes de serrage au point zéro, des fixations à queue d'aronde et des étaux à centrage automatique à 5 axes. Un dispositif à queue d'aronde saisit une minuscule bande de matériau à la base du matériau brut, exposant ainsi le bloc entier pour l'usinage. Les systèmes à point zéro permettent aux opérateurs d'insérer et de retirer les accessoires de la machine avec une répétabilité absolue en quelques secondes. Ces solutions de serrage de pièces spécialisées maximisent l'accessibilité des pièces, fournissent le dégagement nécessaire pour les outils et réalisent pleinement le potentiel de réduction de configuration de la machine.
La mise en œuvre d'un système de serrage à point zéro nécessite ces étapes :
Installez la plaque de base du point zéro directement sur la table à tourillon de la machine.
Montez des goujons de traction au bas de vos étaux auto-centrants et de vos fixations à queue d'aronde.
Relâchez pneumatiquement la plaque de base, déposez l'étau dans les récepteurs et verrouillez-le.
Usinez le premier côté de la pièce, puis remplacez l'ensemble de l'étau pour le travail suivant en moins de soixante secondes.
Stratégies de maintien de la pièce : 3 axes ou 5 axes
| Fonctionnalité | Étau standard à 3 axes | Étau à centrage automatique à 5 axes |
|---|---|---|
| Accessibilité des pièces | Face supérieure uniquement | Dessus et quatre côtés |
| Dégagement des outils | Mauvais (les mâchoires volumineuses bloquent la broche) | Excellent (profil bas, socle surélevé) |
| Méthode de serrage | Adhérence par friction sur une grande surface | Adhérence de type mordant sur un minimum de matériau (3 mm) |
| Vitesse de changement | Lent (nécessite un tramage manuel) | Rapide (s'intègre aux crampons point zéro) |
Conclusion
Les dépenses d’investissement initiales et les coûts d’intégration logicielle pour la technologie multi-axes sont indéniablement élevés. Cependant, l'élimination quasi totale des déchets de repositionnement et des temps non productifs justifie l'investissement dans des pièces complexes ou de haute précision. En usinant cinq côtés en une seule configuration, vous éliminez l'empilement de tolérances, réduisez les taux de rebut et augmentez considérablement l'utilisation de la broche. L'atelier passe d'un environnement chaotique de manipulation constante des pièces à un système de production rationalisé et hautement prévisible.
Lorsque vous décidez entre un tourillon compact, un grand portique ou une configuration de position 3+2, évaluez soigneusement les goulots d'étranglement de vos travaux en cours actuels. Analysez la complexité de vos pièces, leurs dimensions physiques et les taux de rebut directement liés à l'empilement des tolérances. Adaptez l’architecture de la machine aux exigences physiques spécifiques de vos pièces les plus problématiques.
Suivez les prochaines étapes suivantes pour commencer votre transition :
Auditez vos files d’attente de travaux en cours actuelles pour identifier les pièces souffrant de temps de préparation élevés et d’empilement de tolérances.
Demandez une étude de temps formelle et un test de coupe aux constructeurs de machines-outils utilisant une pièce héritée notoirement difficile.
Évaluez les capacités de votre logiciel de FAO existant et sécurisez un post-processeur spécifique à la machine avant de finaliser tout achat de machine.
Améliorez votre inventaire de porte-pièces pour inclure des systèmes à point zéro et des fixations à queue d'aronde pour garantir un dégagement adéquat des outils.
FAQ
Q : Quelle est la différence entre l'usinage 3+2 et le véritable usinage 5 axes ?
R : L'usinage 3+2 verrouille les axes rotatifs dans une position fixe avant le début de la coupe, en utilisant des mouvements standard sur 3 axes pour fraiser la pièce. Le véritable usinage sur 5 axes déplace les cinq axes simultanément pendant la coupe. Les deux méthodes réduisent le repositionnement manuel, mais un mouvement simultané est requis pour les surfaces organiques complexes.
Q : Comment un centre d'usinage 5 axes améliore-t-il la précision des pièces ?
R : En usinant plusieurs côtés en une seule configuration, cela élimine les décalages de référence et l'empilement de tolérances qui se produisent lorsqu'une pièce est desserrée, réalignée et resserrée manuellement. La précision volumétrique interne de la machine dicte les tolérances finales.
Q : Ai-je besoin d'un porte-pièce spécial pour une machine à 5 axes ?
R : Oui. Pour atteindre cinq côtés d'une pièce, des dispositifs de serrage spécialisés à profil bas, tels que des fixations à queue d'aronde, des systèmes de point zéro ou des étaux à centrage automatique à 5 axes, sont nécessaires pour fournir un dégagement à l'outil et éviter les collisions de broches.
Q : Un centre d'usinage compact à 5 axes peut-il traiter des métaux durs comme le titane ?
R : Oui, à condition que la machine soit construite avec une rigidité structurelle élevée, des tables rotatives à entraînement direct et un couple de broche adéquat, les centres compacts sont fréquemment utilisés pour les pièces médicales et aérospatiales en titane.
Q : Pourquoi le logiciel de FAO est-il plus essentiel pour l'usinage 5 axes ?
R : La cinématique complexe et les mouvements simultanés augmentent le risque de collision de la broche avec le tourillon ou la pièce à usiner. Un logiciel de FAO avancé avec une simulation précise de la machine est requis pour vérifier les parcours d'outils avant la coupe.
Q : Quelles industries bénéficient le plus d’un centre d’usinage à portique à cinq axes ?
R : Les secteurs de l'aérospatiale, de l'outillage automobile et de l'énergie utilisent des configurations de portique pour usiner des composants massifs et lourds où le repositionnement manuel de la pièce nécessiterait une grue et des heures de réalignement.
Articles connexes
-
 Chers clients et partenaires commerciaux, Afin de respecter strictement les lois et réglementations nationales en matière de contrôle des exportations et de remplir les obligations internationales, en garantissant que nos fraiseuses CNC et nos tours CNC exportés sont entièrement légaux et conformes, nous vous informons par la présente des politiques pertinentes coActualités de l'entreprise
-
 La poussière de graphite abrasive détruit les CNC standard. Découvrez pourquoi des machines spécialisées anti-poussière et des méthodes de fraisage humides ou sèches appropriées sont essentielles pour une production sûre d'électrodes EDM.Actualités produits
-
 Les centres de tarauds offrent un filetage à grande vitesse pour une production en grand volume. Comprendre les limites de couple de broche évite les bris d'outils coûteux et optimise les temps de cycle de la machine.Actualités produits


